


Pengarang: Weibo
Tanggal: Oct 26, 2026
Kalibrasi dan Pengujian Sistem Injeksi Kimia di Jalur Pemrosesan Plastik
Pekerjaan polipropilen berisi kaca sedang dijalankan pada mesin cetak injeksi. Pengumpan aditif diatur untuk mengirimkan masterbatch 2,4%, kecepatan sekrup terlihat normal, dan operator belum menyentuh pompa dosis sejak penghentian pemeliharaan terakhir. Namun batch tersebut menunjukkan coretan warna, bidikan pendek sesekali, dan tingkat penolakan yang meningkat. Kecurigaan langsung biasanya adalah pemberi makan. Namun seringkali, masalah sebenarnya adalah hal itu kalibrasi dan pengujian sistem injeksi kimia telah diperlakukan sebagai tugas penyiapan satu kali dan bukan serangkaian pemeriksaan yang mencakup perangkat takaran, perangkat keras penyalur lelehan, dan kondisi proses di sekitarnya.
Kesimpulannya pertama: kalibrasi bukan sekedar mengatur pompa sampai angka keluarannya terlihat dapat diterima. Dalam pemrosesan plastik, sistem injeksi bahan kimia yang andal bergantung pada jalur leleh yang stabil melalui sekrup dan laras, tekanan dan suhu yang dapat diulang, dan respons pemberian dosis yang diverifikasi pada lebih dari satu laju. Pengujian harus mengkonfirmasi apa yang dilakukan sistem setelah pemanasan, setelah perubahan kecepatan, setelah perubahan material, dan setelah pemeliharaan. Jika keempat kondisi tersebut tidak tercakup, lembar kalibrasi akan terlihat sempurna sementara produksi masih berjalan.
Hal ini penting bagi pembuat cetakan injeksi, jalur ekstrusi, dan pembuat peralatan karena injeksi aditif jarang diisolasi dari bagian mesin lainnya. Pewarna, stabilisator, bahan pembusa, alat bantu pemrosesan, dan komponen reaktif semuanya memasuki aliran lelehan yang dialirkan, dikompresi, dicukur, dan diukur dengan sekrup dan laras. Oleh karena itu, garis dasar kalibrasi hanya stabil jika platform mekanis di bawahnya.
Kalibrasi membuktikan perangkat dosis; pengujian membuktikan apakah keseluruhan sistem injeksi dan pengiriman lelehan dapat mempertahankan kinerja tersebut dalam produksi.
Apa yang Sebenarnya Dicakup oleh Kalibrasi dan Pengujian Sistem Injeksi Kimia
Kesalahan umum adalah memisahkan “pompa” dari “mesin”. Pada jalur produksi, sistem injeksi bahan kimia mencakup tangki suplai, jalur hisap, pompa atau pengumpan, jalur pelepasan, katup periksa, pengukur tekanan, sinyal kontrol, titik injeksi, dan rakitan laras sekrup yang menerima aditif. Kesalahan kalibrasi dapat berasal dari area mana pun. Pompa peristaltik atau diafragma mungkin baik secara mekanis tetapi mengalirkan udara melalui segel yang aus. Pengumpan penurun berat mungkin akurat dalam isolasi tetapi menghasilkan tidak merata jika tekanan barel berfluktuasi. Pompa roda gigi mungkin menghasilkan keluaran tetap pada satu kecepatan tetapi kehilangan kemampuan pengulangannya saat dimatikan.
Ini membantu untuk membagi kalibrasi dan pengujian menjadi tiga lapisan. Yang pertama adalah lapisan instrumen: setpoint, umpan balik sensor, panjang pukulan, frekuensi pulsa, pembacaan berat, dan respons kontrol. Yang kedua adalah lapisan hidrolik atau mekanis: segel, katup, saluran, sekrup, barel, cincin periksa, nozel, dan komponen penggerak. Yang ketiga adalah lapisan proses: suhu leleh, tekanan balik, waktu tinggal, viskositas material, dan titik sebenarnya di mana aditif bertemu dengan polimer. Rencana pengujian yang berguna mencakup ketiga hal tersebut, karena kesalahan pada satu lapisan sering kali menyamar sebagai kesalahan pada lapisan lainnya.
| Lapisan | Apa yang harus diverifikasi | Tes praktis | Efek pada injeksi aditif |
|---|---|---|---|
| Instrumen dan kontrol | Akurasi setpoint, skala sinyal, waktu respons, batas alarm | Tes perubahan langkah pada tingkat rendah, menengah, dan tinggi | Mengungkapkan respons yang tertunda, penskalaan yang salah, atau umpan balik yang tidak stabil |
| Pengiriman mekanis | Segel pompa, katup periksa, pembatasan saluran, masuknya udara, keausan sekrup dan laras | Inspeksi visual, uji penahan tekanan, pemeriksaan keluaran gravimetri | Menjelaskan penyimpangan, denyut, kekurangan dosis yang terputus-putus, atau hilangnya kemampuan pengulangan |
| Lelehkan dan proses | Profil suhu barel, tekanan balik, kecepatan sekrup, waktu tinggal, kondisi titik injeksi | Uji coba produksi jangka pendek dengan pencatatan tekanan dan suhu | Menunjukkan apakah aditif dialirkan ke aliran lelehan yang stabil |
| Dokumentasi | Keluaran dasar, faktor koreksi, riwayat pemeliharaan, batch material | Catatan sebelum dan sesudah dengan batas lulus/gagal | Mencegah penyesuaian berulang menjadi keadaan normal yang baru |
Tabel ini sengaja dibuat praktis dan bukan teoretis. Di pabrik yang sibuk, orang yang mengkalibrasi sistem mungkin adalah teknisi, insinyur proses, atau pimpinan pemeliharaan. Pengujiannya harus cukup sederhana untuk diulangi, namun cukup spesifik untuk mengungkap suatu tren. Pembacaan output tunggal pada satu tekanan yang dikehendaki berguna untuk pemeriksaan cepat, namun tidak memberi tahu Anda apakah sistem merespons dengan benar ketika produksi berpindah ke laju atau material yang berbeda.
Untuk pencetakan injeksi dan ekstrusi, titik awal terbaik adalah batas kalibrasi tertulis. Tentukan komponen mana yang berada dalam cakupan, pembacaan mana yang dicatat, dan kondisi mana yang membuat pengujian tidak valid. Misalnya, pengujian yang dilakukan sebelum barel mencapai kesetimbangan termal mungkin tidak mewakili produksi. Pengujian yang dilakukan dengan viskositas kimia yang berbeda dengan cairan produksi dapat menghasilkan faktor koreksi yang menyesatkan. Pengujian yang mengabaikan keausan sekrup mungkin lolos pada pompa tetapi gagal pada produk.
Catatan kalibrasi hanya bermakna bila menyatakan kondisi mesin, kondisi material, dan laju pengujian pada saat pembacaan dilakukan.
Mengapa Kondisi Sekrup dan Barel Mengubah Garis Dasar Kalibrasi
Injeksi bahan kimia sering kali dinilai berdasarkan perangkat takarannya saja, namun sistem penerima mempunyai pengaruh besar terhadap arti “akurat” dalam produksi. Sekrup dan laras mengatur profil tekanan, memberikan stabilitas, riwayat geser, dan keseragaman leleh. Jika sekrup mengalami keausan pada ujung penerbangan, jika lubang barel telah kehilangan toleransi, atau jika cincin periksa pada unit injeksi tidak tersegel secara konsisten, aditif mungkin diukur dengan benar di pompa dan didistribusikan dengan buruk pada aliran lelehan. Operator kemudian menyesuaikan pompa untuk mengkompensasi masalah mekanis, yang membuat kalibrasi menjauh dari garis dasar sebenarnya.
Pertimbangkan mesin cetak injeksi yang menjalankan aditif yang sensitif terhadap geser. Katup satu arah yang aus dapat menyebabkan sedikit aliran balik selama injeksi. Pompa takaran mungkin masih menghasilkan suntikan terprogram, namun jumlah sebenarnya aditif yang mencapai cetakan dapat bervariasi dari siklus ke siklus. Uji tahan tekanan saja mungkin tidak dapat mendeteksi hal ini karena kebocorannya kecil dan terputus-putus. Tes tingkat langkah yang dikombinasikan dengan pemeriksaan berat tembakan dan jejak tekanan barel lebih mengungkap. Logika yang sama berlaku untuk ekstrusi: bagian meteran yang aus dapat menghasilkan denyut tekanan yang membuat zat aditif cair tampak “melonjak” bahkan ketika pompa dalam keadaan stabil.
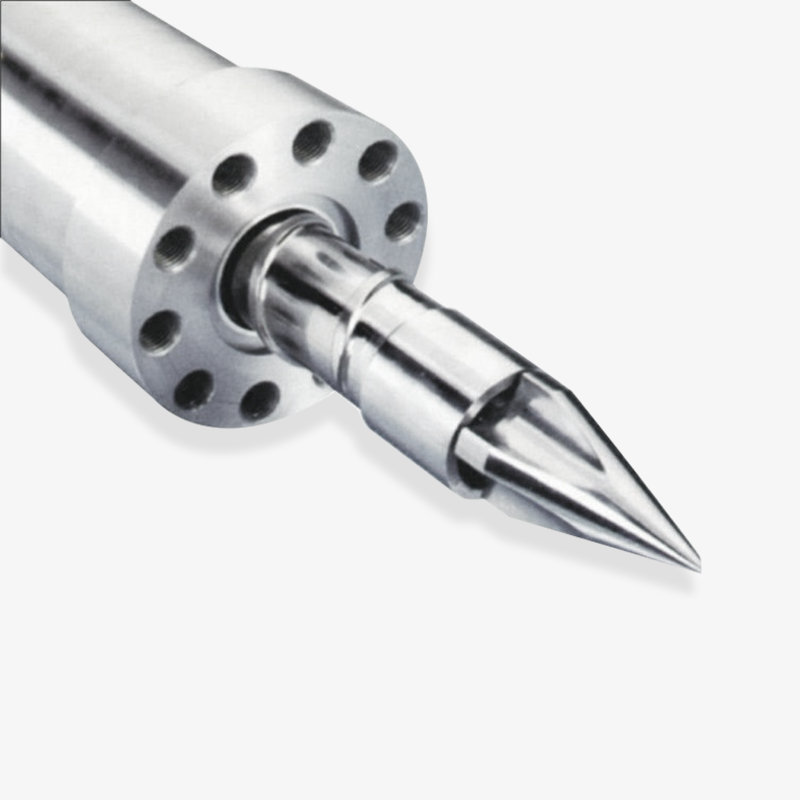 Sekrup dan Barel Cetakan Injeksi Khusus Sekrup dan laras khusus untuk cetakan injeksi, dengan jarak bebas yang sesuai untuk mendukung pengangkutan material yang stabil dan mengurangi fluktuasi; relevan saat menilai perangkat keras pengganti dan kalibrasi. Lihat Produk →
Inilah sebabnya mengapa pemasok sekrup dan laras harus diperlakukan sebagai bagian dari pembicaraan kalibrasi, bukan hanya sumber suku cadang. Konsistensi dimensi, pemilihan material, dan kondisi permukaan memengaruhi seberapa cepat alat berat kembali ke kondisi dasar yang stabil setelah perawatan. Ketika sekrup atau laras pengganti dipasang, sistem injeksi bahan kimia harus diuji ulang daripada dianggap tidak berubah. Perangkat keras baru ini dapat mengubah respons tekanan, waktu tinggal, dan perilaku pencampuran sehingga memerlukan faktor koreksi baru.
Aditif yang agresif dan senyawa pengisi membuat masalah keausan menjadi lebih penting. Serat kaca, pengisi mineral, dan beberapa bahan penghambat api dapat mempercepat pertumbuhan jarak bebas pada laras dan sekrup. Laras bimetal atau sekrup yang diperkeras secara khusus dapat meningkatkan ketahanan aus, namun tidak menghilangkan kebutuhan akan kalibrasi. Ini hanya memberi kalibrasi peluang lebih besar untuk tetap stabil di antara interval perawatan. Kesimpulan yang salah adalah “tingkatkan metalurgi dan lupakan rencana pengujian.” Kesimpulan yang lebih baik adalah “tingkatkan ketahanan aus dan gunakan rencana pengujian untuk memverifikasi bahwa peningkatan tersebut dapat bertahan.”
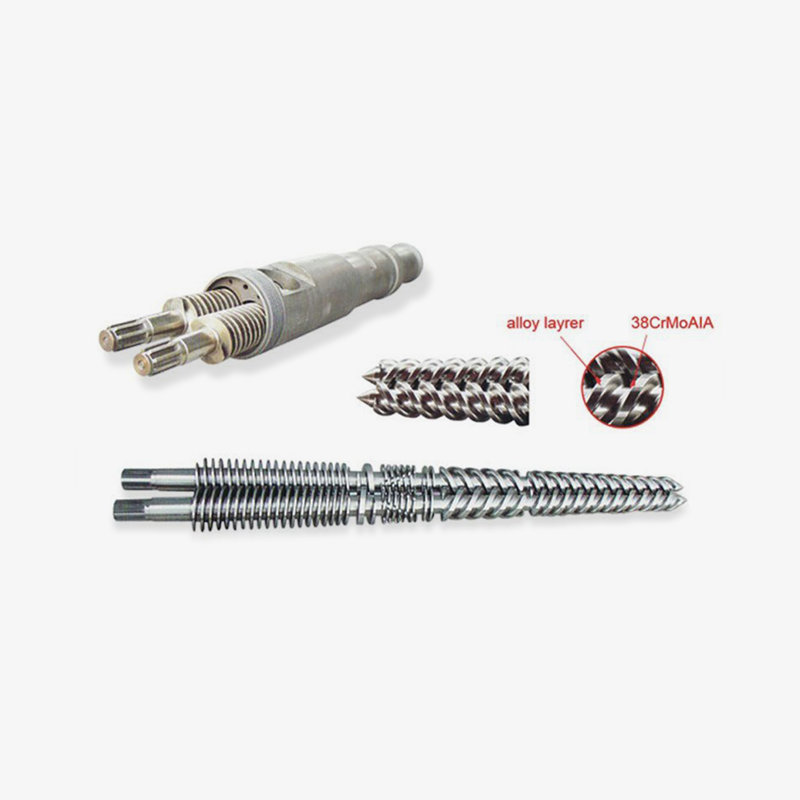 Barel Sekrup Bimetalik Khusus untuk Plastik Khusus Laras sekrup bimetalik dengan struktur paduan ganda dan lapisan tahan aus untuk teknik dan plastik khusus; kandidat saat membandingkan opsi penggantian tahan aus dan catatan inspeksi. Lihat Produk →
Untuk prosesor yang membandingkan opsi penggantian, mintalah catatan inspeksi yang berhubungan dengan rencana kalibrasi: diameter sekrup, geometri penerbangan, lubang barel, kekerasan permukaan, dan kelurusan. Detail ini penting karena sistem injeksi bahan kimia yang dikalibrasi pada mesin yang aus mungkin memerlukan koreksi terus-menerus, sedangkan sistem yang sama pada mesin yang sehat secara mekanis dapat mempertahankan tekanan yang dikehendaki dengan stabil dengan penyesuaian yang jauh lebih sedikit. Tujuannya bukanlah mesin yang sempurna; tujuannya adalah mengetahui kondisi mesin yang menjadi dasar kalibrasi.
Jika sekrup dan laras sudah aus, pompa dosis mungkin disalahkan atas masalah tekanan dan pencampuran yang tidak dapat diperbaiki hanya dengan kalibrasi.
Alur Kerja Kalibrasi dan Pengujian Praktis untuk Insinyur Proses
Alur kerja berikut dirancang untuk pabrik pemrosesan plastik di mana bahan kimia tambahan, pewarna, bahan pembusa, atau bantuan pemrosesan disuntikkan ke dalam mesin ekstruder atau cetakan injeksi. Ini bukan pengganti instruksi pabrik pembuat peralatan, namun memberikan urutan berulang yang dapat disesuaikan dengan jenis pompa dan desain pengumpan yang berbeda.
- Tentukan kondisi produksi. Catat tingkat bahan, jenis aditif, dosis target, profil suhu leleh, kecepatan sekrup, tekanan balik, waktu siklus, dan laju saluran. Kalibrasi tanpa kondisi tersebut hanyalah latihan bengkel.
- Periksa sebelum menyesuaikan. Periksa tangki, filter, saluran hisap, segel, katup periksa, titik injeksi, dan area barel di sekitar tenggorokan umpan dan nosel. Cari kebocoran, bahan kimia mengkristal, saluran tersumbat, masuknya udara, dan sambungan yang aus. Kebocoran kecil pada sisi hisap dapat menyebabkan takaran yang tidak menentu sehingga terlihat seperti masalah kontrol.
- Konfirmasikan stabilitas termal. Bawa laras dan jalur takaran ke suhu produksi dan berikan waktu perendaman yang cukup. Viskositas berubah seiring suhu, sehingga kalibrasi yang dilakukan terlalu dini mungkin tidak dapat dilakukan setelah mesin stabil. Untuk bahan kimia yang sensitif terhadap suhu, pastikan saluran injeksi tidak terlalu panas atau dingin tidak merata.
- Tetapkan keluaran referensi. Jalankan perangkat pemberian dosis pada kecepatan yang diketahui dan kumpulkan keluaran berdasarkan berat atau volume selama waktu yang tetap. Gunakan wadah bersih dan timbangan atau pengukur yang sesuai dengan dosis target. Catat keluaran sebenarnya, bukan tekanan yang dikehendaki yang ditampilkan. Ulangi setidaknya dua kali untuk melihat pengulangan.
- Uji dengan berbagai kecepatan. Periksa tingkat produksi rendah, menengah, dan tinggi. Sebuah pompa yang akurat pada langkah 70% mungkin melayang pada langkah 20%. Pengumpan yang bekerja dengan baik pada kecepatan tetap mungkin akan memberikan respons yang buruk terhadap permintaan siklus pendek. Tujuannya adalah untuk menemukan rentang di mana sistem mempunyai toleransi, bukan untuk memaksakan satu faktor koreksi di seluruh rentang.
- Verifikasi waktu respons. Perkenalkan perubahan setpoint dan ukur berapa lama waktu yang dibutuhkan sistem untuk mencapai output baru dan stabil. Hal ini sangat penting terutama pada mesin cetak injeksi dengan siklus pendek dan pada jalur ekstrusi di mana perubahan aditif mempengaruhi warna atau busa dengan cepat. Respons yang lambat dapat mengakibatkan koreksi berlebihan oleh operator.
- Jalankan uji coba produksi. Lakukan jangka pendek dalam kondisi normal dan periksa hasilnya: warna, kepadatan, struktur busa, kekuatan, permukaan akhir, atau bahan aditif apa pun yang ingin dikontrol. Jika bahan aditif sangat penting untuk stabilitas dimensi atau kepatuhan terhadap peraturan, sertakan pemeriksaan kualitas yang sesuai. Kalibrasi pompa yang tidak menghasilkan produk yang dapat diterima tidak lengkap.
- Rekam dan kunci garis dasar. Dokumentasikan tekanan yang dikehendaki, keluaran aktual, faktor koreksi, lot material, suhu, tekanan, dan tanggal. Tandai rentang yang dapat diterima dan tindakan yang harus diambil jika pembacaan berada di luar rentang tersebut. Catatan tersebut harus dapat digunakan pada shift berikutnya, tidak hanya oleh orang yang melakukan tes.
Urutannya penting karena memisahkan sebab-sebab. Jika output rendah pada setiap tingkat, masalahnya mungkin pada pompa atau masalah pasokan. Jika keluaran dapat diterima pada tingkat yang tinggi namun buruk pada tingkat yang rendah, masalahnya mungkin adalah turndown, pulsasi, atau resolusi pengendalian. Jika output tetap tetapi kualitas produk bervariasi, masalahnya mungkin pada pencampuran, stabilitas tekanan, atau kondisi laras sekrup. Menguji lebih dari satu kecepatan adalah salah satu cara tercepat untuk membedakannya.
Hal ini juga berguna untuk menetapkan “pemilik kalibrasi” untuk setiap baris. Orang tersebut tidak perlu melakukan setiap pengujian, namun mereka harus mengontrol catatan dasar dan menyetujui perubahan. Tanpa kepemilikan, penyesuaian kecil akan terakumulasi. Satu shift meningkatkan langkah pompa untuk memperbaiki masalah warna, shift berikutnya menguranginya untuk menghemat bahan tambahan, dan dalam beberapa minggu tidak ada yang tahu pengaturan mana yang divalidasi.
Kalibrasi sesuai kecepatan mesin akan bekerja, lalu buktikan kemampuan pengulangan pada rentang rendah dan tinggi.
Metode Uji Yang Mengungkapkan Lebih Dari Satu Pembacaan Aliran
Tidak ada pengujian tunggal yang mencakup setiap mode kegagalan. Pemeriksaan gravimetri sangat baik untuk akurasi keluaran, namun mungkin dapat mendeteksi kebocoran tekanan yang lambat. Tes tekanan dapat mengungkapkan integritas segel, namun tidak membuktikan bahwa aditif didistribusikan dalam lelehan. Uji coba produksi menunjukkan hasil akhir, namun mungkin tidak mengidentifikasi komponen mana yang mengalami penyimpangan. Jawaban praktisnya adalah serangkaian tes kecil yang diulangi secara konsisten.
Selama commissioning, sebagian besar tim menghabiskan sebagian besar perhatiannya pada verifikasi keluaran karena hasil tersebut terlihat dan mudah didokumentasikan. Stabilitas tekanan dan kondisi suhu biasanya mendapat perhatian tingkat berikutnya, diikuti dengan inspeksi keausan dan pengujian respons. Bagan di bawah menunjukkan profil penekanan praktis, bukan aturan kaku. Hal ini dimaksudkan untuk mendorong diskusi mengenai hal-hal yang mungkin kurang diperhatikan dalam rencana kalibrasi saat ini.
Penekanan kalibrasi relatif selama commissioning
Keluaran dan pengulangan Tinggi
Stabilitas tekanan dan segel Tinggi
Suhu dan viskositas Sedang
Respon dan penolakan Sedang
Tren keausan dan perawatan Sedang berlangsung
Bagan ini menunjuk pada rencana yang seimbang dan bukan hanya sekedar keputusan lulus/gagal. Verifikasi keluaran sangat penting, namun hal ini tidak boleh menghalangi pemeriksaan tekanan, karena pompa dapat mengalirkan volume yang tepat ke saluran yang tersumbat sebagian atau berdenyut. Pemeriksaan suhu dan viskositas memerlukan perhatian serupa ketika aditif sensitif terhadap panas atau ketika saluran injeksi melewati zona panas. Tes respons dan turndown paling penting pada cetakan injeksi siklus pendek dan pada jalur ekstrusi yang mengubah laju selama shift. Tren keausan lebih lambat, namun hal ini menjelaskan mengapa kalibrasi yang lolos pada kuartal terakhir kini memerlukan faktor koreksi yang berbeda.
Untuk produsen atau pemasok sekrup dan laras, kategori pengujian ini juga memberikan percakapan layanan yang berguna. Ketika prosesor melaporkan dosis aditif yang tidak stabil, pertanyaan pertama harus memisahkan output pompa dari stabilitas pengiriman lelehan. Apakah jejak tekanan barel stabil? Apakah sekrupnya pulih secara konsisten? Apakah cincin ceknya tersegel? Apakah titik suntikannya jelas? Pemasok yang memahami interaksi ini dapat membantu pelanggan menghindari penggantian pompa ketika masalah sebenarnya adalah bagian meteran yang sudah aus.
Satu set pengujian praktis sering kali mencakup empat pemeriksaan: pengujian keluaran gravimetri pada tiga laju, pemeriksaan penahan tekanan atau kebocoran pada sisi pelepasan, proses produksi singkat dengan pencatatan suhu dan tekanan, dan inspeksi visual terhadap sekrup, laras, katup periksa, dan titik injeksi. Tambahkan pemeriksaan waktu respons saat putaran kontrol cepat, dan tambahkan tinjauan tren keausan saat material bersifat abrasif. Rangkaian pengujian tidak perlu rumit, namun perlu diulangi dengan cara yang sama setiap kali.
Gunakan setidaknya satu uji keluaran, satu uji tekanan, dan satu uji produksi; masing-masing menangkap kelas kegagalan kalibrasi yang berbeda.
Toleransi, Frekuensi, dan Catatan: Menetapkan Standar Realistis
Toleransi harus berasal dari kebutuhan produk dan kemampuan sistem, bukan dari nomor yang disalin pada formulir generik. Pewarna yang mempengaruhi penampilan mungkin menoleransi pita yang lebih lebar dibandingkan aditif reaktif yang mempengaruhi stabilitas atau kepatuhan dimensi. Bahan pembusa mungkin sangat sensitif terhadap perubahan laju, sedangkan bahan pembantu pemrosesan mungkin lebih mudah memaafkan. Rencana kalibrasi harus menyatakan pita yang dapat diterima untuk setiap aditif dan tindakan yang harus diambil bila pita tersebut terlampaui.
Pernyataan toleransi yang berguna mempunyai tiga bagian: dosis target, deviasi yang diijinkan, dan kondisi pengujian. Misalnya, “targetkan 2,0% berat pada tingkat produksi, kisaran yang dapat diterima adalah 1,9% hingga 2,1%, diverifikasi setelah perendaman termal selama 30 menit.” Itu lebih berguna daripada “pompa dikalibrasi.” Ini memberi tahu teknisi berikutnya apa yang telah diuji dan seperti apa tampilannya yang "bagus". Jika aditif sangat penting, ujilah pada lebih dari satu tingkat dan catat faktor koreksi untuk setiap tingkat daripada memaksakan rata-rata tunggal.
Frekuensi harus berbasis risiko. Aplikasi berisiko tinggi, bahan abrasif, bahan kimia agresif, dan saluran yang beroperasi terus menerus mungkin memerlukan pemeriksaan yang lebih sering. Aplikasi yang stabil dengan bahan kimia yang bersih dan mesin yang dirawat dengan baik mungkin memerlukan verifikasi yang lebih jarang. Titik pemicu sama pentingnya dengan kalender: setelah penggantian sekrup atau laras, setelah penggantian segel atau katup, setelah penggantian lot material, setelah penghentian yang lama, dan setelah perubahan kualitas yang tidak dapat dijelaskan. Kalibrasi yang dilakukan hanya pada tanggal bulanan tetap dapat melewatkan masalah yang dimulai sehari setelah pengujian terakhir.
- Setiap hari: pemeriksaan visual terhadap kebocoran, saluran tersumbat, level tangki rendah, dan alarm tekanan atau suhu yang jelas.
- Mingguan: konfirmasi keluaran pada tingkat produksi dan bandingkan dengan catatan dasar.
- Bulanan atau triwulanan: uji tingkat rendah dan tinggi, periksa waktu respons, dan tinjau indikator keausan.
- Setelah perawatan: atur ulang sistem setiap kali sekrup, laras, katup periksa, pompa, atau titik injeksi diganti.
- Setelah penggantian material: verifikasi viskositas, sensitivitas suhu, dan faktor koreksi yang diperlukan.
Catatan harus cukup singkat untuk diselesaikan dan cukup spesifik untuk diaudit. Formulir satu halaman dengan tanggal, garis, bahan, aditif, tekanan yang dikehendaki, keluaran aktual, laju pengujian, suhu, tekanan, faktor koreksi, dan teknisi biasanya sudah cukup. Tambahkan kolom komentar untuk hal-hal yang tidak biasa: kumpulan bahan kimia baru, pompa berisik, fluktuasi tekanan, atau perbaikan barel baru-baru ini. Seiring berjalannya waktu, komentar-komentar sering kali menjelaskan penyimpangan tersebut dengan lebih baik daripada angka-angka saja.
Menetapkan toleransi dari risiko produk, dan menetapkan frekuensi dari risiko mesin; tidak ada yang boleh disalin secara membabi buta dari baris lain.
Kegagalan Kalibrasi Umum dan Cara Menangkapnya Sejak Dini
Kegagalan yang paling umum terjadi adalah pompa tidak mati total. Ini adalah bias yang lambat: sistem mengirimkan sedikit lebih banyak atau sedikit lebih sedikit dari data dasar yang tercatat, dan operator mengoreksinya berdasarkan perasaan. Warna menjadi sedikit lebih gelap, busa menjadi sedikit lebih padat, atau siklus kinerja berubah. Karena perubahannya bertahap, tidak ada alarm yang berbunyi. Grafik tren output aktual versus setpoint menangkap hal ini lebih awal dari satu pemeriksaan lulus/gagal.
Masuknya udara adalah penyebab umum lainnya. Perlengkapan hisap yang longgar, segel yang aus, atau tangki yang hampir kosong dapat memasukkan udara ke dalam saluran. Pompa mungkin masih bekerja, namun keluarannya menjadi berdenyut atau tidak konsisten. Pada mesin cetak injeksi, gejalanya mungkin muncul sebagai gambar pendek yang terputus-putus atau variasi warna yang tampaknya tidak berhubungan dengan bahan tambahan. Garis yang jelas, pemeriksaan kebocoran, dan pengujian keluaran stabil pada kecepatan rendah biasanya mengungkap masalah.
Ketidakstabilan tekanan sering kali disalahartikan sebagai masalah kalibrasi. Jika tekanan barel berfluktuasi karena cincin periksa yang aus, nosel yang tersumbat sebagian, atau pemulihan sekrup yang tidak stabil, aditif dapat dialirkan ke dalam aliran lelehan yang tidak konsisten. Kalibrasi pompa bisa benar sedangkan konsentrasi akhir salah. Di sinilah peninjauan masalah umum laras sekrup mesin cetak injeksi dapat menghemat waktu, karena perbaikannya mungkin bersifat mekanis daripada instrumental.
Bacaan selanjutnya yang bermanfaat
Penyimpangan terkait suhu mudah diabaikan. Bahan kimia yang dikalibrasi pada satu viskositas mungkin berperilaku berbeda ketika profil barel berubah atau ketika saluran injeksi berada lebih dekat ke zona panas. Catatan kalibrasi harus mencakup suhu saat pengujian dilakukan. Jika suhu produksi berbeda, faktor koreksi mungkin tidak berpindah. Hal ini terutama relevan untuk bahan pembusa dan aditif reaktif dimana perubahan suhu kecil dapat mengubah reaksi atau perilaku pemuaian.
Terakhir, perhatikan “penyesuaian merayap.” Seorang teknisi mengubah langkah pompa untuk memecahkan masalah kualitas jangka pendek, namun perubahan tersebut tidak dicatat. Pergeseran berikutnya melihat garis dasar yang berbeda dan melakukan penyesuaian lagi. Setelah beberapa minggu, sistem berjalan pada pengaturan yang tidak terdokumentasi. Aturan sederhana mencegah hal ini: setiap perubahan pada tekanan yang dikehendaki harus dicatat dengan alasannya. Jika penyebabnya adalah masalah mekanis, perbaiki masalah mekanis tersebut daripada menyembunyikannya dalam kalibrasi.
Kebanyakan kesalahan pemberian dosis adalah bias yang lambat, kebocoran udara, atau masalah tekanan yang disamarkan sebagai penyimpangan kalibrasi; data tren memaparkannya sebelum scrap melakukannya.
Memilih Pemasok Sekrup dan Barel untuk Kinerja Injeksi yang Stabil
Ketika prosesor mencari sekrup dan barel pengganti, keputusan pembelian harus mencakup kalibrasi dan pengujian rutin setelah pemasangan. Komponen berbiaya rendah yang mengubah respons tekanan atau cepat aus dapat memerlukan penyesuaian dosis selama berbulan-bulan. Bagian yang sesuai secara teknis dengan dimensi dan kualitas material yang terdokumentasi memberikan titik awal yang stabil bagi insinyur proses. Inilah sebabnya mengapa evaluasi harus mencakup kemampuan inspeksi pabrikan, bukan hanya harga per potong.
Tanyakan bagaimana pemasok mengontrol geometri sekrup, toleransi lubang barel, kelurusan, kekerasan permukaan, dan ketertelusuran material. Tanyakan apakah pemasok dapat memberikan laporan dimensi dengan kiriman tersebut. Tanyakan opsi tahan aus apa yang tersedia untuk bahan tambahan atau pengisi tertentu. Untuk senyawa abrasif, laras sekrup bimetalik atau sekrup yang diperkeras mungkin sesuai, namun pilihannya harus didasarkan pada mekanisme keausan, bukan pada label peningkatan yang umum. Pemasok yang memahami aplikasi ekstrusi dan pencetakan injeksi dapat membantu mencocokkan perangkat keras dengan risiko proses.
 Barel Sekrup Tunggal Khusus untuk Ekstrusi Laras sekrup tunggal khusus untuk ekstrusi dengan komponen modular dan dukungan kontrol; relevan ketika keausan zona umpan atau jarak bebas sekrup-barel dapat mempengaruhi stabilitas pengangkutan. Lihat Produk →
Untuk jalur ekstrusi, logika yang sama berlaku untuk laras sekrup tunggal dan selongsong pengumpan. Jika bagian pengumpan sudah aus atau jarak bebas antara barel dan sekrup terlalu besar, laju pengangkutan mungkin menjadi tidak stabil. Sistem injeksi aditif kemudian menerima aliran lelehan yang tekanan dan keluarannya sudah bervariasi. Kalibrasi mungkin masih dapat dilakukan, namun memerlukan koreksi yang lebih sering. Pemasok yang dapat mendiskusikan desain zona umpan, rasio kompresi, dan pola keausan lebih berguna dibandingkan pemasok yang hanya mengutip nomor komponen.
Pembeli industri sering membandingkan produsen, pemasok, dan pedagang grosir dalam hal waktu tunggu dan harga satuan. Faktor-faktor tersebut penting, namun harus diimbangi dengan biaya produksi yang tidak stabil. Satu set sekrup dan laras yang dilengkapi dengan data inspeksi yang jelas dan spesifikasi material yang konsisten dapat mengurangi jumlah variabel selama commissioning. Hal ini membuat kalibrasi pertama menjadi lebih cepat dan pengukuran dasar jangka panjang menjadi lebih andal. Hal ini juga memberikan pemeliharaan sebagai titik referensi ketika keausan akhirnya dimulai.
Pemasok sekrup dan laras terbaik mengurangi variabel kalibrasi dengan mendokumentasikan dimensi, bahan, dan opsi keausan sebelum suku cadang mencapai pabrik.
FAQ: Kalibrasi dan Pengujian Sistem Injeksi Kimia
Seberapa sering sistem injeksi bahan kimia harus dikalibrasi?
Tidak ada interval universal. Jadwal berbasis risiko lebih berguna: memverifikasi output pada tingkat produksi setiap minggu, menguji tingkat rendah dan tinggi setiap bulan atau setiap tiga bulan, dan melakukan baseline setelah pemeliharaan, perubahan material, atau perubahan kualitas yang tidak dapat dijelaskan. Aditif berisiko tinggi, pengisi abrasif, dan saluran kontinu biasanya memerlukan pemeriksaan yang lebih ketat dibandingkan aplikasi stabil dan berisiko rendah.
Toleransi apa yang masuk akal untuk kalibrasi sistem injeksi kimia?
Toleransi harus berasal dari kebutuhan produk dan kemampuan sistem. Titik awal yang umum adalah batasan sempit di sekitar dosis target pada tingkat produksi, dengan pemeriksaan terpisah pada tingkat rendah dan tinggi. Catatan tersebut harus menyatakan target, deviasi yang diperbolehkan, laju pengujian, dan suhu sehingga hasilnya dapat dibandingkan secara adil.
Apakah kalibrasi harus dilakukan dengan air atau dengan bahan kimia produksi?
Air cocok untuk pemeriksaan mekanis, namun mungkin tidak mewakili viskositas, kepadatan, atau sensitivitas suhu bahan kimia produksi. Gunakan air untuk pemeriksaan kebocoran dan respons awal jika aman, kemudian verifikasi dengan cairan yang sesuai atau bahan kimia sebenarnya dalam kondisi terkendali. Faktor koreksi harus didasarkan pada fluida yang akan dijalankan dalam produksi.
Tes apa yang harus diulangi setelah mengganti sekrup atau laras?
Ulangi pengujian keluaran dengan beberapa kecepatan, pemeriksaan penahan tekanan atau kebocoran, verifikasi rendaman suhu, dan uji coba produksi singkat. Sekrup atau laras baru dapat mengubah respons tekanan, pencampuran, dan waktu tinggal, sehingga faktor koreksi lama mungkin tidak berlaku lagi. Buat garis dasar ulang sistem dan catat nilai-nilai baru.
Bagaimana cara mengetahui apakah kesalahan takaran berasal dari pompa atau sekrup dan laras?
Pisahkan sistemnya. Verifikasi keluaran pompa berdasarkan berat atau volume pada titik injeksi atau port pengujian. Kemudian periksa stabilitas tekanan barel, pemulihan sekrup, penyegelan cincin periksa, dan kondisi nosel. Jika keluaran pompa stabil tetapi kualitas produk bervariasi sesuai tekanan atau waktu siklus, kemungkinan besar sumbernya adalah perangkat keras penyalur lelehan.
Apakah laras sekrup bimetal menghilangkan masalah kalibrasi?
Tidak. Laras bimetalik dapat meningkatkan ketahanan aus dalam aplikasi abrasif atau korosif, yang dapat membantu garis dasar kalibrasi tetap stabil lebih lama. Ini tidak menggantikan pengujian keluaran, pemeriksaan tekanan, verifikasi suhu, atau pencatatan. Metalurgi mendukung stabilitas; rencana pengujian membuktikannya.
Mengapa dosis aditif melayang setelah perubahan jumlah material?
Banyak bahan dapat berbeda dalam hal viskositas, kandungan pengisi, kelembapan, atau perilaku termal. Perbedaan tersebut mengubah tekanan leleh dan cara aditif bercampur. Periksa kembali laju produksi, profil suhu, dan faktor koreksi setelah banyak perubahan. Jika penyimpangannya besar, pastikan bahwa aditif itu sendiri tidak mengubah kandungan atau kepadatan padatannya.
Kalibrasi dan pengujian harus menjawab tiga pertanyaan: dosis apa yang diberikan, kondisi mesin apa, dan produk apa yang sebenarnya diterima.
Daftar Periksa Komisioning Akhir untuk Injeksi Aditif Stabil
Sebelum menandatangani sistem baru atau yang diperbaiki, pastikan mesin telah mencapai stabilitas termal, jalur takar bebas bocor, keluaran telah diperiksa lebih dari satu laju, respons tekanan stabil, dan uji coba produksi memenuhi persyaratan kualitas. Catat baseline dalam bentuk yang dapat digunakan pada shift berikutnya. Jika sekrup atau laras diganti, perhatikan dimensi dan tingkat material baru sehingga tren keausan di masa depan dapat dijadikan acuan. Jika lot bahan kimia baru diperkenalkan, perlakukan proses pertama sebagai proses verifikasi daripada berasumsi bahwa faktor koreksi lama masih berlaku.
Poin yang lebih luas adalah bahwa kalibrasi adalah suatu disiplin produksi, bukan formalitas pemeliharaan. Sistem injeksi kimia dapat dikalibrasi secara teknis dan masih menghasilkan komponen yang buruk jika perangkat keras penyalur lelehan tidak stabil. Secara mekanis juga dapat berbunyi dan masih melayang jika kondisi pengujian tidak mewakili. Pabrik yang mendapatkan hasil terbaik menghubungkan perangkat takaran, sekrup dan laras, serta pemeriksaan kualitas produk menjadi satu rutinitas. Mereka tidak bergantung pada satu angka pun untuk membuktikan bahwa semuanya terkendali.
Rutinitas itu tidak perlu rumit. Hal ini perlu diulang, didokumentasikan, dan dikaitkan dengan kondisi produksi sebenarnya. Ketika hal ini terjadi, kalibrasi dan pengujian menjadi alat untuk mengurangi sisa, melindungi penggunaan bahan aditif, dan memperpanjang umur kerja sekrup dan laras. Hasilnya adalah proses yang lebih dapat diprediksi, penyesuaian darurat yang lebih sedikit, dan jawaban yang lebih jelas ketika ada sesuatu yang menyimpang.
Injeksi aditif yang stabil berasal dari pengujian rutin berulang yang menghubungkan perangkat takaran, kondisi laras sekrup, dan hasil akhir produk.
Tampilan bantalan yang dipilih


 浙公网安备 33090202000520 号
