

Pengarang: Weibo
Tanggal: Oct 19, 2026
Mitra Sekrup dan Barel untuk Pembuat Mesin Plastik CI Cincinnati
Pembuat ekstruder Cincinnati mengutip garis profil PVC dan menghadapi pertanyaan yang sama yang akhirnya dihadapi oleh setiap pembuat mesin di wilayah tersebut: pelanggan menginginkan ekspektasi keausan sepuluh tahun, namun sekrup dan laras yang dipasang pada gambar telah dibuat ulang dua kali dalam tiga tahun. Memasang komponen pengganti yang identik tidak menyelesaikan masalah apa pun.
Itulah alasan praktis mengapa banyak pembeli di koridor mesin plastik Ohio akhirnya mengetik "ci cincinnati" di kotak pencarian padahal yang sebenarnya mereka cari adalah mitra sekrup dan laras, bukan katalog suku cadang. Jawaban singkatnya adalah pasar ini tidak membeli sekrup generik. Ia membeli geometri yang cocok dengan resin tertentu, paket keausan yang tahan terhadap senyawa yang terisi dan penggilingan ulang, laporan inspeksi yang dapat diterima oleh teknisi kualitas OEM tanpa penerjemahan, dan jadwal pengiriman yang membuat jalur perakitan tetap berjalan. Price berada di belakang keempatnya.
Panduan ini ditulis untuk orang-orang yang harus melakukan kombinasi tersebut dengan benar: manajer pembelian membandingkan penawaran harga baris demi baris, teknisi proses mengonfirmasi dimensi dengan produk asli yang sudah usang, dan pemilik menandatangani hubungan pemasok baru yang mungkin akan bertahan selama satu dekade. Ini mencakup geometri sekrup mana yang sebenarnya dijalankan di wilayah tersebut, bagaimana paket keausan berbeda dalam praktiknya, apa yang termasuk dalam permintaan penawaran, bagaimana pengiriman ke Ohio biasanya diatur, dan di mana risiko pembelian sebenarnya berada.
Apa yang Dibandingkan Pembeli CI Cincinnati Sebelum Mereka Melakukan Pemesanan Sekrup dan Barel
Cincinnati bukanlah pasar tunggal. Ini adalah kawasan industri kompak di mana tiga jenis pembeli berbeda duduk dalam waktu satu jam satu sama lain, dan masing-masing menilai pemasok sekrup dan barel berdasarkan alasan yang berbeda.
Kelompok pertama adalah mesin OEM. Perusahaan-perusahaan ini membuat mesin ekstruder atau mesin cetak injeksi dan membeli set sekrup dan barel sebagai komponen produksi, bukan sebagai suku cadang. Departemen teknik mereka mengontrol gambar, departemen kualitas mengontrol inspeksi masuk, dan departemen pembelian mengontrol volume dan penjadwalan. Pengulangan antar batch lebih penting daripada satu harga satuan, karena satu set yang ukurannya sedikit berbeda dari pengiriman terakhir akan muncul sebagai masalah perakitan di lantai produksinya.
Kelompok kedua adalah pengolah plastik. Pabrik-pabrik ini menjalankan bagian-bagian pipa, lembaran, profil, busa, atau cetakan injeksi dan membeli sekrup dan laras ketika yang lama sudah aus atau ketika saluran ditingkatkan. Kendala mereka adalah downtime. Sebuah prosesor yang mengukur barel yang sudah usang dengan pengukur lubang dan mencocokkannya dengan gambar dari tahun 2009 membutuhkan pemasok yang dapat bekerja dari sketsa tangan senyaman dari file CAD asli.
Kelompok ketiga adalah bengkel pembangunan kembali dan pemeliharaan yang melayani keduanya. Mereka duduk di tengah-tengah, membeli penerbangan pengganti, feed neck, katup satu arah, dan set lengkap, dan mereka sangat peduli dengan dokumentasi dan konsistensi karena reputasi mereka sendiri menyertai setiap komponen yang mereka pasang.
Dari ketiganya, empat perbandingan yang sama menentukan urutannya. Pencocokan geometri menjadi prioritas utama, karena sekrup dengan jarak 0,05 mm pada diameter akar akan mengubah rasio kompresi dan kualitas lelehan. Paket keausan berada di urutan kedua, karena tong nitridasi yang mengandung 40 persen poliamida berisi kaca tidak akan mencapai jam yang dijanjikan pelanggan. Data inspeksi berada di urutan ketiga, karena insinyur kualitas Cincinnati menginginkan catatan dimensi dan nilai kekerasan ada di dalam kotak. Biaya tetap dan waktu tunggu berada di urutan keempat, dan hal ini paling penting ketika penggantian dilakukan secara mendesak dan tidak direncanakan.
Produsen sekrup dan laras yang dapat menjawab keempat pertanyaan pada jawaban pertama biasanya memenangkan akun tersebut. Jarang ada yang membalas dengan daftar harga dan permintaan nomor gambar.
Di pasar Cincinnati, penawaran pemenang adalah penawaran yang disertai konfirmasi geometri, rekomendasi keausan, rencana inspeksi, dan tanggal pengiriman yang realistis, bukan harga satuan terendah.
Mencocokkan Geometri Sekrup dengan Mesin yang Dijalankan Pelanggan Anda
Kebanyakan kesalahan pengadaan dimulai dari sini, jauh sebelum harga dibahas. Pembeli membandingkan dua penawaran untuk "sekrup dan laras kembar" tanpa menyadari bahwa yang satu berbentuk kerucut dan yang lainnya paralel, atau bahwa rasio kompresi berbeda karena yang asli milik pelanggan dibuat ulang dengan kedalaman penerbangan yang tidak standar. Empat geometri utama di bawah ini mencakup hampir semua hal yang ditanyakan oleh pembuat mesin atau prosesor Cincinnati.
Sekrup dan Laras Kembar Kerucut
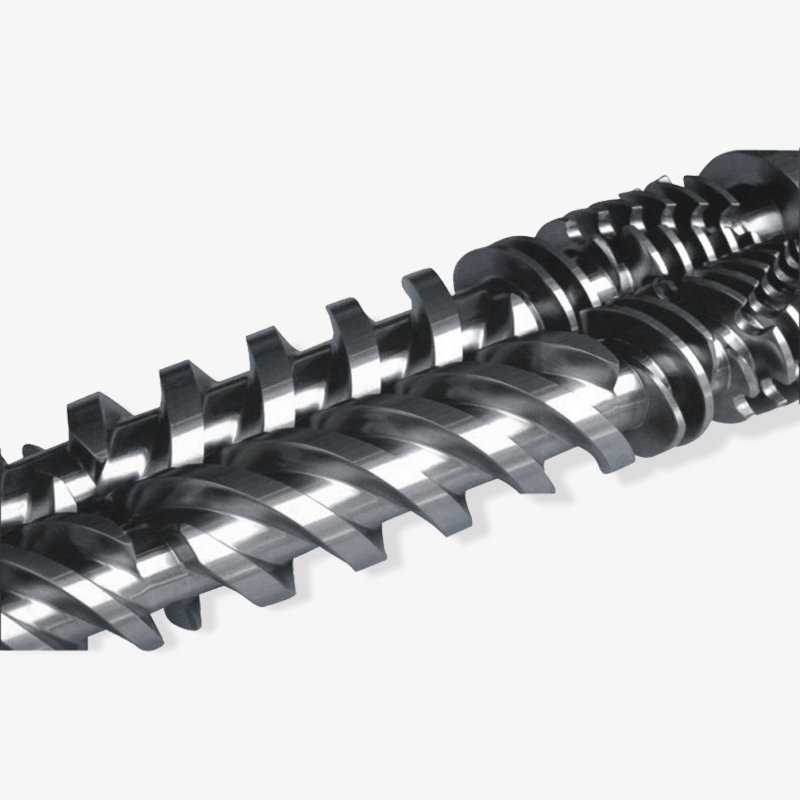
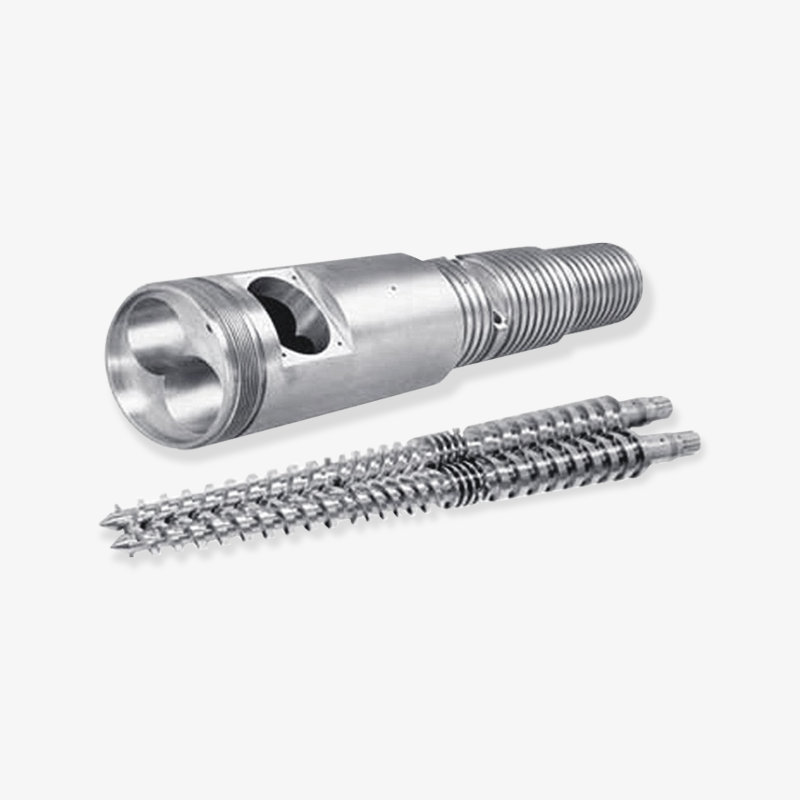
Set sekrup kembar berbentuk kerucut mendominasi pekerjaan PVC kaku: profil pipa, dinding dan jendela, pagar, penghiasan, dan komposit kayu-plastik. Desain kerucut intermeshing menghasilkan tekanan pengangkutan tinggi dalam waktu singkat, yang sesuai dengan pengumpanan campuran kering dan zona kompresi yang menuntut. Ketika pembuat ekstruder profil Cincinnati menentukan set kerucut, detail yang menentukan apakah suku cadang cocok adalah jarak tengah, geometri ujung sekrup, perkembangan pitch penerbangan, dan pola flensa barel.
Jarak tengah adalah tempat keausan pertama kali muncul. Sekrup berbentuk kerucut aus di bagian ujung terbang dan di bagian akar, dan saat jarak bebas terbuka, keluaran turun dan kurva tekanan menjadi tidak stabil. Sebuah prosesor yang melaporkan "saluran tidak dapat menahan ukuran" pada mesin berumur sepuluh tahun biasanya menggambarkan penyimpangan jarak pusat, bukan masalah pemanas. Pemasok yang meminta pengukuran lubang barel pada tiga titik sepanjang panjangnya, ditambah jarak pusat saat ini, adalah pemasok yang telah melakukan hal ini sebelumnya.
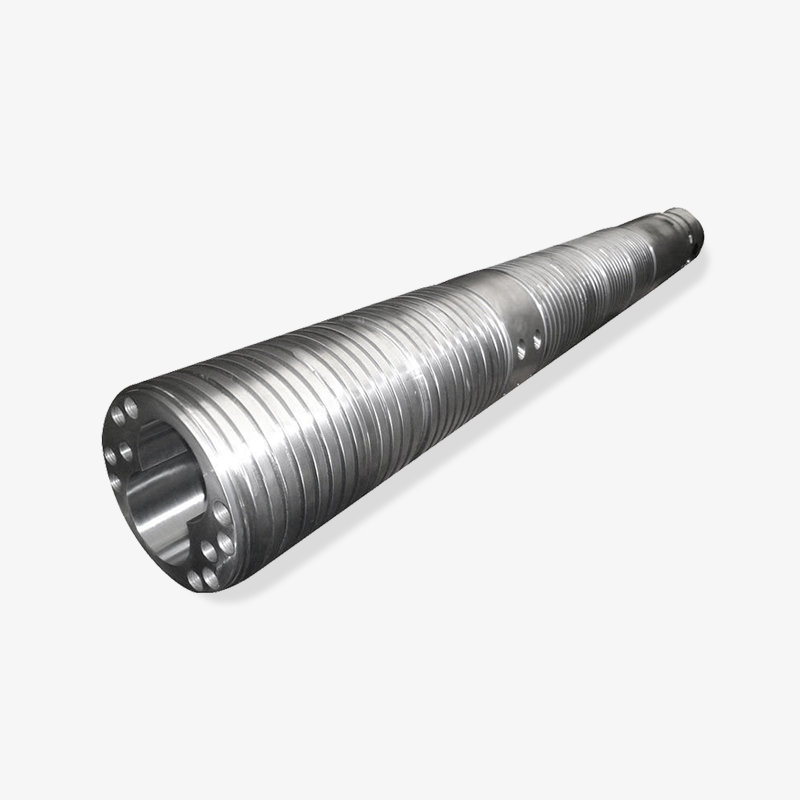
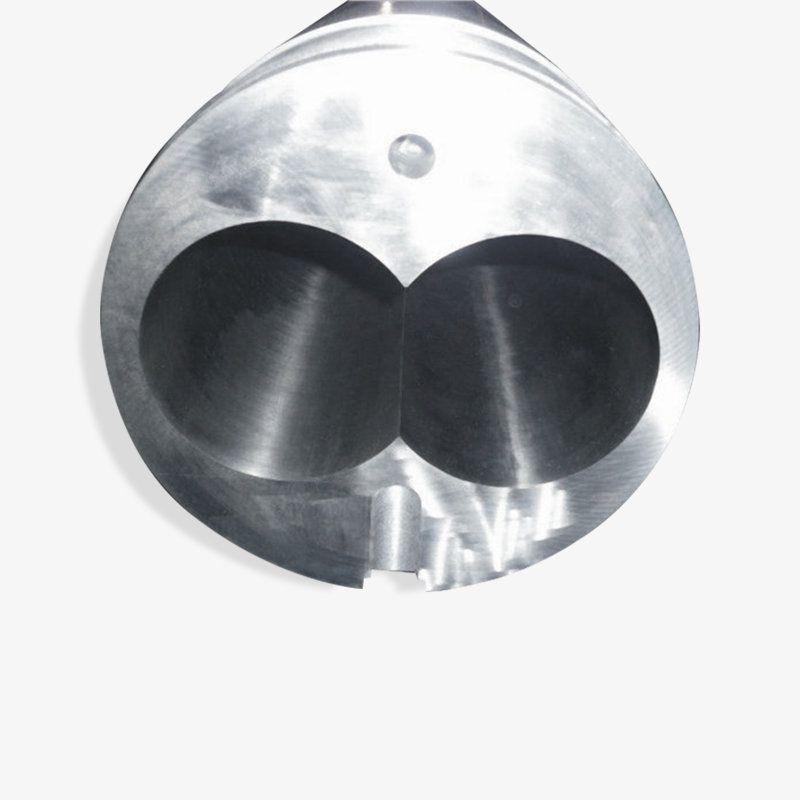 Sekrup dan Barel Kembar Kerucut Khusus untuk Pemrosesan Material Tinjau ulang set sekrup dan laras berbentuk kerucut khusus ini jika keausan jarak tengah atau stabilitas pengangkutan material penting; konfirmasikan kadar baja dasar dan pengukuran lubang sebelum memesan. Lihat Produk →
Untuk pesanan pertama, tanyakan tingkat material di balik spesifikasi nitridasi atau bimetalik, bukan hanya angka kekerasan permukaan. Permukaan 900 HV pada baja dasar lunak berperilaku sangat berbeda dari kekerasan yang sama pada substrat yang diberi perlakuan panas dengan benar setelah bagian tersebut melewati siklus termal.
Sekrup dan Laras Kembar Paralel
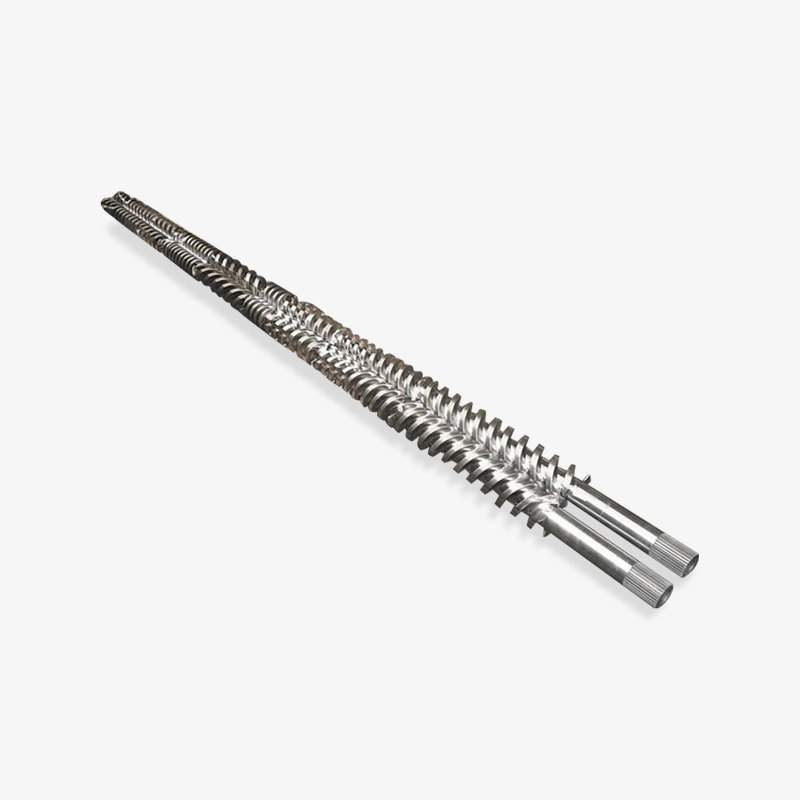
Mesin sekrup kembar paralel menangani senyawa peracikan, masterbatch, pengisian dan penguatan, serta pekerjaan pembuatan pelet dengan throughput tinggi yang berada di bagian hulu dari banyak operasi pencetakan Cincinnati. Geometrinya bersifat modular di sebagian besar mesin modern, yang mengubah percakapan sumber: pembeli tidak memesan satu barel tetapi satu set bagian barel, dan pola keausan berbeda dari zona ke zona.
Zona umpan, zona pencampuran, dan kepala cetakan masing-masing mengalami beban yang berbeda. Pemasok yang memperlakukan barel kembar paralel sebagai satu spesifikasi pelapis yang seragam biasanya akan membuat bagian pengumpan secara berlebihan dan membuat bagian pencampuran menjadi lebih rendah. Membagi spesifikasi keausan berdasarkan zona membutuhkan biaya yang lebih besar di atas kertas dan jauh lebih sedikit sepanjang masa pakai alat berat. Jika Anda menginginkan panduan teknis yang lebih mendalam tentang bagaimana mesin ini mencapai pencampuran dan pengangkutan, artikel di teknologi sekrup kembar paralel adalah referensi yang berguna untuk dikirimkan ke rekan teknik.
Sekrup Tunggal, Lembaran, dan Busa EPE
Ekstruder sekrup tunggal tetap menjadi pekerja keras untuk pekerjaan lembaran, pipa, batang, dan profil umum di mana senyawa sudah tercampur dengan baik. Di wilayah Cincinnati, lini produk lembaran yang melayani pelanggan pengemasan dan konstruksi merupakan sumber tetap pesanan penggantian sekrup tunggal. Rasio kompresi dan desain bagian umpan lebih menentukan stabilitas keluaran dibandingkan diameter nominal, itulah sebabnya pemasok harus selalu menanyakan jenis resin dan kepadatan curah yang digunakan pelanggan.
Busa EPE adalah wadah tersendiri. Ekstrusi busa menjalankan bahan peniup melalui laras, dan geometri sekrup harus mengatur dispersi gas, penurunan tekanan, dan pendinginan tanpa membiarkan dekomposisi dini. Set sekrup dan barel kapas mutiara bukanlah sekrup tunggal serbaguna dengan label berbeda, dan pembeli yang memperlakukannya seperti itu akan mendapatkan struktur sel yang tidak konsisten. Menentukan keluaran busa, jenis bahan peniup, dan kepadatan target pada cetakan membuat perbedaan antara rangkaian yang bisa diterapkan dan rangkaian yang berjalan selama dua minggu dan kemudian berhenti.
Ekstruder Planetary untuk PVC Kaku
Bagian roller planet masih digunakan dalam kalender PVC kaku dan beberapa pengoperasian pipa karena beberapa sekrup planet memberikan plastifikasi yang lembut dan seragam dengan permukaan pertukaran panas yang besar. Geometri keausan benar-benar berbeda dari sekrup kembar: jarak bebas antara sekrup planetary dan seruling barel menggerakkan kinerja, dan jarak bebas tersebut harus diperiksa satu per satu, bukan sebagai rata-rata. Pembeli yang menentukan bagian planet harus mengirimkan pengukuran keausan untuk setiap stasiun, bukan nomor tunggal.
| Geometri | Aplikasi khas Cincinnati | Apa yang harus ditentukan dalam pertanyaan | Membangun kembali dan memperbaiki catatan |
|---|---|---|---|
| Sekrup dan laras kembar berbentuk kerucut | Pipa PVC kaku, profil jendela, pelapis dinding, penghiasan WPC | Jarak pusat, L/D, flight pitch, rasio kompresi, pola flensa | Kenakan pertunjukan terlebih dahulu di tip penerbangan dan root; periksa jarak pusat sebelum memesan |
| Sekrup dan laras kembar paralel | Peracikan, masterbatch, senyawa isi, pelet | Daftar bagian barel, spesifikasi liner zona demi zona, urutan elemen sekrup | Keausan berbeda berdasarkan zona; jangan menerapkan satu grade liner pada keseluruhan panjangnya |
| Sekrup dan laras tunggal | Lembaran, pipa, batang, profil umum, busa EPE | Kepadatan resin dan curah, rasio kompresi, desain bagian umpan, paket layar | Lubang laras lancip dan keausan sekrup biasanya bergerak bersamaan |
| Sekrup dan laras planet | Kalender PVC kaku, beberapa saluran pipa | Pengukuran jarak bebas per stasiun, jumlah seruling, tata letak pendinginan barel | Jarak bebas harus diperiksa stasiun demi stasiun, bukan dirata-rata |
Paket Keausan: Nitridasi, Bimetalik, dan Apa yang Harus Ditunjukkan dalam Kutipan
Keausan adalah bagian kedua dari setiap percakapan sekrup dan laras di Cincinnati, dan merupakan bagian yang paling sering direduksi menjadi satu angka dalam sebuah kutipan. Angka kekerasan saja tidak banyak memberi tahu Anda. Yang penting adalah kombinasi baja dasar, kedalaman perawatan, dan beban pengisi sebenarnya yang akan dilihat bagian tersebut.
Campuran kering poliolefin, polistiren, dan PVC kaku yang tidak terisi relatif baik. Poliamida berisi kaca, polipropilen berisi mineral, masterbatch dengan kandungan pigmen tinggi, dan aliran apa pun dengan kontaminasi butiran kasar dan abrasif tidak termasuk dalam produk ini. Bagan di bawah ini membandingkan opsi build umum pada indeks relatif, menggunakan kumpulan nitridasi standar sebagai garis dasar 100.
Indeks keausan relatif berdasarkan bentuk sekrup dan laras (garis dasar nitridasi = 100)
Sekrup dan laras nitridasi, casing standar
Laras nitridasi dengan penerbangan sekrup yang dipoles
Laras bimetalik dengan sekrup nitridasi
Set sekrup dan laras bimetalik
Hamparan karbida pada penerbangan, dibuat khusus
Nilai indeks merupakan perbandingan relatif untuk pembahasan perencanaan, bukan jaminan kinerja. Masa pakai sebenarnya bergantung pada beban pengisi, kecepatan sekrup, profil suhu, dan tingkat kontaminasi.
Laras bimetal biasanya diproduksi dengan pengecoran sentrifugal pelapis paduan tahan aus ke dalam badan laras, yang memberikan kekerasan pelapis pada kisaran 58 hingga 62 HRC dengan fase karbida tersebar melaluinya. Lapisan tersebut jauh lebih tahan terhadap abrasi dibandingkan casing nitridasi, yang biasanya memiliki kedalaman 0,3 hingga 0,6 mm dan paling baik dalam melawan adhesi dan korosi dibandingkan bahan pengisi keras. Memasangkan barel bimetalik dengan sekrup nitridasi adalah kompromi yang umum: ini melindungi komponen yang lebih mahal dan sulit untuk diganti sekaligus menjaga biaya sekrup tetap masuk akal.
Untuk mesin yang menjalankan lebih dari sekitar 30 persen kompon berisi kaca, atau menjalankan penggilingan ulang dengan pengisi mineral, pemasangan sekrup bimetalik dan set barel biasanya lebih mudah dibenarkan daripada penggantian berulang. Sebaiknya lakukan aritmatika dengan pelanggan daripada sekadar mengutip kedua opsi dan membiarkan mereka memilih harga. Waktu henti pada lembaran Cincinnati atau garis profil biasanya memerlukan biaya yang jauh lebih besar per hari dibandingkan selisih harga antara rangkaian nitridasi dan bimetalik.
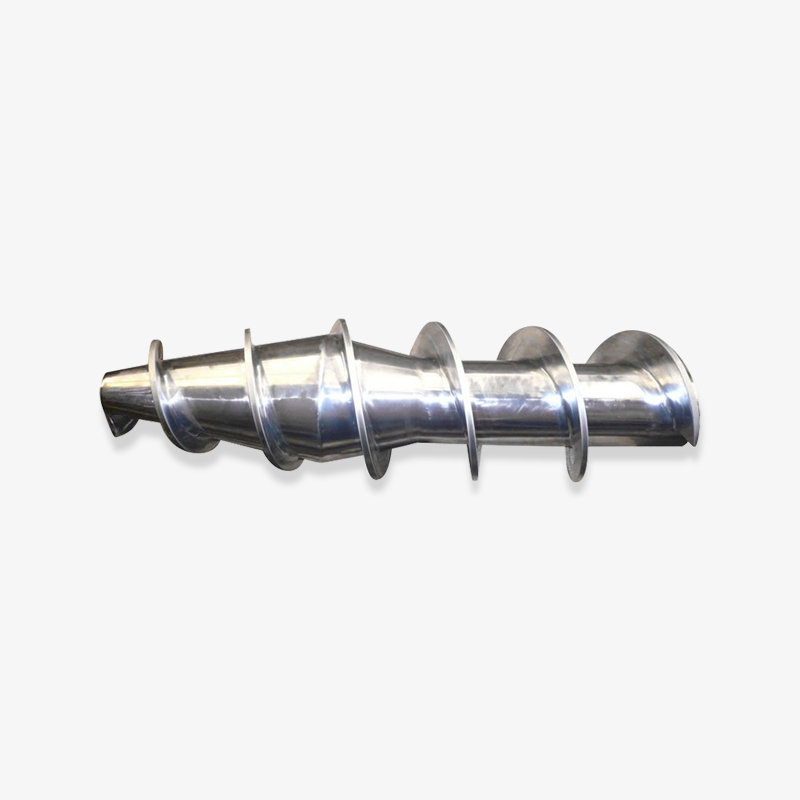
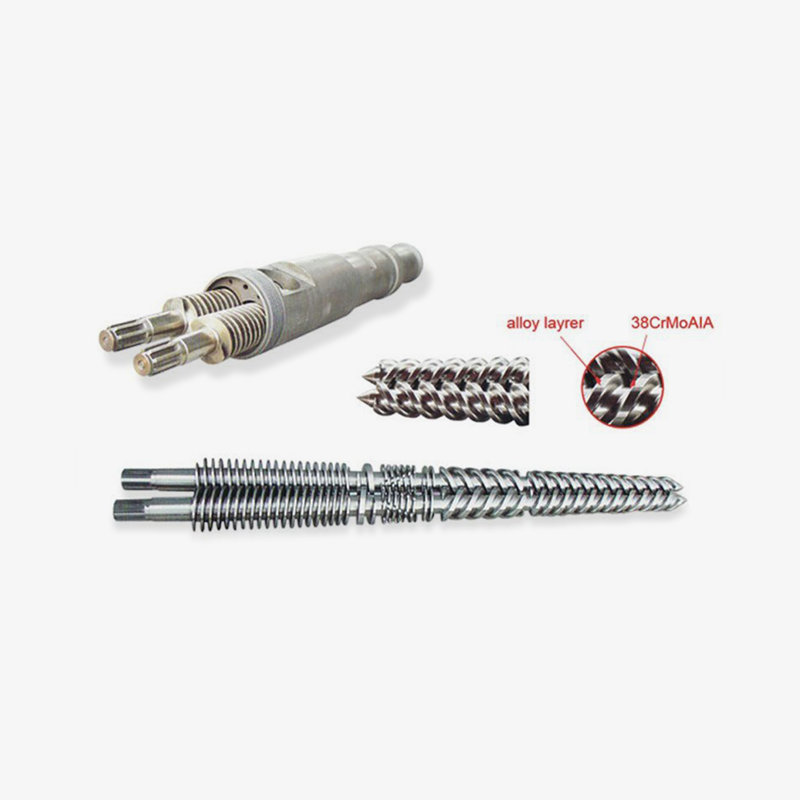 Sekrup Bimetalik untuk Plastik Berisi Kaca dan Rekayasa Pertimbangkan sekrup bimetalik ini untuk senyawa berisi kaca atau mineral abrasif; konfirmasikan cakupan paduan dan detail pengecoran lapisan barel sebelum memesan. Lihat Produk →
Dua catatan praktis untuk pembeli. Pertama, tanyakan apakah pelapis bimetalik dicetak secara sentrifugal sepanjang panjang kerja penuh atau hanya pada zona pengukuran; jawabannya sangat mengubah harga dan umur. Kedua, tanyakan ketebalan liner dalam kutipan, karena tong yang dapat diasah sekali dan digunakan kembali memiliki proposisi nilai yang berbeda dari tong yang harus dibuang saat tanda pertama sudah aus.
Pilih paket keausan berdasarkan beban pengisi dan biaya waktu henti, bukan berdasarkan angka kekerasan saja; tong bimetalik dengan sekrup nitridasi seringkali merupakan pasangan yang paling ekonomis.
Barel Sekrup Cetakan Injeksi dan Aksesori yang Terlupakan
Cetakan injeksi adalah aliran permintaan besar lainnya di kawasan ini, dan perilakunya berbeda dari ekstrusi. Sekrup tidak bekerja terus menerus pada kondisi stabil; itu menjadi plastis dalam siklus, mengalami perubahan tekanan yang cepat, dan diharapkan pulih dengan cepat di antara pengambilan gambar. Sekrup serba guna dapat menangani poliolefin dan polistiren dengan baik, namun poliamida, polikarbonat, POM, dan semua jenis kaca memerlukan geometri dan pilihan keausan yang sesuai dengan siklus.
Kesalahan spesifikasi yang paling umum pada barel sekrup cetakan injeksi adalah memperlakukan sekrup sebagai benda yang terisolasi. Katup satu arah, cincin periksa, ujung sekrup, dan nosel semuanya berada di jalur leleh yang sama dan semuanya aus. Pembeli yang mengganti sekrup yang aus tetapi tetap menggunakan cincin cek yang aus biasanya akan melihat ketidakkonsistenan yang sama pada bobot peluru yang mendorong penggantian tersebut. Memesan sekrup, katup, dan ujungnya secara bersamaan memerlukan biaya lebih sedikit di muka dan menghemat pembongkaran kedua.
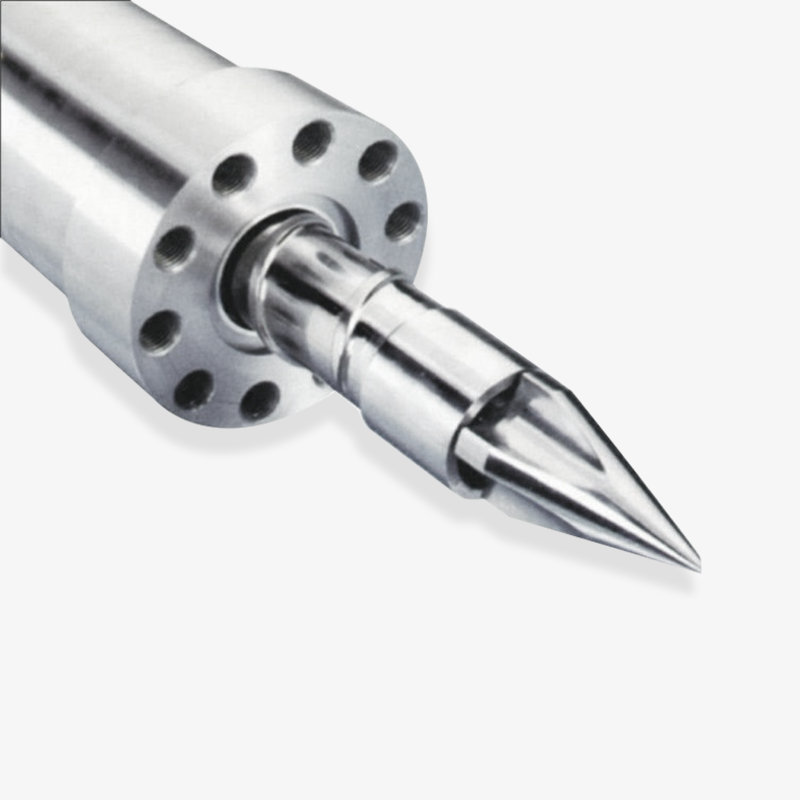 Rakitan Sekrup dan Barel Cetakan Injeksi Khusus Tinjau sekrup dan laras khusus ini untuk proyek cetakan injeksi yang mengutamakan stabilitas plastisisasi; konfirmasikan pencocokan komponen jalur leleh dan detail gambar sebelum produksi. Lihat Produk →
Untuk pembuat mesin yang membeli komponen untuk perakitan baru, tinjauan gambar harus mencakup ujung penggerak, detail alur pasak dan kopling, tata letak pita pemanas, dan posisi termokopel. Sekrup yang dimensinya sempurna tetapi lubang termokopelnya berjarak 15 mm akan gagal saat commissioning karena profil suhu tidak dapat diatur sesuai desain. Sebaiknya konfirmasikan detail ini secara tertulis sebelum produksi dimulai daripada menemukannya di stasiun perakitan.
Prosesor yang menggantikan satu set pada mesin cetak yang sudah ada memiliki prioritas berbeda. Mereka memerlukan pemasok untuk bekerja dari dimensi terukur dari komponen yang aus, termasuk lubang sebenarnya di zona umpan dan zona pengukuran, dan untuk memastikan dimensi mana yang penting dan mana yang memiliki ruang toleransi. Pemasok yang meminta tiga pengukuran lubang, OD sekrup di kedua ujungnya, dan foto kopling penggerak melakukan pekerjaannya dengan benar.
Toleransi, Inspeksi, dan Apa yang Termasuk dalam RFQ
Sebagian besar perselisihan antara pembeli Cincinnati dan pemasok sekrup dan barel di luar negeri bermula dari permintaan penawaran yang tidak jelas dan bukan kegagalan produksi. Pemasok membuat apa yang tertulis dalam gambar; pembeli mengharapkan sesuatu yang tidak ditangkap oleh gambar tersebut. Tabel di bawah mencantumkan barang-barang yang harus diselesaikan secara tertulis sebelum produksi, terutama pada pesanan pertama.
| barang RFQ | Mengapa hal itu mengubah hasilnya | Apa yang harus disediakan atau diminta |
|---|---|---|
| Data geometri sekrup | Diameter akar dan jarak terbang mengatur rasio kompresi dan kualitas lelehan | Menggambar atau mengukur bagian yang aus, termasuk L/D dan rasio kompresi |
| Lubang barel dan liner | Toleransi lubang dan penggerak grade liner cocok dan tahan lama | Lubang nominal, lubang yang diukur pada tiga titik, jenis dan ketebalan liner |
| Detail antarmuka | Kesalahan flensa, tenggorokan pengumpan, alur pasak, dan kopling menghentikan perakitan | Pola flensa, gambar tenggorokan umpan, detail ujung penggerak, tata letak pemanas |
| Spesifikasi bahan dan keausan | Baja dasar dan kedalaman perawatan menentukan umur pakai sebenarnya | Kelas baja dasar, kedalaman nitridasi atau kelas bimetalik, kisaran kekerasan permukaan |
| Catatan inspeksi | Insinyur berkualitas membutuhkan data, bukan jaminan | Laporan dimensi, pembacaan kekerasan, nilai runout, hasil uji tekanan |
| Menandai dan mengemas | Mencegah campur aduk dan kerusakan pengiriman pada pesanan multi-item | Konvensi penandaan bagian, jenis peti, perlindungan karat, format daftar pengepakan |
Sebagai toleransi, angka-angka itu sendiri harus berasal dari gambar di mana pun gambar itu ada. Jika tidak, pemasok harus dapat menyatakan rentang kerja dan menjelaskan konsekuensi dari rentang tersebut, misalnya berapa banyak variasi kelurusan yang dapat diserap oleh penyangga barel mesin sebelum sekrup mulai bergesekan. Pembeli harus berhati-hati terhadap kutipan apa pun yang menyatakan toleransi tanpa menjelaskan apa yang diukur.
Dokumentasi inspeksi layak mendapat baris tersendiri dalam pesanan pembelian. Untuk OEM mesin, laporan dimensi dengan nilai terukur aktual adalah standarnya. Untuk prosesor yang menggantikan satu set, laporan singkat yang mencakup lubang, OD sekrup, kekerasan, dan runout biasanya sudah cukup. Tanyakan format yang Anda inginkan sebelum produksi, karena membuat laporan secara surut untuk bagian yang sudah jadi tidak sama dengan mengukurnya pada saat pembuatan.
RFQ terperinci dengan data geometri, spesifikasi keausan, detail antarmuka, dan format inspeksi yang disepakati menghilangkan sebagian besar risiko dari pesanan pertama.
Waktu Pimpin, Pengangkutan, dan Biaya Mendarat Ke Cincinnati
Cincinnati berada di pedalaman, yang berarti setiap pengiriman dari produsen sekrup dan laras Tiongkok merupakan pergerakan multi-kaki. Pembeli yang hanya membandingkan harga bekas pekerjaan sering kali mendapatkan kejutan yang tidak menyenangkan setelah angkutan barang, bea, dan pengangkutan darat ditambahkan. Tabel di bawah membagi biaya menjadi beberapa bagian, yang juga merupakan struktur yang tepat untuk membandingkan dua pemasok.
| Elemen biaya | Apa yang dicakupnya | Catatan praktis |
|---|---|---|
| Harga komponen | Sekrup, laras, dan aksesori apa pun di tempat kerja pemasok | Bandingkan seperti pada grade baja, tipe liner, dan aksesori yang disertakan |
| Review teknik dan gambar | Konfirmasi dimensi, rekomendasi keausan, markup gambar | Biasanya disertakan; tanyakan secara eksplisit tentang suku cadang khusus atau rekayasa balik |
| Ekspor kemasan | Crating, perlindungan karat, penandaan bagian, daftar pengepakan | Sekrup harus ditopang sepanjang sekrup, bukan dikantilever di dalam peti |
| Angkutan darat dan laut | Pengangkutan ke pelabuhan, kaki laut, penanganan pelabuhan | Waktu transit bervariasi berdasarkan rute; rencanakan untuk pasangan port, bukan satu nomor |
| Tindakan bea dan perdagangan | Bea masuk dan tindakan perdagangan apa pun yang berlaku pada saat masuk | Perubahan tarif; konfirmasikan posisi saat ini dengan broker bea cukai sebelum mengutip |
| Pengiriman darat ke Ohio | Rel atau truk dari pelabuhan kedatangan ke kawasan Cincinnati | Berikan hari tambahan untuk kereta api dan untuk menjadwalkan pengiriman yang dilengkapi derek |
Pada waktunya, sekrup tunggal standar atau barel nitridasi biasanya memasuki tahap produksi dalam beberapa minggu setelah gambar disetujui. Pembuatan bimetalik, rangkaian planet, dan apa pun yang memerlukan pola baru atau rekayasa balik membutuhkan waktu lebih lama. Transit laut menambah waktu berminggu-minggu, dan pengiriman darat ke Ohio menambah beberapa hari lagi. Pembeli yang merencanakan penutupan harus bekerja mundur dari tanggal pemasangan, bukan maju dari tanggal pemesanan.
Dua cara praktis untuk mempersingkat waktu tunggu efektif. Pertama, pesan bagian yang aus dengan mesin, bukan setelah kerusakan; satu set cadangan di rak mengubah keadaan darurat empat minggu menjadi pertukaran satu hari. Kedua, untuk OEM mesin dengan volume tetap, sepakati jadwal penggiliran dengan pemasok sehingga geometri umum sudah diproduksi saat pesanan pembelian diterima.
Risiko Pembelian dan Cara Mengurangi Risiko pada Pesanan Pertama
Tidak satu pun risiko di bawah ini yang khusus terjadi pada pemasok Tiongkok, namun masing-masing risiko lebih sering muncul ketika pembeli dan pemasok berada dalam sebelas zona waktu dan komponen tersebut tidak dapat diperiksa sebelum dikirim.
- Penyimpangan geometri pada bagian rekayasa terbalik. Sampel aus yang diukur tanpa mengkompensasi keausan menghasilkan sekrup yang sudah berada di ujung pita toleransi saat masih baru. Kirimkan gambar dan dimensi yang diukur, dan sebutkan mana yang mengatur.
- Penggantian spesifikasi pakai. Kutipan yang mengatakan "bimetalik" tanpa tingkatan atau ketebalan lapisan memberikan ruang untuk pembuatan yang lebih murah. Membutuhkan nilai dan ketebalan dalam tulisan.
- Ketidakcocokan antarmuka. Pola flensa, alur pasak, dan tata letak pemanas adalah penyebab paling umum dari suku cadang yang tiba dengan benar tetapi tidak dapat dirakit. Konfirmasikan hal ini dengan foto dan gambar yang diberi marka.
- Kesenjangan dokumentasi. Jika laporan inspeksi tidak disetujui sebelum produksi, laporan tersebut mungkin akan diterima sebagai sertifikat generik yang tidak dapat memuaskan siapa pun di departemen mutu.
- Kerusakan pengepakan. Sekrup yang panjang dan ramping akan bengkok jika ditopang hanya pada ujung peti. Tentukan bagaimana bagian tersebut harus didukung.
Langkah pengurangan risiko yang paling efektif adalah perintah kecil pertama. Satu set pengganti untuk saluran yang sudah dikenal baik oleh pelanggan memberikan kesempatan kepada kedua belah pihak untuk menguji komunikasi, dokumentasi, dan kesesuaian sebelum perjanjian pasokan multi-tahun dibahas. Pemasok sekrup dan laras yang layak dipertahankan akan memperlakukan set pertama itu sama seriusnya dengan pesanan seratus unit.
Mulailah dengan satu rangkaian terukur, konfirmasi dokumentasi dan detail antarmuka, lalu skalakan ke perjanjian pasokan setelah hubungan kerja terbukti.
Latar Belakang Pemasok dan Bacaan Lebih Lanjut
Profil pabrikan sekrup dan laras Didirikan pada tahun 1990, perusahaan ini mengoperasikan lantai produksi seluas lebih dari 10.000 meter persegi dan memasok set sekrup dan barel berbentuk kerucut, paralel, tunggal, planet, dan bimetalik, komponen cetakan injeksi, sekrup ekstruder karet, dan jalur ekstrusi lengkap ke pembuat mesin dan pengolah di Amerika Serikat, Jerman, Timur Tengah, dan Asia Tenggara.
Jika pembeli membutuhkan geometri khusus dan bukan item katalog, langkah pertama yang berguna adalah berdiskusi tentang resin, mesin, dan riwayat keausan, diikuti dengan tinjauan gambar. Sebagian besar pertanyaan teknis yang dibahas di atas dapat diselesaikan di bursa tersebut sebelum penawaran harga dikeluarkan.
FAQ: Pengadaan Sekrup dan Barel untuk Pasar Cincinnati
Bagaimana biasanya pembeli CI Cincinnati memulai pertanyaan tentang sekrup dan laras?
Sebagian besar dimulai dengan gambar, bagian aus yang diukur, atau keduanya, ditambah resin dan pengisi yang memuat mesin berjalan. Pertanyaan yang paling kuat mencakup jenis mesin, L/D, pengukuran lubang saat ini, dan alasan penggantian. Kombinasi tersebut memungkinkan pemasok mengonfirmasi geometri dan merekomendasikan paket keausan pada balasan pertama, alih-alih menanyakan tiga putaran pertanyaan lanjutan.
Bisakah pemasok mencocokkan sekrup untuk mesin yang berumur dua puluh tahun dan tidak memiliki gambar?
Dalam sebagian besar kasus, ya, asalkan komponen yang aus diukur dengan hati-hati dan batas keausan diperhitungkan. Foto ujung penggerak, tenggorokan umpan, dan tanda apa pun pada laras membantu. Pembeli harus memastikan dimensi mana yang penting, karena suku cadang rekayasa terbalik yang dibuat berdasarkan sampel yang sudah aus biasanya akan berkinerja lebih buruk dari suku cadang yang dibuat berdasarkan dimensi nominal aslinya.
Berapa lama set sekrup dan laras bimetalik dapat bertahan dibandingkan dengan set nitridasi?
Hal ini lebih bergantung pada beban pengisi dan kondisi pengoperasian dibandingkan pada label. Pada senyawa abrasif seperti poliamida berisi kaca atau polipropilen berisi mineral, himpunan bimetal umumnya memiliki dimensi yang jauh lebih lama dibandingkan himpunan nitridasi. Dalam poliolefin yang tidak terisi, kesenjangannya menyempit, dan satu set nitridasi mungkin merupakan pembelian yang lebih masuk akal. Mintalah perbandingan resin spesifik Anda daripada klaim umum.
Berapa minimum order untuk uji coba pertama?
Satu set biasanya bisa diterapkan, terutama untuk penggantian pada mesin yang sudah ada. Pembeli harus memperkirakan harga per unit akan kurang menguntungkan dibandingkan pesanan volume terjadwal, dan harus memperhitungkan biaya pengiriman ke dalam perbandingan. Untuk OEM mesin, batch kecil yang terdiri dari dua atau tiga set sering kali merupakan cara praktis untuk menguji kemampuan pengulangan sebelum berkomitmen pada suatu jadwal.
Bagaimana pembeli menangani pengangkutan dan bea masuk ke Ohio?
Sebagian besar menggunakan broker bea cukai yang berpengalaman dan membandingkan pemasok berdasarkan biaya tetap, bukan berdasarkan harga ex-works. Pengiriman biasanya dilakukan melalui laut ke pelabuhan AS dan kemudian dengan kereta api atau truk ke wilayah Cincinnati. Tarif bea masuk dan kebijakan perdagangan apa pun yang berlaku harus dikonfirmasi pada saat masuk, karena tarif tersebut berubah dan berdampak signifikan terhadap perbandingan antar pemasok.
Apakah pemasok menyediakan ekstruder lengkap beserta komponennya?
Beberapa melakukannya. Selain set sekrup dan barel, ekstruder sekrup kembar planetary dan kerucut serta pipa, lembaran, dan jalur profil lengkap dapat disediakan, yang berguna untuk pembuat mesin yang merakit sistem lengkap atau untuk menambah kapasitas prosesor. Bagi pembeli yang hanya membutuhkan komponen pengganti, jalur komponen tetap menjadi jalur yang lebih sederhana dan cepat.
Dokumen apa yang harus disertakan bersama kiriman?
Minimal, daftar pengepakan yang sesuai dengan penandaan bagian, laporan inspeksi dimensi dengan nilai pengukuran aktual, pembacaan kekerasan, dan hasil uji tekanan untuk laras. Pembeli dengan proses inspeksi masuk yang formal harus menyetujui format laporan sebelum produksi dimulai, karena melengkapi dokumentasi pada bagian yang sudah jadi tidak sama dengan mengukurnya selama produksi.
Pola di setiap jenis pembeli di kawasan ini konsisten. Pembuat mesin Cincinnati, prosesor yang menjalankan PVC kaku, dan bengkel rekondisi semuanya memerlukan empat hal yang sama dan dijawab dengan jelas: apakah geometrinya cocok, apakah paket keausan akan bertahan dari resin ini, apakah dokumentasinya akan memenuhi kualitas, dan kapan akan benar-benar tiba. Lakukan keempat hal tersebut dengan benar dan harga akan menjadi percakapan komersial yang normal, bukan pertaruhan.
Jika saluran arus kehilangan keluaran, penahan pengukurnya buruk, atau mengonsumsi lebih banyak energi daripada biasanya, set sekrup dan laras biasanya merupakan tempat pertama yang layak untuk diukur. Pertukaran teknis singkat dengan pabrikan yang telah melihat gejala tersebut sebelumnya adalah cara yang lebih cepat untuk mendapatkan jawaban dibandingkan putaran penawaran harga lainnya untuk suku cadang pengganti yang identik.
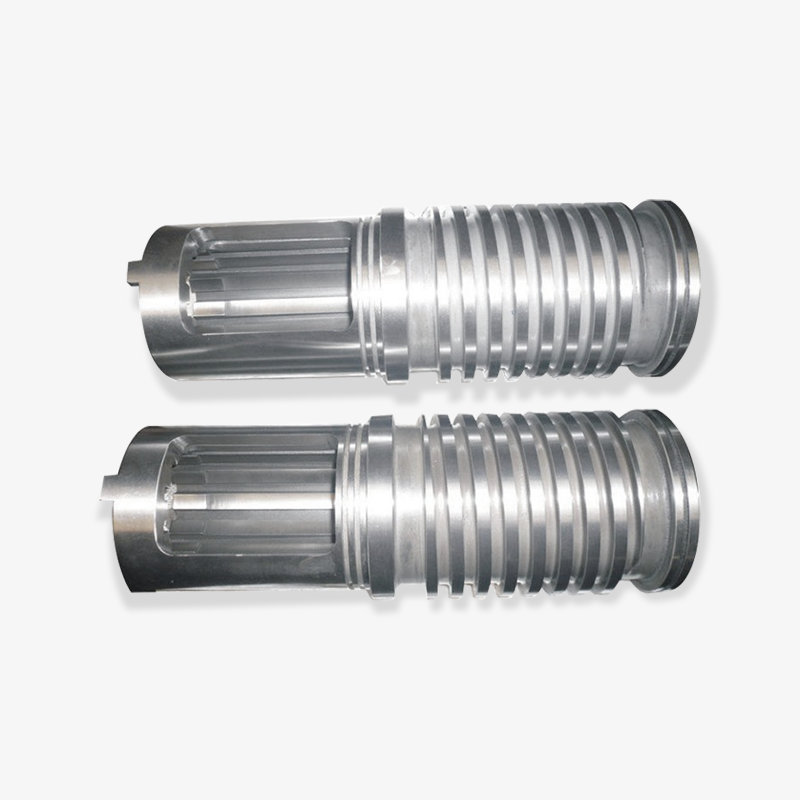
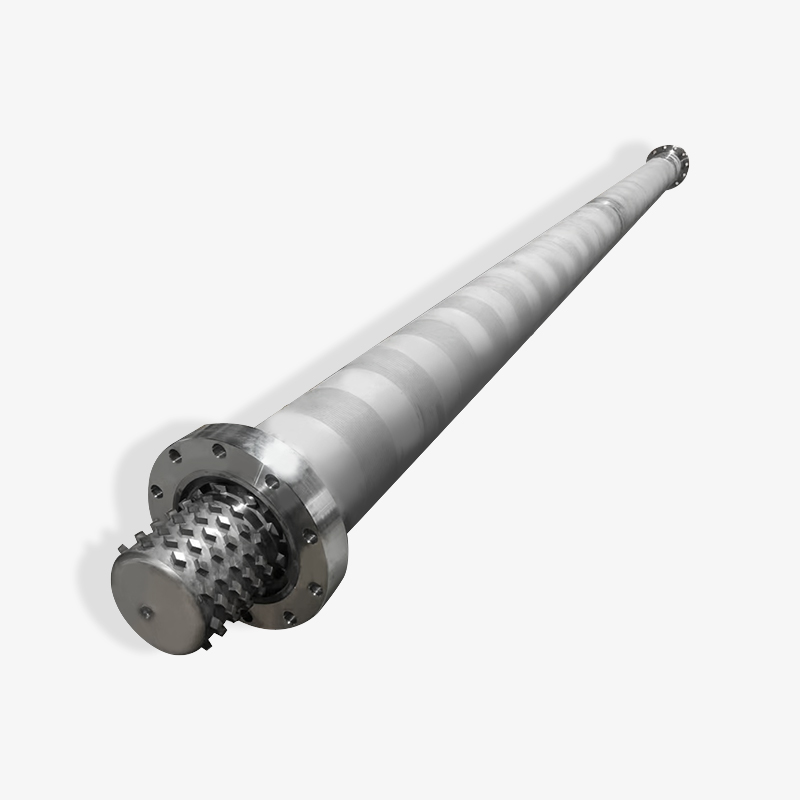
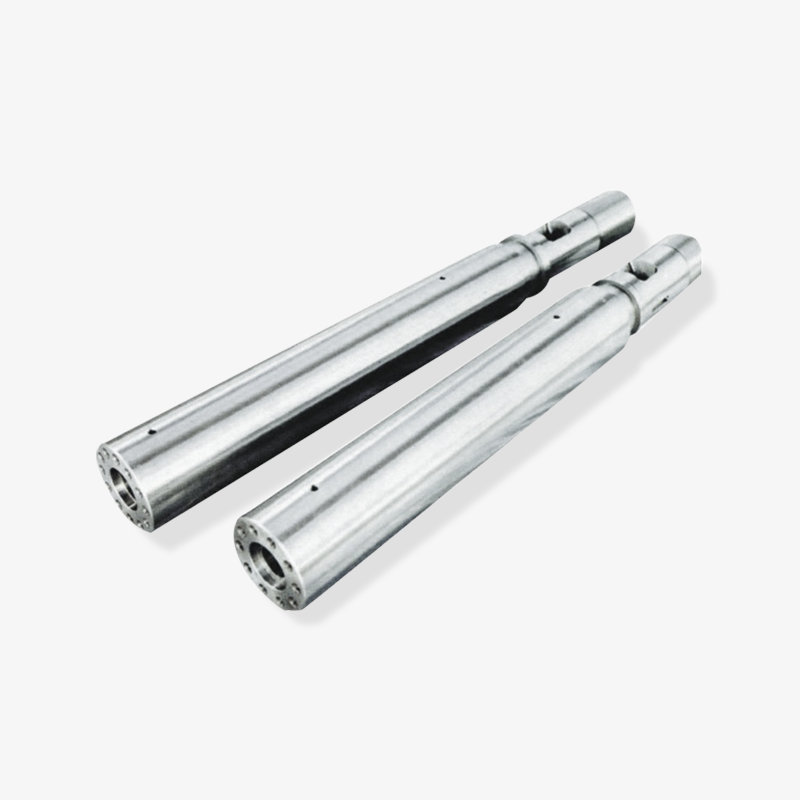
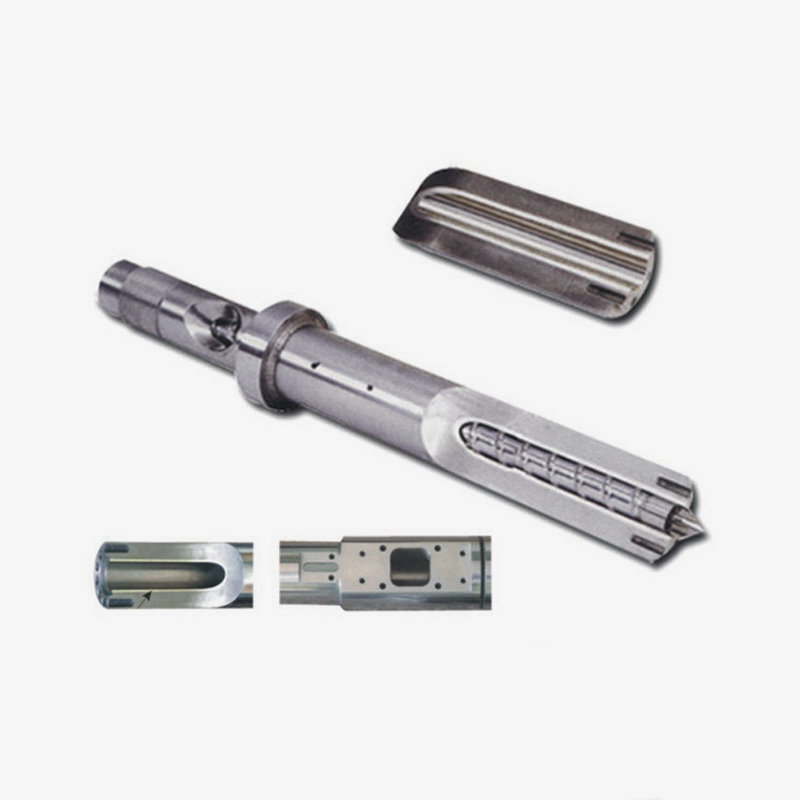
Tampilan bantalan yang dipilih
 浙公网安备 33090202000520 号
