


Pengarang: Weibo
Tanggal: Nov 03, 2026
Suku Cadang Mesin Injeksi: Panduan Sekrup dan Barel untuk Pembangun dan Pemasok
Mesin press seberat 250 ton yang telah menjalankan pekerjaan nilon berisi kaca selama empat tahun jarang gagal tanpa peringatan. Ia mulai kehilangan bantalannya, waktu pemulihan sekrup meningkat dua atau tiga detik, dan jejak tipis bintik hitam muncul pada bidikan ketiga di setiap siklus. Pada saat log pemeliharaan menyusul, penerbangan di dekat zona pengukuran dibulatkan dan lubang barel telah bertambah sebesar 0,15 mm pada titik yang persis sama.
Siapa pun yang membeli suku cadang mesin injeksi telah menyaksikan hal ini terjadi. Bagian yang membuat frustrasi adalah biayanya jarang sekali tergantung pada komponen itu sendiri. Ini adalah dimensi drifting selama enam minggu, batch yang ditolak yang tidak dapat dilacak oleh siapa pun, dan pesanan darurat yang diberikan dengan harga mahal karena cadangannya tidak pernah ada di rak. Versi singkatnya di depan: pada mesin cetak, konsentrat keausan pada kelompok plastisisasi, artinya sekrup, laras, cincin periksa, dan nosel, sehingga di situlah upaya spesifikasi dan stok cadangan terbayar paling cepat.
Mengelompokkan Suku Cadang Mesin Injeksi Berdasarkan Pekerjaan yang Dilakukannya
Manual mesin sering kali mencantumkan ratusan item baris, yang tidak berguna jika supervisor shift perlu mengetahui di mana mencarinya. Cara yang lebih praktis untuk mengurutkan bagian-bagian mesin injeksi adalah berdasarkan fungsi yang dijalankannya selama satu siklus: menutup cetakan, melelehkan dan menginjeksi, menyalurkan tenaga, dan mengontrol urutannya.
Pengelompokan itu penting karena gejalanya terpetakan dengan jelas. Gaya penjepit yang cepat dan tidak rata termasuk dalam kelompok penjepit. Tembakan pendek, bintik hitam dan variasi bantalan termasuk dalam kelompok plastisisasi. Pemulihan sekrup yang lambat dengan titik pemanas normal pada penggerak atau grup hidrolik. Ketika log alarm berpindah antar kesalahan yang tidak berhubungan, kelompok kontrol dan instrumentasi biasanya merupakan tempat untuk memulai.
| Kelompok fungsi | Suku cadang yang sebenarnya akan Anda pesan | Pekerjaan dalam siklus | Tanda pertama itu perlu perhatian |
|---|---|---|---|
| Menjepit | Pelat, batang pengikat, penghubung pengalih, silinder penjepit, pin ejektor dan pelat ejektor, penyesuaian ketinggian cetakan | Memegang cetakan agar tetap tertutup terhadap tekanan injeksi dan mengeluarkan bagiannya | Berkedip pada garis perpisahan, gaya penjepit tidak rata dari kiri ke kanan, tanda ejektor |
| Plastisisasi dan injeksi | Sekrup, laras, cincin periksa, ujung sekrup, nosel, pita pemanas, termokopel, hopper, dan tenggorokan umpan | Menyampaikan, melelehkan, mencampur, mengukur dan menyuntikkan suntikan | Variasi bantalan, bintik hitam, tembakan pendek, waktu pemulihan semakin meningkat |
| Penggerak dan hidrolika | Pompa, motor servo, katup proporsional, akumulator, selang, seal, oli hidrolik, dan filter | Memberikan torsi ke sekrup dan gaya ke penjepit | Pemulihan lambat, kenaikan suhu oli, penurunan tekanan di bawah beban |
| Kontrol dan instrumentasi | PLC, kartu I/O, HMI, sensor tekanan dan posisi, sakelar batas, input termokopel | Mengurutkan siklus dan membuat parameter dapat diulang | Penyimpangan waktu siklus, alarm acak, parameter yang tidak dapat dipertahankan |
| Bahan habis pakai sisi cetakan | Semak sariawan, ujung hot runner, pin inti, alat kelengkapan air, segel | Membentuk dan mendinginkan bagian tersebut | Gerbang memerah, bagian lengket, pendinginan tidak seimbang |
Untuk pembuat mesin, tabel ini juga berfungsi sebagai peta pembelian. Bagian penjepit sebagian besar bersifat struktural dan dipesan satu kali per desain mesin. Suku cadang plastisisasi adalah suku cadang yang muncul kembali sebagai pesanan berulang, itulah sebabnya gambar, toleransi, dan sertifikat materialnya patut mendapat perhatian paling besar dalam arsip pemasok Anda.
Bagian yang menyentuh polimer cair akan aus terlebih dahulu; jarang ada bagian yang hanya membawa beban. Anggaran perhatian Anda dalam urutan itu.
Di Dalam Grup Pemlastis: Tempat Konsentrat Keausan
Unit plastisisasi adalah mesin kecil, panas, dan bertekanan tinggi di dalam mesin yang lebih besar. Sekrup yang diputar dengan kecepatan 80 hingga 200 rpm menarik pelet padat melalui tong yang dipanaskan, mengompresnya, melelehkannya ke dinding lubang, menghomogenkan lelehan, dan kemudian bertindak sebagai piston untuk mendorongnya melalui nosel. Setiap langkah tersebut memberikan bahan pengisi abrasif, gas korosif, atau tekanan termal pada dua permukaan yang sama.
Sekrup
Kebanyakan sekrup injeksi memiliki rasio panjang terhadap diameter antara 20:1 dan 24:1, dibagi menjadi zona umpan, zona transisi atau kompresi, dan zona pengukuran. Zona pakannya dalam untuk menelan pelet; zona pengukuran dangkal untuk membangun tekanan dan geser. Di antara keduanya, kedalaman saluran mengecil, dan lancip tersebut menentukan rasio kompresi, biasanya 2,0 hingga 2,5 untuk pekerjaan tujuan umum dan lebih rendah untuk bahan peka panas seperti PVC kaku.
Keausan muncul pertama kali di landasan penerbangan, bukan di saluran. Ujung penerbangan adalah permukaan yang bergesekan dengan lubang, dan ketika lebar daratan bertambah dan diameter luar penerbangan menyusut, lelehan akan tergelincir ke belakang di atas penerbangan alih-alih bergerak maju. Kesalahan tersebut dirasakan oleh operator sebagai waktu pemulihan yang lebih lama dan bantalan yang tidak stabil; ini bukan masalah pemanas meskipun terlihat seperti masalah pada tampilan suhu. Senyawa yang diisi kaca pada pemuatan 30 hingga 50 persen mempercepat hal ini secara dramatis karena serat bertindak seperti pasta yang bergerinda lambat.
Laras
Barel terbagi dalam dua keluarga besar. Barel nitridasi menggunakan lapisan gas nitridasi kira-kira 0,4 hingga 0,7 mm pada baja dasar yang sesuai, yang memberikan permukaan keras dengan biaya sedang dan cocok untuk resin komoditas yang tidak terisi. Barel bimetalik menggunakan lapisan paduan yang dicor secara sentrifugal, seringkali setebal 2 hingga 5 mm dan diisi dengan partikel karbida, yang jauh lebih tahan terhadap abrasi dan mentolerir siklus panas yang jauh lebih banyak sebelum permukaannya rusak.
Pola keausan pada tong jarang seragam. Pertumbuhan lubang biasanya terkonsentrasi di ujung zona pengukuran dan tepat sebelum nosel, di mana tekanan dan geser mencapai puncaknya. Itulah sebabnya mengukur lubang hanya pada bukaan umpan hampir tidak memberikan hasil apa pun. Pemeriksaan tiga titik sepanjang panjangnya adalah pemeriksaan minimum yang berguna.
Periksa ring, ujung sekrup dan nosel
Cincin pengecekan adalah suku cadang termurah di grupnya dan paling sering digunakan terlalu lama. Itu meluncur pada betis sekrup dan segel selama injeksi. Jarak bebas geser yang dimulai dari 0,05 hingga 0,15 mm akan terbuka jika terjadi keausan, dan setelah melewati sekitar 0,25 mm, mesin tidak dapat lagi menahan bantalan yang stabil karena lelehan bocor ke belakang selama langkah injeksi. Mengganti cincin dan tip sesuai jadwal adalah salah satu dari sedikit kemenangan yang benar-benar murah dalam pemeliharaan cetakan.
Nosel merupakan pembatas terakhir sebelum cetakan. Jari-jari bolanya harus sesuai dengan semak sariawan, dan lubangnya mempengaruhi riwayat geser. Pita pemanas dan termokopel juga merupakan bahan habis pakai, dan pita yang suhunya telah berubah 15 derajat lebih dingin dari titik yang dikehendaki secara diam-diam mengubah seluruh profil lelehan.
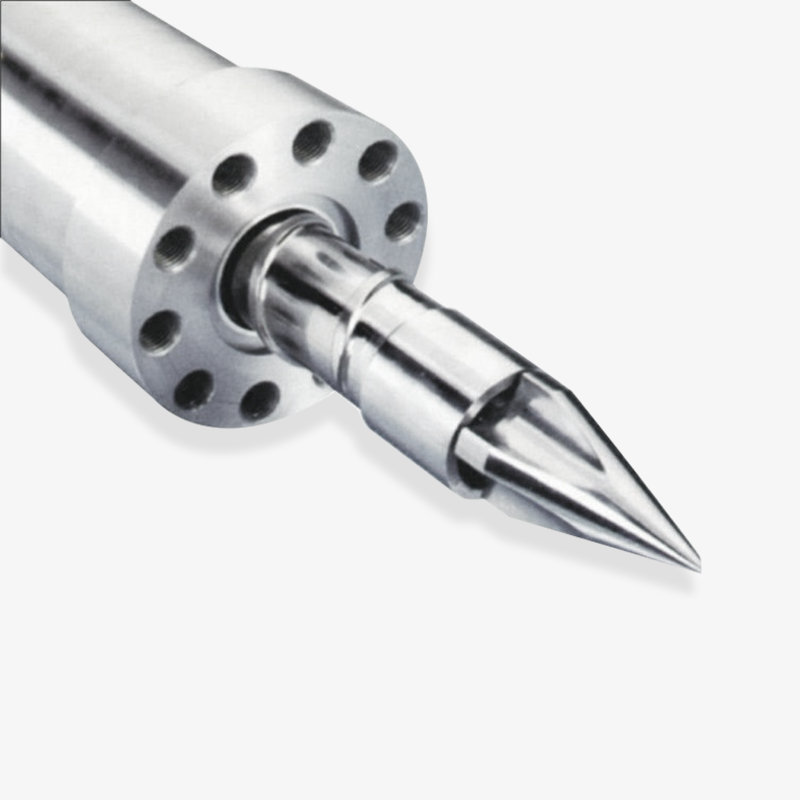 Sekrup dan Barel Cetakan Injeksi Khusus Sekrup and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. Lihat Produk →
Jika Anda mengambil grup ini sebagai satu set yang cocok dan bukan sebagai item terpisah, kesesuaian antara sekrup, cincin, dan lubang diperiksa oleh pemasok sebelum pengiriman, yang menghilangkan penyebab paling umum dari "bagian baru yang masih tidak dapat menahan bantalan".
Cincin periksa yang aus hampir meniru sekrup yang aus. Ganti cincin dan ujungnya sebelum Anda mengizinkan pemesanan sekrup.
Bagian yang Cocok Dibuat dengan Resin yang Sebenarnya Anda Jalankan
Kesalahan spesifikasi yang paling umum adalah membeli build yang sesuai dengan mesin, bukan resinnya. Dua mesin seberat 180 ton yang menjalankan ukuran tembakan yang sama mungkin memerlukan pembuatan sekrup dan laras yang sangat berbeda jika yang satu mencetak polipropilena tanpa isi dan yang lainnya mencetak 40 persen poliamida berisi kaca.
Mode pakai harus menentukan pilihan. Pengisi abrasif menyebabkan erosi mekanis pada landasan terbang dan dinding lubang. Lelehan korosif, terutama PVC dan beberapa jenis tahan api, menyerang lapisan nitridasi secara kimia dan menghasilkan lubang daripada pemolesan halus. Resin bersuhu tinggi mengoksidasi permukaan baja dan memperpendek umur pita pemanas. Masing-masing memerlukan jawaban yang berbeda.
| Resin atau pengisi | Mode keausan dominan | Arah barel | Arah sekrup | Apa yang harus diperhatikan |
|---|---|---|---|---|
| PP, PE, PS, ABS, PC tidak terisi | Keausan perekat ringan | Lubang nitridasi, liner standar | Baja nitrida, 20:1 hingga 22:1 L/D | Hilangnya pengulangan pengukuran secara perlahan setelah beberapa tahun |
| PA, PBT, POM berisi gelas 20 hingga 50 persen | Abrasi parah | Lapisan bimetalik dengan fase karbida | Permukaan keras bimetalik atau dilas pada penerbangan, bagian pencampuran | Sudut penerbangan membulat dan torsi sekrup meningkat |
| PVC kaku dan plastis | Korosi ditambah degradasi termal | Lubang bimetalik atau berlapis krom tahan korosi | Berlapis krom, kompresi rendah, tidak ada titik mati | Garis hitam dan lubang pada permukaan nitridasi |
| PPS, PEI, MENGINTIP, LCP | Oksidasi suhu tinggi dengan bahan pengisi abrasif | Bimetalik dengan paduan tahan panas | Paduan suhu tinggi dengan ujung terlindungi | Pita pemanas terbakar dan permukaan sekrup berubah warna |
| EPE dan EPP berbusa | Keausan rendah, tekanan tidak stabil | Lubang nitridasi standar biasanya sudah cukup | Sekrup dengan zona pencampuran dan dekompresi khusus | Variasi kepadatan dan struktur sel tidak merata |
| Serpihan daur ulang dengan bahan pengisi dan bekas logam | Campuran abrasi dan benturan | Lubang bimetalik | Sekrup bimetal dengan ujung yang diperkuat | Lonjakan torsi tiba-tiba dan kerusakan zona umpan |
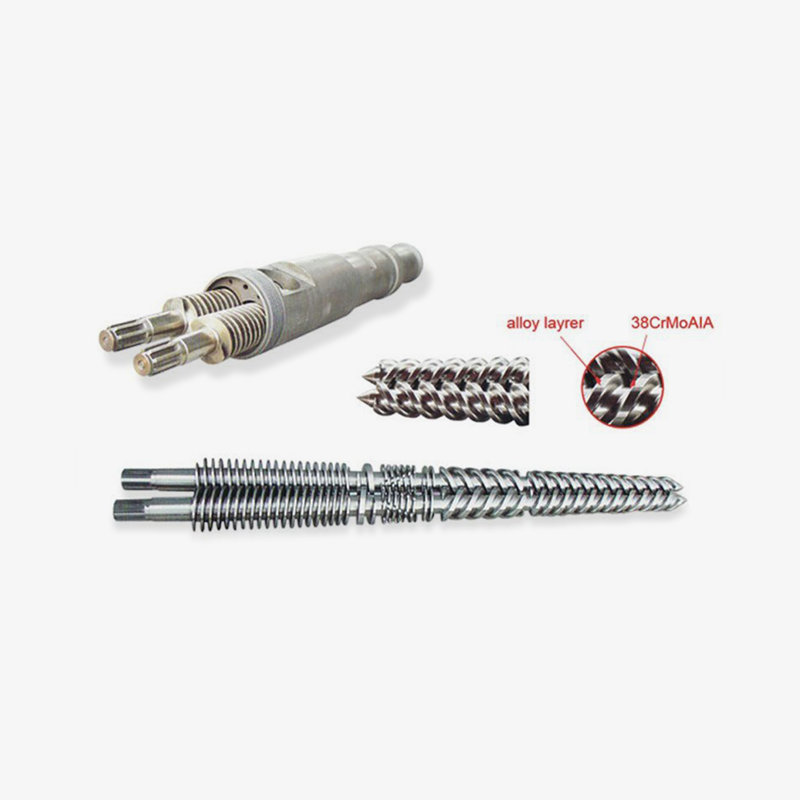 Sekrup Bimetalik untuk Resin Berisi dan Suhu Tinggi Sekrup bimetal menggabungkan dasar yang kuat dengan permukaan paduan tahan aus dan korosi untuk resin rekayasa suhu tinggi dan terisi. Lihat Produk →
Pembuatan bimetalik harganya lebih mahal daripada pembuatan nitridasi, dan untuk mesin yang menjalankan polipropilen tak terisi dalam siklus 20 detik, biaya tambahan tersebut akan menghasilkan biaya yang sangat sedikit. Untuk pekerjaan yang dipenuhi kaca yang menjalankan tiga shift, biasanya pengembaliannya akan terbayar dalam tahun pertama dengan menghindari waktu henti. Jawaban jujurnya bergantung pada pemuatan pengisi, jumlah siklus, dan seberapa toleran pelanggan Anda terhadap penyimpangan kualitas sebelum menjadi keluhan.
Tentukan tingkat keausan dari pekerjaan yang terisi atau korosif yang paling sering dijalankan mesin, bukan dari pekerjaan termudah yang pernah dijalankan.
Membaca Gambar Sekrup dan Barel Seperti Pembeli
Insinyur pembelian yang dapat membaca gambar sekrup mengetahui sebagian besar masalah pasokan sebelum pesanan dilakukan. Gambar bukan sekedar bentuk; ini adalah serangkaian komitmen tentang geometri, perlakuan panas, dan kesesuaian. Berikut adalah urutan yang patut diperiksa setiap saat.
- Diameter dan kelas pas. Diameter sekrup nominal ditambah toleransi, disesuaikan dengan toleransi lubang laras. Sekrup dan laras yang dipesan dari dua pemasok berbeda adalah satu-satunya sumber izin awal yang berlebihan yang paling umum.
- Rasio panjang terhadap diameter dan panjang zona. Panjang umpan, transisi, dan pengukuran harus ditampilkan sebagai persentase atau dimensi absolut. Gambar yang tidak jelas menghasilkan sekrup yang berfungsi tetapi tidak mengalami plastis seperti aslinya.
- Rasio kompresi. Pastikan rasionya sesuai dengan resin. Sekrup 3:1 yang dimasukkan ke dalam pekerjaan PVC akan menurunkan kualitas material terlepas dari seberapa baik pengerjaannya.
- Geometri penerbangan. Pitch, lebar penerbangan, profil kedalaman saluran dan segala penghalang atau penerbangan pencampuran. Hal ini menentukan homogenitas dan keluaran lelehan, bukan hanya umur pakai.
- Bahan dasar dan perlakuan panas. Kelas baja dasar, kedalaman nitridasi dan kekerasan permukaan, atau ketebalan lapisan bimetalik dan kandungan karbida. Mintalah nilai yang sebenarnya, bukan kalimat "bahan berkualitas tinggi".
- Kelurusan dan permukaan akhir. Kelurusan per satuan panjang dan kekasaran lubang. Keduanya mempengaruhi jarak bebas dengan cara yang hanya muncul setelah mesin panas.
- Detail antarmuka. Kopling betis sekrup, alur pasak atau spline, spesifikasi ulir, periksa dimensi dudukan cincin. Ini adalah dimensi yang menentukan apakah bagian tersebut cocok atau tidak.
- Antarmuka nosel. Jari-jari bola, diameter lubang dan sudut dudukan, disesuaikan dengan semak sariawan di sisi cetakan.
Gambar yang menjawab kedelapan poin dapat dikutip secara akurat oleh pabrikan mana pun yang kompeten. Gambar yang menjawab ketiganya akan menghasilkan bagian yang pas, berjalan, dan perlahan meyakinkan semua orang bahwa mesinlah masalahnya.
Setiap dimensi yang hilang dari gambar Anda menjadi asumsi yang harus dibuat oleh pemasok Anda atas nama Anda.
Dari Mana Panggilan Layanan Sebenarnya Berasal
Sebelum memutuskan stok apa yang akan disimpan, ada baiknya kita melihat bagaimana pengaduan unit plastisisasi biasanya didistribusikan. Bagan di bawah ini merupakan pola ilustratif yang diambil dari laporan umum di lapangan dan bukan survei formal, jadi perlakukan bentuk tersebut sebagai panduan dan persentase pastinya sebagai perkiraan.
Pemisahan ilustratif dari panggilan layanan unit plastisisasi
Keausan penerbangan sekrup
34%
Periksa ujung cincin dan sekrup
22%
Keausan lubang barel pada ujung pengukuran
18%
Kesalahan pita pemanas dan termokopel
14%
Penyumbatan nosel atau kerusakan dudukan
7%
Memberi makan bridging tenggorokan dan kelaparan
5%
Tiga kategori pertama berjumlah sekitar tiga perempat dari total, itulah sebabnya geometri sekrup dan laras layak mendapatkan gambar paling detail di perpustakaan suku cadang Anda. Hal ini juga menjelaskan mengapa tim pemeliharaan yang hanya menyimpan stok pita pemanas akan tetap kehilangan hari setiap kali bantalan melayang.
Dua kategori terkecil adalah yang paling sering salah didiagnosis. Kerusakan pada dudukan nosel dan penghubung saluran masuk keduanya muncul sebagai pukulan pendek, dan keduanya disalahkan pada sekrupnya. Pemeriksaan tekanan cepat pada nosel dan pemeriksaan suhu tenggorokan umpan akan memisahkannya sebelum ada yang memesan penggantinya.
Bagi pembuat mesin yang mengirimkan peralatan ke pasar ekspor, distribusi ini mempunyai implikasi kedua. Perlengkapan cadangan yang dijual bersamaan dengan mesin baru harus mencerminkan batangan yang lebih besar, bukan yang termurah, karena pelanggan yang menerima ujung sekrup tetapi tidak memiliki cincin pengecekan akan tetap menghubungi saluran servis.
Kit cadangan harus mengikuti distribusi kegagalan, dan dua pertiga dari kegagalan berada di dalam rakitan sekrup dan laras.
Mengukur Keausan Sebelum Anda Mengizinkan Penggantian
Mengganti sekrup jika dicurigai itu mahal. Menggantinya dengan pengukuran adalah keputusan yang bisa Anda pertahankan. Pengukuran di bawah ini adalah pengukuran yang benar-benar menjawab pertanyaan tersebut, dan pengukuran tersebut memerlukan waktu kurang dari satu jam pada mesin yang berhenti dengan sekrup dilepas.
| Pengukuran | Di mana mengambilnya | Kondisi baru yang khas | Ambang batas keputusan |
|---|---|---|---|
| Sekrup penerbangan diameter luar | Bagian umpan, transisi dan pengukuran | Penarikan nominal dalam batas toleransi | 0,25 hingga 0,4 mm di bawah nominal |
| Diameter lubang barel | Pembukaan umpan, tengah, ujung pengukuran | Gambar nominal, hasil akhir bagus | 0,15 hingga 0,25 mm di atas nominal |
| Jarak bebas radial pada pengukuran | Hanya zona pengukuran | Biasanya 0,10 hingga 0,20 mm | Di atas 0,35 mm |
| Periksa jarak geser ring | Cincin pada betis sekrup | 0,05 hingga 0,15 mm | Di atas 0,25 mm |
| Kelurusan | Panjang sekrup penuh pada blok V | Dalam 0,02 mm per 300 mm | Tikungan atau runout yang terlihat lebih dari 0,05 mm |
| Kondisi permukaan lubang | Bagian pengukuran | Hasil akhir yang bagus dan seragam | Scoring, pitting atau kekasaran di atas 1,6 mikrometer Ra |
Dua catatan praktis. Pertama, ukur suhu lubang jika bisa, karena bentuk tong panas tidak sama dengan tong dingin. Kedua, simpan lembar pengukuran sebelumnya di file mesin. Satu bacaan memberi tahu Anda izinnya; dua pembacaan dengan selang waktu enam bulan memberi tahu Anda tingkat keausan, dan tingkat keausan inilah yang memprediksi tanggal kegagalan berikutnya.
Dua lembar pengukuran bernilai lebih dari satu laporan inspeksi, karena hanya tren yang memberi tahu Anda kapan harus memesan.
Risiko Sumber: Toleransi, Dapat Dipertukarkan, dan Waktu Tunggu
Kebanyakan keluhan mengenai penggantian suku cadang bukan mengenai kualitas pemesinan. Hal ini berkaitan dengan kesenjangan antara apa yang diasumsikan pembeli dan apa yang diasumsikan pemasok. Ini adalah risiko yang layak untuk dituliskan ke dalam pesanan pembelian.
- Penumpukan izin. Sebuah sekrup di bagian atas toleransinya dan sebuah barel di bagian bawah toleransinya dapat memberikan jarak dua kali lipat dari nilai desain sebelum mesin dapat berjalan.
- Klaim kekerasan tanpa sertifikat. Kedalaman nitridasi dan kekerasan permukaan harus diperoleh sebagai nilai terukur pada pengiriman, bukan sebagai kalimat pemasaran di situs web.
- Pertukaran ujung antarmuka. Shank sekrup, alur pasak, dan ulir kopling bervariasi antar generasi alat berat. Gambar penerbangan tanpa gambar ujung penggerak tidak lengkap.
- Waktu tunggu yang dikutip untuk produk yang salah. Sekrup khusus dan tong bimetal dibuat sesuai pesanan dan biasanya membutuhkan waktu berminggu-minggu, bukan berhari-hari. Sekrup nitridasi standar mungkin masih tersedia. Konfirmasikan jadwal mana yang Anda kutip.
- Kerusakan pengepakan dan pengangkutan. Bagian yang panjang dan ramping ditekuk. Pengemasan ekspor harus menopang sekrup sepanjang sekrup, dan pemeriksaan penerimaan harus mencakup pemeriksaan kelurusan, bukan hanya tampilan visual.
- Dokumentasi untuk pelanggan ekspor. Sertifikat material, laporan dimensi, dan catatan perlakuan panas sering kali diminta oleh pelanggan akhir pembuat mesin, terutama di pasar Eropa dan Amerika Utara.
Bagi pembeli yang membandingkan produsen, pemasok dagang, dan pedagang grosir, perbedaannya biasanya muncul tepat pada area ini. Seorang produser dapat menunjukkan kepada Anda jalur proses pengecoran nitridasi atau sentrifugal dan dapat menyesuaikan gambarnya. Seorang pedagang meneruskan gambar Anda dan mengembalikan kutipan. Hal ini tidak secara otomatis menjadi lebih buruk, namun hal ini mengubah siapa yang menanggung risiko jika toleransi terlewatkan.
Tuliskan jarak bebas, kekerasan, dan dimensi ujung penggerak, dan sebagian besar perselisihan penggantian suku cadang akan hilang sebelum dimulai.
Suku Cadang yang Layak Disimpan, dan Apa yang Harus Dipesan Tepat Waktu
Keputusan stok biasanya dibuat berdasarkan biaya per item, bukan biaya waktu henti, yang merupakan kebalikannya. Pertanyaan yang tepat adalah berapa jam produksi yang memerlukan biaya komponen yang hilang, dan seberapa dapat diprediksi waktu kegagalannya.
Periksa cincin, ujung sekrup, nozel, pita pemanas, termokopel, dan segel tersedia dalam stok. Biayanya tidak mahal jika dibandingkan dengan waktu henti, kegagalannya dapat diprediksi, dan dimensinya stabil di seluruh proses produksi. Satu laci rak yang menutupi barang-barang ini dapat mengubah penghentian dua hari menjadi pergantian dua jam.
Sekrup dan barel termasuk dalam kategori pesanan terencana dan bukan kategori stok. Mereka dibuat dengan geometri tertentu, mahal untuk dibiarkan menganggur, dan bertahan cukup lama sehingga memiliki tiga varian akan menghabiskan modal selama bertahun-tahun. Pendekatan yang tepat adalah tren keausan yang terukur ditambah waktu tunggu pemasok yang diketahui, sehingga pesanan akan keluar saat tren melewati ambang batas, bukan saat mesin berhenti.
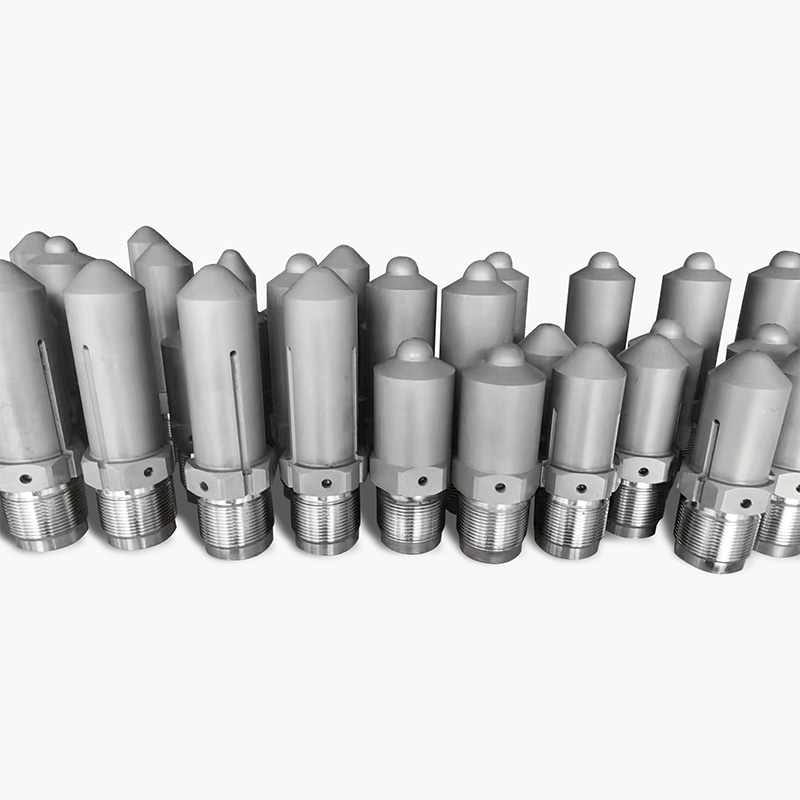 Aksesoris Mesin Cetak Injeksi SKD61 Bodi depan, kencangkan komponen kecil dan nosel di SKD61, dengan jalur aliran yang dioptimalkan untuk aliran lelehan yang stabil dan ketahanan aus. Lihat Produk →
Aksesori habis pakai layak untuk digabungkan dengan pemasok yang sama yang memproduksi sekrup dan laras, karena dimensi cincin, ujung, dan dudukan disesuaikan dengan sekrup spesifik tersebut, bukan dengan standar umum.
Untuk pembuat mesin yang menjalankan program kit cadangan, struktur yang masuk akal adalah satu kit habis pakai per mesin yang dikirim dan satu kit pengganti per dua tahun layanan yang diharapkan. Hal ini membuat pelanggan akhir tetap terdukung tanpa meminta mereka menyimpan seluruh unit plastikisasi.
Persediaan suku cadang yang dapat diprediksi rusak dan murah; rencanakan bagian-bagian yang gagal secara perlahan dan mahal.
Pola Kegagalan dan Artinya Sebelum Anda Mengganti Apa Pun
Membaca kegagalan dengan benar menghemat lebih banyak uang daripada membeli dengan baik. Empat pola mencakup sebagian besar dari apa yang sebenarnya dilaporkan oleh lantai cetakan.
Bantalan melayang dengan suhu normal
Ketika bantalan mengembara dan zona pemanas ditahan, curigai cincin periksa terlebih dahulu, lalu kencangkan keausan penerbangan. Tes cepatnya adalah dengan menjalankan sekrup ke depan pada nosel yang tersumbat dan melihat apakah sekrup terus merayap. Jika ya, lelehan akan tergelincir melewati ring atau penerbangan, dan penyesuaian suhu sebanyak apa pun tidak akan memulihkan kemampuan pengulangan.
Bintik hitam yang muncul ditengah perjalanan
Bintik-bintik yang datang dan pergi biasanya berarti material terdegradasi yang tertahan di titik mati, bukan sekrup yang aus. Periksa dudukan check ring, dudukan nosel, dan setiap langkah antara laras dan nosel. Jika bintik-bintik tersebut konsisten dan tumbuh selama berminggu-minggu, kemungkinan besar penyebabnya adalah kerusakan permukaan lubang atau lapisan nitrida yang retak.
Meningkatnya torsi sekrup dan pemulihan lebih lambat
Torsi meningkat dengan titik setel yang stabil baik pada laras yang aus sehingga menyebabkan lubang kasar, atau masalah zona umpan membuat penerbangan kelaparan. Periksa suhu tenggorokan pakan dan pendinginan tenggorokan hopper sebelum memesan apa pun. Peniruan kelaparan sangat baik.
Tembakan pendek pada mesin yang dulunya dapat diisi dengan mudah
Tembakan pendek mempunyai banyak penyebab, namun bila muncul bersamaan dengan waktu pemulihan yang lebih lama, kelompok plastisisasi adalah tempat yang tepat untuk mencarinya. Jika muncul sendiri dengan bantalan yang stabil, kemungkinan besar masalahnya ada pada nosel, suhu cetakan, atau profil injeksi. Memisahkan kedua kasus ini membutuhkan waktu sepuluh menit dan mencegah kesalahan diagnosis yang mahal.
Menyimpan catatan sederhana tentang bantalan, waktu pemulihan, dan torsi per shift mengubah keempat pola dari anekdot menjadi bukti. Ini adalah kebiasaan pemeliharaan yang paling tidak glamor dan memberikan hasil yang paling konsisten.
Catatan tingkat pergeseran bantalan, pemulihan, dan torsi mengidentifikasi kelompok plastisisasi yang aus jauh sebelum komponen rusak.
Pertanyaan yang Memisahkan Produsen Asli dari Pedagang
Saat Anda membandingkan pemasok suku cadang mesin injeksi, jawaban atas beberapa pertanyaan memberi tahu Anda lebih dari sekadar katalog.
- Dapatkah Anda menunjukkan rute proses pengecoran nitridasi atau sentrifugal, dan apakah Anda mengontrolnya sendiri?
- Kelas baja dasar manakah yang Anda stok, dan dapatkah Anda memberikan sertifikat pabrik bersama pengirimannya?
- Bagaimana Anda mengukur diameter luar penerbangan, dan berapa banyak titik di sepanjang sekrup?
- Dapatkah Anda mengerjakan mesin sesuai gambar pelanggan yang berbeda dari seri standar Anda, dan berapa jumlah pesanan minimum?
- Toleransi apa yang Anda pegang terhadap kelurusan, dan bagaimana bagian tersebut ditopang selama pengepakan dan pengiriman?
- Berapa waktu tunggu realistis Anda untuk sekrup dan laras bimetalik khusus dibandingkan sekrup nitrida standar?
- Pasar ekspor mana yang sudah Anda tuju, dan dokumentasi apa yang dibutuhkan pelanggan tersebut?
Pola jawaban itu penting. Seorang produsen menjelaskan operasi, titik inspeksi, dan waktu tunggu dalam istilah tertentu. Seorang reseller menjelaskan produk dan harga. Tidak ada yang salah secara otomatis, namun hanya satu yang dapat menyesuaikan gambar saat pembuat mesin Anda mengubah panjang zona umpan.
Bagi tim pengadaan yang bekerja lintas negara, ada baiknya jika menanyakan siapa yang menangani pertanyaan teknis setelah pemesanan. Pabrikan yang berpengalaman akan menempatkan seorang insinyur pada diskusi spesifikasi, yang merupakan asal muasal sebagian besar masalah penggantian suku cadang.
Tanyakan tentang proses dan inspeksi, bukan tentang kategori produk; jawabannya segera memisahkan produsen dari pengecer.
Instalasi, Pembobolan dan Kebiasaan Sehari-hari
Sekrup dan laras yang ditentukan dengan benar masih bisa gagal pada awal pemasangan. Tiga kebiasaan mencegah sebagian besar hal tersebut.
Pertama, periksa keselarasan dan tempat duduk sebelum pemanasan. Sekrup harus berputar bebas dengan tangan pada suhu sekitar, dan flensa laras harus menempel rata pada rumahan. Kedua, gunakan rendaman panas yang tepat. Naikkan laras secara bertahap dan tahan pada suhu yang cukup lama agar seluruh rakitan menjadi stabil sebelum material mengalir, karena sekrup dingin yang dimasukkan ke dalam tong panas adalah awal mula timbulnya rasa sakit.
Ketiga, jalankan pembobolan yang terkendali. Pertahankan beberapa ratus bidikan pertama pada tekanan balik sedang dan kecepatan sekrup sedang, dan perhatikan tren torsi daripada tampilan bidikan. Jika torsi terus meningkat selama pembobolan, hentikan dan periksa kembali jarak bebas daripada mendorongnya.
Sehari-hari, kebiasaan-kebiasaan yang memperpanjang masa pakai adalah hal-hal yang tidak menarik: menjaga hopper dan tenggorokan pengumpan tetap dingin, menghindari proses penggilingan yang terkontaminasi logam, menjaga rutinitas pembersihan tetap jujur saat dimatikan, dan jangan pernah membiarkan PVC tetap panas di dalam tong dalam jangka waktu yang lama. Masing-masing menghilangkan satu mekanisme keausan tanpa mengeluarkan biaya apa pun kecuali disiplin.
Kebanyakan kegagalan sekrup awal adalah kebiasaan pemasangan atau pematian, bukan cacat pemesinan.
Pertanyaan yang Sering Diajukan
Suku cadang mesin injeksi manakah yang paling cepat aus?
Cincin periksa dan ujung sekrup paling cepat aus dalam hitungan jam, karena keduanya menyegel tekanan leleh ribuan kali per shift. Penerbangan sekrup dan lubang barel aus lebih lambat tetapi biaya penggantiannya jauh lebih mahal, itulah sebabnya cincin biasanya merupakan penggantian pertama dan unit plastisisasi merupakan biaya terbesar yang direncanakan.
Bagaimana saya tahu apakah saya harus mengganti sekrup, laras, atau keduanya?
Ukur jarak bebas radial pada zona pengukuran dan bandingkan dengan gambar aslinya. Jika diameter sekrup dipakai melampaui ambang batas sementara lubang masih dalam toleransi, sekrup saja dapat memulihkan kinerjanya. Jika lubangnya membesar, hanya dengan mengganti sekrupnya saja Anda akan mendapatkan jarak bebas yang berlebihan sejak hari pertama dan suku cadang yang baru akan cepat aus.
Bisakah saya mengganti sekrupnya saja tanpa mengganti larasnya?
Hal ini mungkin dan terkadang masuk akal, tetapi hanya dengan bukti pengukuran. Sekrup baru yang dipasang di dalam lubang yang aus kehilangan jarak bebas yang dirancang dan sering kali kinerjanya lebih buruk dari yang diharapkan. Pemasok yang memproduksi kedua suku cadang dapat memeriksa kesesuaiannya sebelum pengiriman, yang merupakan rute yang lebih aman untuk apa pun selain mesin komoditas berbiaya rendah.
Kapan sekrup dan laras bimetal sebanding dengan biaya tambahannya?
Hal ini akan bermanfaat jika mesin menggunakan bahan pengisi yang bersifat abrasif, lelehan yang korosif, atau jumlah siklus yang tinggi di mana waktu henti (downtime) memerlukan biaya yang mahal. Untuk resin komoditas yang tidak terisi pada siklus sedang, pembuatan nitridasi yang ditentukan dengan benar akan memberikan kinerja yang baik dan biaya lebih murah. Keputusan tersebut harus mengikuti pemuatan pengisi dan masa pakai yang diharapkan, bukan kebiasaan.
Mengapa mesin saya kehilangan bantalan bahkan dengan pita pemanas baru?
Hilangnya bantalan pada suhu yang benar hampir selalu menyebabkan lelehan tergelincir ke belakang, baik melewati check ring atau pada penerbangan yang aus. Uji dengan mendorong sekrup ke depan pada nosel yang tersumbat dan perhatikan adanya gerakan merayap. Jika sekrupnya merayap, jawabannya ada pada kelompok plastisisasi, bukan pada sistem pemanas.
Bisakah pemasok membuat suku cadang mesin injeksi sesuai gambar asli saya?
Ya, dan ini adalah jalur normal bagi pembuat mesin dan pekerjaan penggantian pada peralatan lama. Menyediakan gambar lengkap termasuk ujung penggerak, geometri penerbangan, spesifikasi material, dan perlakuan panas. Pemasok yang menanyakan detail tersebut sebelum mengutip biasanya adalah pemasok yang juga akan memeriksanya setelah pemesinan.
Waktu tunggu apa yang harus saya rencanakan?
Sekrup nitridasi standar mungkin tersedia dari stok, sedangkan geometri khusus dan pembuatan bimetalik dibuat sesuai pesanan dan biasanya dijalankan dalam hitungan minggu, bukan hari. Rencanakan pembelian berdasarkan tren pakaian Anda, bukan berdasarkan tanggal kegagalan, dan konfirmasikan jadwal mana yang sesuai dengan spesifikasi persis yang Anda pesan.
Apakah bagian sekrup kembar paralel dan sekrup kembar berbentuk kerucut mengikuti aturan yang sama?
Logikanya serupa tetapi geometrinya tidak. Sekrup kembar yang saling terhubung bergantung pada profil penerbangan dan jarak garis tengah yang presisi, sehingga toleransi pertukarannya lebih ketat dibandingkan sekrup tunggal. Pengukuran keausan masih berfokus pada landasan terbang dan permukaan lubang, namun nilai jarak bebas yang dapat diterima lebih kecil dan harus selalu berasal dari gambar pembuat mesin.
Sebagian besar masalah bantalan, tembakan pendek, dan bintik berasal dari satu jarak bebas yang diukur, jadi ukurlah sebelum Anda memesan.
Ke Mana Tujuan Selanjutnya
Jika Anda sedang mempertimbangkan keputusan keausan saat ini, ada dua sumber daya yang layak dibuka sebelum Anda meminta penawaran harga. Kita akan menelusuri gejala dan penyebab yang paling sering muncul pada mesin cetak; yang lainnya menunjukkan kisaran standar komponen plastisisasi yang tersedia untuk peralatan injeksi.
Masalah umum dengan sekrup dan barel mesin cetak injeksi Rentang sekrup dan laras mesin cetak injeksi
Zhoushan Microwave Screw Machinery telah memproduksi sekrup, tong, dan komponen mesin plastik sejak tahun 1990 dari basis produksi seluas lebih dari 10.000 meter persegi, memasok pembuat mesin dan pembeli suku cadang pengganti di Amerika Serikat, Jerman, Dubai, Vietnam, dan Thailand. Geometri khusus, set sekrup dan laras yang cocok, serta aksesori habis pakai dapat dikutip dari gambar Anda.
Tampilan bantalan yang dipilih


 浙公网安备 33090202000520 号
