


Pengarang: Weibo
Tanggal: Nov 09, 2026
Mesin Cetak Injeksi Dua Pelat: Desain Penjepit, Barel Sekrup, dan Cek Pembelian
Ketika seorang pembuat cetakan di Vietnam memberi harga sel seberat 1.300 ton untuk rumah baterai, angka yang menentukan proyek tersebut bukanlah harga mesin. Itu adalah ruang lantai. Tata letak penjepit sakelar memerlukan panjang teluk sekitar sebelas meter, dan bangunan itu hanya memiliki sembilan meter. Perpindahan ke mesin cetak injeksi dua pelat membawa kekuatan penjepit yang sama ke dalam tapak yang benar-benar dapat diakomodasi oleh pabrik, yang menjaga derek, saluran pendingin, dan troli cetakan yang ada tetap berada di tempatnya.
Ini adalah alasan umum mengapa pembeli mulai melirik dua desain pelat: bukan hal yang baru, namun ruang, volume minyak, dan biaya pemeliharaan sambungan sakelar ketika tonase meningkat. Di atas sekitar 800 ton gaya penjepit, penjepit dua pelat biasanya unggul dalam hal panjang mesin dan jumlah suku cadang. Di bawah sekitar 400 ton, mesin pengalih biasanya lebih murah untuk dibeli dan lebih cepat dalam siklus kering. Di antara kedua poin tersebut, keputusannya terletak pada kisaran ketinggian cetakan, target waktu siklus, dan berapa banyak anggaran pemeliharaan yang ingin Anda keluarkan untuk pin, bushing, dan jalur pelumasan.
Ada bagian kedua dari keputusan yang kurang mendapat perhatian: unit injeksi. Mesin dua pelat dengan diameter sekrup yang salah, lapisan barel yang salah, atau cincin periksa yang habis dalam delapan bulan tidak akan menghasilkan produktivitas seperti yang dijanjikan oleh desain penjepit. Artikel ini mencakup kedua bagian tersebut, karena keduanya diurutkan bersamaan dan dikutip bersamaan.
Penjepit dua pelat menghasilkan harga terutama di atas 800 ton, karena penghematan panjang rongga dan lebih sedikit suku cadang yang aus melebihi biaya modal yang lebih tinggi.
Bagaimana Mesin Cetak Injeksi Dua Pelat Membangun Kekuatan Penjepit
Unit penjepit pada mesin dua pelat hanya berisi dua pelat besar: satu dipasang pada rangka mesin, satu lagi bergerak pada batang pengikat atau pada pemandu linier. Tidak ada pelat ketiga dan tidak ada kaitan pengalih di belakang pelat bergerak. Gaya berasal langsung dari silinder hidrolik, dan tie bar digunakan sebagai pemandu dan pengunci, bukan untuk melipatgandakan gaya melalui hubungan mekanis.
Pelat yang bergerak melakukan langkah pembukaan penuh di bawah tekanan rendah dan aliran tinggi dari silinder langkah panjang. Setelah permukaan cetakan bertemu, belah mur di dalam pelat bergerak dekat dengan alur yang dimasukkan ke dalam batang pengikat. Silinder langkah pendek kemudian menarik pelat bergerak ke depan beberapa milimeter melawan pelat tetap, meregangkan batang pengikat dan membangun gaya penjepit. Pembukaan membalikkan urutannya: tekanan dilepaskan, mur ditarik kembali, dan silinder langkah panjang menarik pelat kembali.
Siklus penjepit dalam empat langkah
- Penutupan cepat: silinder langkah panjang menggerakkan pelat pada tekanan rendah hingga zona perlindungan cetakan tercapai.
- Perlindungan cetakan: gaya penutupan dibatasi sehingga sisipan yang salah tempat atau bagian yang tersangkut akan menghentikan pelat alih-alih menghancurkan cetakan.
- Penguncian: mur belah mengikat alur tie bar, dan silinder langkah pendek menghasilkan gaya penjepit yang disetel.
- Lepaskan dan buka: tekanan klem turun, mur ditarik kembali, dan pelat kembali dengan kecepatan terkendali untuk melindungi bagian dan sistem ejeksi.
Mengapa sistem penguncian tie bar adalah detail yang penting
Karena gaya penjepit diterapkan dalam pukulan yang sangat singkat, keakuratan pengikatan mur menentukan seberapa merata gaya mencapai keempat sudut pelat. Jika salah satu mur terlambat bereaksi, pelat akan miring, dan pelat yang miring akan muncul dalam bentuk kilatan cahaya di satu sisi cetakan dan tembakan pendek di sisi lain. Kontrol yang lebih baik mengukur regangan tie bar secara langsung dan memangkas tekanan masing-masing silinder, sehingga menjaga paralelisme pelat dalam toleransi kerja yang biasanya berkisar antara 0,1 hingga 0,2 mm per meter.
Konsekuensi praktis dari pemeliharaan sangatlah mudah. Anda tidak lagi memperbaiki pin pengalih, bushing, dan blok distribusi pelumasan setiap beberapa minggu, namun Anda perlu menjaga alur tie bar tetap bersih, memeriksa keausan gigi mur, dan memverifikasi kalibrasi regangan setahun sekali. Pada pabrik dengan regrind yang berdebu atau senyawa berisi kaca yang berat, kontaminasi alur adalah penyebab paling umum dari penjepit yang tiba-tiba tidak dapat menghasilkan tonase penuh.
Gaya penjepit dua pelat berasal dari silinder langkah pendek, sehingga pengikatan mur tie bar, bukan penghubung pengalih, menjadi item yang penting dalam perawatan.
Dua Pelat vs Penjepit Toggle: Yang Sesuai dengan Lantai Cetakan Anda
Sebagian besar pembeli yang membandingkan kedua arsitektur ini sebenarnya membandingkan tiga hal: berapa banyak bangunan yang dikonsumsi mesin, berapa banyak tenaga pemeliharaan yang diserap, dan berapa banyak fleksibilitas yang diberikan untuk cetakan di masa depan. Tabel di bawah ini menyajikan perbedaan yang terlihat dalam kutipan sebenarnya.
| Pertimbangan | Penjepit dua pelat | Beralih (tiga pelat)amp |
|---|---|---|
| Panjang mesin untuk tonase yang sama | Lebih pendek, seringkali 15 hingga 25 persen lebih pendek pada panjang teluk dengan tonase tinggi | Lebih panjang, karena pelat pendukung pengalih menambah panjang di belakang pelat bergerak |
| Kenakan bagian-bagian di penjepit | Beberapa: gigi mur, semak pemandu, segel silinder | Lebih lanjut: pin pengalih, bushing, pelat penghubung, saluran pelumasan |
| Kecepatan siklus kering | Bagus, tetapi biasanya sedikit lebih lambat daripada sakelar yang disetel dengan baik pada tonase kecil | Cepat, terutama di bawah 500 ton dimana massa pergerakannya rendah |
| Fleksibilitas tinggi cetakan | Lebar, karena langkahnya bersifat hidraulik dan penyesuaian ketinggian cetakannya sederhana | Dibatasi oleh geometri sakelar dan rentang ketinggian cetakan bermotor |
| Biaya modal di bawah 400 ton | Lebih tinggi per ton gaya penjepit | Lebih rendah, itulah sebabnya mesin kecil kebanyakan beralih |
| Biaya modal di atas 1.000 ton | Kompetitif, dan seringkali lebih rendah setelah pekerjaan bangunan dan pondasi dihitung | Lebih tinggi, ditambah lebih banyak baja dan lebih banyak pemuatan lantai |
| Volume oli dan hidrolika | Pergerakan oli rendah selama penjepitan karena kayuhannya pendek | Silinder penjepit berukuran kecil, tetapi sambungannya memerlukan pelumasan terpisah |
| Layanan dan suku cadang | Suku cadangnya lebih sedikit, tetapi silinder dan mur yang besar harganya mahal jika rusak | Suku cadang individual yang murah, lebih sering diganti |
Kesenjangan siklus kering lebih baik diukur dibandingkan diasumsikan. Pada alat berat seberat 300 ton yang menjalankan siklus 12 detik, sebuah saklar mungkin memiliki keunggulan setengah detik, yaitu sekitar empat persen output. Pada alat berat berbobot 1.300 ton yang menjalankan siklus 45 detik untuk sebagian besar, setengah detik tersebut mendekati satu persen, dan panjang ruang yang dihemat ditambah pengurangan perawatan jauh lebih berharga daripada perbedaan siklus.
Kisaran ketinggian cetakan perlu mendapat perhatian lebih dari biasanya, terutama untuk bengkel kerja. Penjepit dua pelat hidraulik menerima penyebaran ketinggian tumpukan cetakan yang lebih luas tanpa mengubah konfigurasi alat berat, yang penting ketika pembuat cetakan memenangkan kontrak dengan cetakan yang dibuat untuk mesin press yang berbeda. Mesin pengalih menangani hal ini melalui penyesuaian ketinggian cetakan bermotor, dan pada cetakan yang sangat tinggi, pengalih mungkin tidak sepenuhnya lurus, sehingga mengurangi gaya penjepit yang dapat dicapai.
Ada juga pertanyaan tentang fondasi. Mesin pengalih seberat 2.000 ton memusatkan beban secara berbeda dari mesin dua pelat dengan kapasitas yang sama, dan pada bangunan yang lebih tua, perbedaan tersebut dapat menentukan apakah Anda memerlukan lubang baru atau pelat yang diperkuat. Tanyakan kepada kedua pemasok mengenai gambar pemuatan lantai dan kedalaman lubang sebelum menandatangani apa pun.
Bandingkan dua mesin pelat dan pengalih berdasarkan panjang rongga, kisaran tinggi cetakan, dan biaya pemeliharaan lima tahun, bukan hanya berdasarkan siklus kering.
Mengukur Kekuatan Penjepit, Pelat, dan Ruang Cetakan Sebelum Anda Membeli
Kekuatan penjepit bukanlah angka yang Anda pilih karena mesin sebelah memilikinya. Hal ini dihitung dari luas proyeksi bagian dan pelari, dikalikan dengan tekanan rongga yang diperlukan untuk mengisi dan mengemas cetakan. Rumus estimasi yang bisa diterapkan dalam satuan metrik adalah gaya penjepit dalam ton yang sama dengan luas proyeksi dalam sentimeter persegi dikalikan tekanan rongga dalam batang, dibagi 1.000. Banyak pembuat cetakan hanya menggunakan aturan praktis 0,5 hingga 0,8 ton per sentimeter persegi area yang diproyeksikan untuk bagian komoditas, yang akan mendarat di tempat yang sama.
Empat pemeriksaan yang menentukan apakah mesin cocok dengan cetakan
- Gaya penjepit dengan margin: hitung kebutuhannya, lalu tambahkan 10 hingga 20 persen untuk pengepakan, rongga di luar pusat, dan cetakan masa depan dengan area proyeksi lebih besar.
- Jarak batang pengikat dan ukuran pelat: badan cetakan, pelat penjepit, dan tarikan inti hidraulik apa pun harus secara fisik melewati antara batang pengikat dan mendarat di dalam pola baut pelat.
- Tinggi cetakan dan cahaya matahari: tinggi tumpukan tertutup harus berada di antara tinggi cetakan minimum dan maksimum, dan cahaya matahari terbuka harus membersihkan bagian plus gripper robot.
- Ejeksi: pukulan ejektor dan gaya ejektor harus sesuai dengan kedalaman bagian, terutama untuk rumah yang ditarik dalam dimana pukulan pendek membuat bagian tersebut tergantung pada inti.
| Jenis bagian dan bahan | Tekanan rongga untuk estimasi (bar) | Komentar |
|---|---|---|
| PE atau PP, dinding tebal, panjang aliran pendek | 300 hingga 400 | Pengisian mudah, bagian dinding yang luas |
| Bagian umum ABS, PS, HDPE | 400 hingga 500 | Rentang kerja standar untuk estimasi |
| Kemasan PP berdinding tipis | 600 hingga 800 | Rasio panjang aliran terhadap ketebalan dinding yang tinggi |
| Bagian teknis PA atau PBT berisi kaca | 700 hingga 1.000 | Viskositas tinggi ditambah pemuatan pengisi |
| Suku cadang presisi dengan toleransi ketat | 800 hingga 1.200 | Diperlukan pengepakan penuh dan penyusutan rendah |
Lendutan pelat adalah angka kedua yang menentukan kualitas bagian. Pelat yang tertekuk karena beban membuat permukaan cetakan terpisah di tengah, dan hasilnya adalah bagian dengan flash di tengah dan bidikan pendek di tepinya. Pembuat mesin mengutip batas defleksi, dan wajar jika menanyakan nilai pada gaya penjepit terukur. Hal ini juga wajar untuk menanyakan bagaimana nilai berubah ketika cetakan dipasang tidak di tengah, yang merupakan hal normal di bengkel kerja yang menjalankan pekerjaan campuran.
Untuk cetakan yang sangat besar, jarak tie bar, bukan tonase, sering kali menjadi faktor pembatas. Merupakan hal yang umum untuk menemukan mesin dengan gaya penjepit yang cukup namun tidak memiliki ruang yang cukup di antara jeruji untuk dasar cetakan, sehingga memaksa lompatan ke ukuran berikutnya dan komitmen modal yang jauh lebih besar. Menggambar amplop cetakan di atas kertas sebelum penyelidikan mesin menghemat negosiasi berminggu-minggu kemudian.
Hitung gaya penjepit dari area yang diproyeksikan dan tekanan rongga, lalu konfirmasikan jarak tie bar, tinggi cetakan, dan langkah ejektor sebelum mesin dipesan.
Dimana Dua Mesin Pelat Mengubah Tata Letak Pabrik dan Penggunaan Energi
Perubahan tata letak paling mudah dilihat ketika panjang alat berat digambar berdasarkan skala keseluruhan ruang. Bagan di bawah ini membandingkan indikatif panjang keseluruhan alat berat untuk kelas gaya penjepit yang sama, menggunakan dimensi katalog umum dan bukan gambar pabrikan tertentu. Hal ini dimaksudkan untuk menunjukkan tren, bukan untuk menggantikan gambar kutipan.
Indikatif panjang mesin berdasarkan kelas gaya penjepit (meter)
Beralih penjepit Penjepit dua pelat
450 t beralih
7.2
450 t dua pelat
6.0
900 ton beralih
9.4
900 t dua pelat
7.8
1.300 ton beralih
11.2
1.300 t dua pelat
9.1
2.000 ton beralih
14.5
2.000 t dua pelat
11.6
Kesenjangan semakin melebar seiring dengan meningkatnya tonase, itulah sebabnya dua tata letak pelat mendominasi instalasi baru bertonase tinggi. Menghemat panjang teluk sebanyak dua hingga tiga meter jarang sekali hanya sekedar biaya pembangunan; sering kali hal ini menentukan apakah mesin tambahan cocok dengan rentang derek yang ada, dan mesin tambahan tersebut mungkin bernilai lebih dari perbedaan harga antara desain penjepit.
Perilaku energi mengikuti pola yang sama. Karena gaya penjepit dihasilkan dalam langkah singkat, volume oli yang dipindahkan selama penjepitan menjadi kecil, dan pompa melakukan kerja lebih sedikit per siklus pada tonase tinggi. Keuntungan tersebut paling mudah didapat dengan pompa yang digerakkan servo atau sistem perpindahan variabel loop tertutup, dipasangkan dengan akumulator di mana puncak klem dan injeksi saling tumpang tindih. Pada mesin tanpa strategi kontrol tersebut, penghematan teoritis bisa hilang.
Pendinginan, hidraulik, dan akses servis juga bergeser. Alat berat yang lebih pendek biasanya berarti pengoperasian hidraulik yang lebih pendek dan titik kebocoran yang lebih sedikit, namun silinder berada dekat dengan tie bar, sehingga akses untuk penggantian seal perlu dipikirkan pada tahap tata letak. Berikan ruang kosong setidaknya satu meter di sisi non-operator, dan periksa apakah kait derek dapat mencapai laras untuk melepas sekrup tanpa membongkar pagar pengaman.
Di atas 900 ton, penghematan panjang ruang dan berkurangnya pergerakan oli adalah dua manfaat tata letak yang paling sering dibenarkan oleh alat berat dua pelat.
Unit Injeksi Tetap Menentukan Kualitas Suku Cadang pada Mesin Dua Pelat
Pembeli menghabiskan waktu berbulan-bulan untuk membeli penjepit dan kemudian menerima unit injeksi apa pun yang ada dalam katalog standar. Hal ini merupakan suatu kesalahan, karena pada mesin dua pelat yang besar, unit injeksi merupakan tempat dimana sebagian besar masalah kualitas muncul setelah produksi dimulai. Berat tembakan, laju injeksi, kapasitas plastisisasi, dan homogenitas lelehan semuanya berasal dari kombinasi sekrup, laras, dan nosel, dan tidak ada yang ditentukan oleh desain penjepit.
Diameter sekrup adalah trade-off pertama. Sekrup yang lebih besar menghasilkan bobot tembakan yang lebih banyak untuk langkah yang sama, tetapi untuk tekanan hidraulik tertentu, sekrup tersebut menghasilkan tekanan injeksi spesifik yang lebih rendah pada nosel. Menaikkan satu ukuran sekrup untuk mendapatkan kapasitas suntikan dapat menghabiskan dua puluh hingga tiga puluh persen dari tekanan injeksi yang tersedia, yang cukup untuk mengubah jendela proses yang nyaman menjadi jendela marginal pada bagian berdinding tipis. Pendekatan yang benar adalah dengan mengukur sekrup pada berat tembakan dan kemudian memastikan bahwa tekanan injeksi yang dihasilkan, dikalikan dengan rasio intensifikasi, masih memenuhi kebutuhan cetakan dengan margin.
Kapasitas plastisisasi adalah kendala yang menyebabkan pekerjaan dengan kavitasi tinggi. Sekrup harus melelehkan dan menghomogenisasi tembakan selama waktu pendinginan siklus sebelumnya, sehingga tingkat pemulihan menentukan batas atas keluaran. Sekrup dengan bagian penghalang yang tepat dan zona umpan yang dirancang dengan baik akan pulih lebih cepat pada kecepatan sekrup yang lebih rendah, sehingga mengurangi variasi suhu leleh dan melindungi polimer dari kerusakan geser.
Panjang barel dan jumlah zona pemanasan mengikuti sekrup. Unit serba guna dapat dijalankan dengan empat atau lima zona; mesin pengolah luas yang menangani resin rekayasa seringkali membutuhkan lebih banyak zona ditambah pemanas nosel terpisah dan sensor tekanan leleh pada nosel. Posisi sensor penting, karena transduser yang dipasang terlalu jauh dari ujung membaca tekanan tertunda yang kemudian dikoreksi secara berlebihan oleh pengontrol.
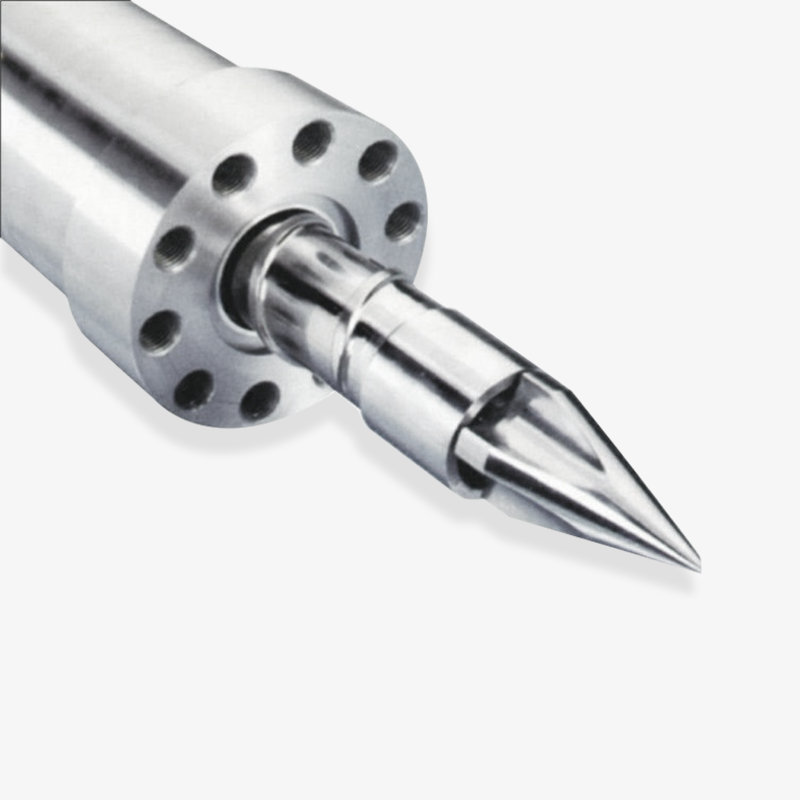 Barel Sekrup Mesin Cetak Injeksi Kustom Rakitan sekrup dan laras yang sesuai dengan spesifikasi dan perlakuan yang dapat disesuaikan untuk plastisisasi yang stabil; meninjau dimensi dan detail penanganan saat mengonfigurasi mesin besar. Lihat Produk →
Pada alat berat di kelas 1.000 ton, sekrup biasanya berdiameter 90 hingga 130 mm, dan larasnya merupakan komponen yang panjang dan berat sehingga sulit untuk ditangani tanpa titik angkat yang tepat. Tentukan titik pengangkatan dan arah pelepasan pada tahap pemesanan. Kedengarannya sepele sampai penggantian sekrup pertama terjadi pada shift Jumat malam dengan derek sudah melakukan penggantian cetakan.
Tonase penjepit menentukan ukuran mesin, namun diameter sekrup, kapasitas plastisisasi, dan tekanan nosel menentukan apakah mesin benar-benar memiliki toleransi dalam produksi.
Spesifikasi Sekrup dan Barel Yang Cocok Dengan Unit Penjepit Besar
Setelah kekuatan penjepit melampaui angka 700 ton, unit injeksi dipesan secara terpisah di banyak proyek, baik sebagai pengganti unit yang aus atau sebagai konfigurasi khusus. Tabel di bawah ini memberikan perkiraan bobot tembakan untuk sekrup serba guna, berguna sebagai pemeriksaan kewarasan pertama ketika ada penawaran dengan diameter sekrup yang terlihat terlalu kecil atau terlalu besar untuk bagian tersebut.
| Diameter sekrup (mm) | Perkiraan berat pukulan, PS (g) | Kelas gaya penjepit biasanya berpasangan (t) | Aplikasi khas |
|---|---|---|---|
| 45 | 230 | 100 hingga 180 | Bagian teknis kecil, pekerjaan multi-rongga |
| 60 | 540 | 250 hingga 400 | Suku cadang peralatan, trim otomotif |
| 75 | 1.070 | 450 hingga 650 | Peti, tempat sampah, rumah besar |
| 90 | 1.840 | 700 hingga 1.000 | Suku cadang otomotif dan logistik |
| 110 | 3.370 | 1.100 hingga 1.600 | Rumah baterai, palet, komponen teknis besar |
| 130 | 5.560 | 1.800 hingga 2.500 | Bagian yang sangat besar, kavitasi rendah |
Rasio panjang terhadap diameter mengontrol berapa lama waktu tinggal polimer dan seberapa stabil lelehannya. Rasio 20:1 hingga 22:1 mencakup sebagian besar pekerjaan komoditas, sedangkan 24:1 ke atas cocok untuk resin dan senyawa teknik yang mengutamakan pencampuran dan keseragaman suhu. Rasio kompresi biasanya turun antara 2,0 dan 3,0 untuk sekrup injeksi, lebih rendah untuk material yang sensitif terhadap geser, dan lebih tinggi untuk resin kristal yang memerlukan transisi cepat.
Bagian pengukuran berhak mendapatkan keputusannya sendiri. Zona pengukuran biasa dan desain penghalang berperilaku berbeda dalam stabilitas pemulihan, dan pada mesin dua pelat yang menjalankan pekerjaan besar, stabilitas pemulihan secara langsung memengaruhi konsistensi bobot komponen di seluruh rongga. Jika komponen tersebut memiliki toleransi berat yang ketat, sekrup dengan bagian pencampuran di zona pengukuran sering kali menghasilkan keuntungan lebih cepat dibandingkan peralatan inspeksi hilir mana pun.
Katup satu arah, atau cincin periksa, adalah komponen termurah pada unit injeksi dan merupakan komponen yang paling banyak menyebabkan kerusakan. Cincin yang aus menyebabkan lelehan tergelincir kembali selama injeksi, sehingga alat berat mempertahankan posisinya dengan mendorong lebih banyak material, dan beban peluru melayang di antara siklus. Tentukan bahan cincin untuk pemuatan pengisi di kompleks Anda, dan simpan cadangannya di rak. Pada pekerjaan yang diisi kaca, cincin dapat menjadi barang pertama yang diganti, terkadang dalam waktu satu tahun.
Ukur sekrup berdasarkan berat tembakan dan tekanan injeksi yang diperlukan, lalu konfirmasikan L/D, rasio kompresi, dan periksa material cincin terhadap kompon sebenarnya.
Keausan, Bahan, dan Biaya Kesalahan Pembuatan Barel
Pemilihan barel adalah tempat tim pembelian dapat menghemat uang dengan cepat dan kehilangannya lebih cepat lagi. Barel nitridasi adalah pilihan standar untuk resin komoditas tak terisi: lapisan nitridasi kira-kira 0,4 hingga 0,7 mm dengan kekerasan permukaan sekitar 900 hingga 1.000 HV, diterapkan pada badan baja nitridasi. Ia bekerja dengan baik untuk poliolefin, PS, ABS dan pekerjaan tujuan umum dengan kandungan pengisi sederhana.
Ketika senyawa tersebut mengandung lebih dari 20 hingga 25 persen serat kaca, pengisi mineral, atau pigmen abrasif, mekanisme keausan akan berubah dari pemolesan lambat menjadi erosi cepat. Tong bimetalik dengan lapisan yang dicor secara sentrifugal yang mengandung partikel karbida mampu menahan erosi jauh lebih baik, dan biaya premium biasanya berkisar antara dua hingga tiga kali lipat harga barel nitridasi dengan ukuran yang sama. Apakah pengembalian tersebut bergantung pada tonase, waktu siklus, dan pemuatan pengisi, dan perhitungannya mudah: bandingkan interval penggantian barel nitridasi dengan barel bimetalik, tambahkan biaya waktu henti, dan lihat angka mana yang lebih kecil.
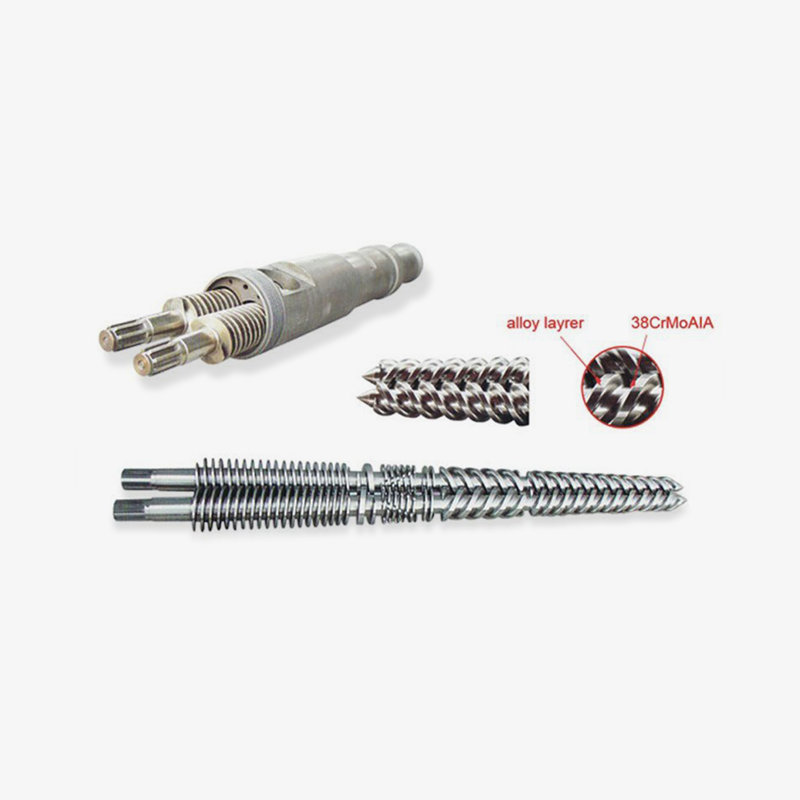 Barel Sekrup Bimetalik Kustom untuk Mesin Plastik Opsi barel dan sekrup bimetalik yang ditujukan untuk ketahanan aus dan korosi, dengan komponen yang disesuaikan dengan CNC dan paduan khusus untuk plastik isi atau plastik rekayasa khusus. Lihat Produk →
Korosi merupakan masalah yang terpisah dari abrasi dan memerlukan jawaban tersendiri. PVC, POM, bahan tahan api dan bahan dengan residu asam menyerang dinding laras dan permukaan sekrup bahkan ketika tidak ada bahan pengisi. Dalam kasus tersebut, lapisan tahan korosi atau bahan barel dan sekrup yang cocok lebih penting daripada kekerasan saja.
Dimana keausan sebenarnya muncul pertama kali
- Periksa ring dan jok, karena melihat tekanan tertinggi dan kontak geser paling banyak.
- Zona umpan sekrup, di mana kedalaman penerbangan secara bertahap meningkat dan laju pengangkutan padatan menurun.
- Bagian pengukuran, tempat lubang laras tumbuh dan ujung penerbangan kehilangan ujung tajamnya.
- Nosel, terutama dengan bahan pengisi dan diameter lubang kecil.
Mengukur keausan itu sederhana dan jarang dilakukan. Pengukur lubang pada tiga posisi di sepanjang laras, mikrometer pada penerbangan sekrup, dan pemeriksaan visual pada dudukan ring akan memberi tahu Anda apakah unit tersebut akan diganti atau hanya untuk ring baru. Mencatat angka-angka tersebut setiap tahun mengubah pemeliharaan dari dugaan menjadi penjadwalan, dan memberikan informasi yang cukup kepada pemasok untuk menentukan harga pengganti secara akurat.
Pilih baja nitridasi untuk resin komoditas bersih dan lapisan bimetalik setelah kandungan pengisi melewati sekitar 20 persen, namun periksa korosi secara terpisah dari abrasi.
Daftar Periksa RFQ untuk Pembeli yang Bekerja Dengan Produsen Sekrup dan Barel
Sebagian besar pesanan sekrup dan barel yang tertunda tidak tertunda berdasarkan kapasitas produksi. Mereka tertunda karena informasi yang hilang, dan item yang hilang biasanya berupa dimensi flensa atau lubang termokopel yang hanya muncul ketika laras baru ditawarkan ke mesin. Mengumpulkan data di bawah ini sebelum penyelidikan dilakukan menghilangkan sebagian besar risiko tersebut.
Data untuk disertakan dalam penyelidikan
- Merek mesin, model dan gaya penjepit terukur, ditambah nomor komponen sekrup asli jika tersedia.
- Diameter sekrup, panjang keseluruhan dan rasio panjang efektif terhadap diameter, dengan gambar jika aslinya tidak standar.
- Panjang barel, diameter luar flensa, ketebalan flensa, lingkaran baut dan jumlah lubang baut.
- Bentuk dan posisi tenggorokan pakan, apakah selongsong pengumpan disertakan, dan dimensi bukaan tenggorokan.
- Jumlah zona pemanasan, lebar dan voltase pita pemanas, ditambah posisi dan kedalaman lubang termokopel.
- Jenis nosel, radius, diameter lubang, dan apakah nosel penutup atau nosel pegas diperlukan.
- Bahan yang akan diproses, kandungan pengisi dan bahan tambahan tahan api atau korosif apa pun.
- Perawatan permukaan yang diperlukan, spesifikasi kekerasan, dan apakah laporan dimensi diharapkan.
Penting untuk bersikap eksplisit tentang inspeksi. Pemasok yang serius akan memberikan laporan dimensi, pembacaan kekerasan, catatan kelurusan dan hasil uji tekanan untuk laras. Jika dokumen tersebut tidak ditawarkan, tanyakan apakah bisa, karena pemasok yang mengukur outputnya biasanya adalah pemasok yang dapat memberikan toleransi pada pesanan kedua dan juga pesanan pertama.
Ada juga poin komersial yang disampaikan lebih awal oleh pembeli berpengalaman. Tanyakan apakah perusahaan tersebut adalah produsen yang melakukan permesinan, nitridasi, dan penggilingan internal, atau pedagang grosir yang merakit suku cadang dari beberapa bengkel. Pabrikan biasanya dapat mengontrol waktu tunggu dan menyelesaikan pertanyaan toleransi secara langsung, sementara perusahaan dagang menambahkan lapisan komunikasi. Kedua model tersebut dapat digunakan, namun keputusan pembelian harus mencerminkan model mana yang Anda hadapi.
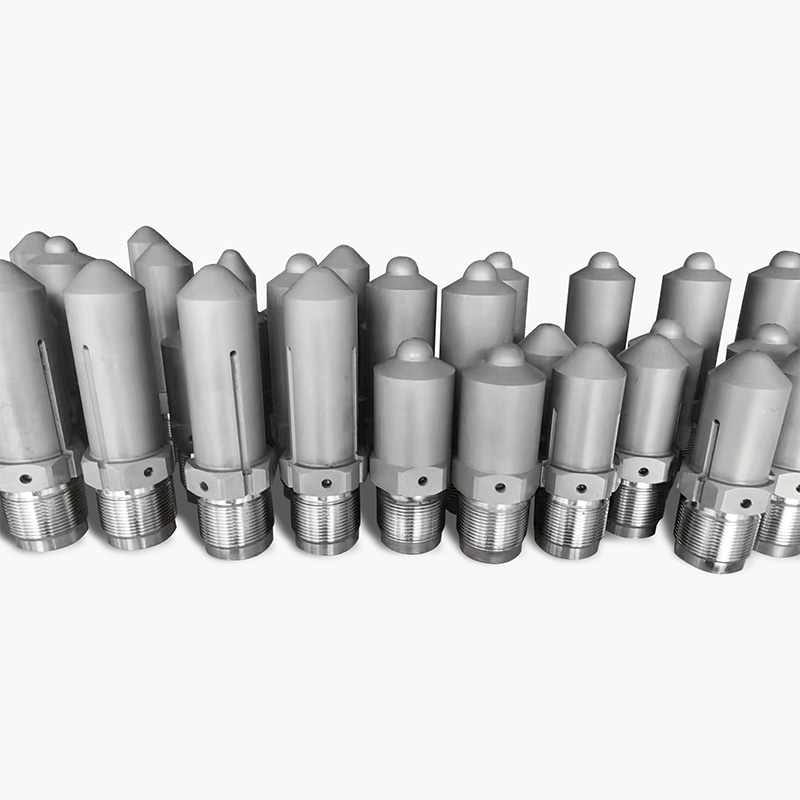 Komponen Sekrup dan Nozzle Mesin Cetak Injeksi Kustom Bodi depan SKD61, komponen sekrup dan nosel untuk stabilitas plastisisasi; berguna untuk menentukan suku cadang aus yang cocok dan menjaga suku cadang penting dengan komponen utama. Lihat Produk →
Terakhir, urutkan bagian-bagian kecil dengan yang besar. Ujung sekrup, cincin periksa, dudukan, ujung nosel, dan pita pemanas relatif murah dibandingkan komponen utama dan merupakan item yang menghentikan saluran jika rusak. Pengiriman tunggal yang berisi cincin cadangan dan nozel cadangan jauh lebih murah dibandingkan pengiriman darurat melalui udara tiga bulan kemudian.
RFQ lengkap dengan dimensi flensa, posisi termokopel, dan detail pengisi menghilangkan sebagian besar risiko waktu tunggu sebelum pesanan dilakukan.
Harga, Lead Time dan Pemilihan Pemasok
Untuk proyek mesin dua pelat, paket sekrup dan barel merupakan bagian yang kecil dari total biaya namun bagian yang besar dari risiko jadwal. Sekrup dan laras nitridasi standar untuk unit injeksi ukuran sedang biasanya memerlukan waktu beberapa minggu sejak persetujuan gambar, dan unit bimetalik atau flensa khusus dapat memerlukan waktu lebih lama. Minggu-minggu tersebut berada di antara instalasi mesin dan suku cadang pertama yang dapat dijual, jadi minggu-minggu tersebut termasuk dalam rencana proyek, bukan dalam email tindak lanjut.
Ada tiga faktor yang menggerakkan harga lebih dari faktor lainnya. Bahan dan perawatan menjadi prioritas utama, dengan laras dan sekrup bimetal yang harganya jauh lebih mahal daripada pasangan nitridasi. Ukuran berada di urutan kedua, karena barel 130 mm mengkonsumsi lebih banyak baja dan waktu pengerjaan dibandingkan barel 60 mm. Kompleksitas berada di urutan ketiga: flensa non-standar, tenggorokan umpan yang tidak biasa, atau sekrup dengan bagian pencampuran khusus, semuanya menambah waktu teknis sebelum chip pertama dipotong.
Pemilihan pemasok biasanya bergantung pada bukti. Tanyakan berapa lama perusahaan tersebut telah memproduksi set sekrup dan barel, berapa meter persegi ruang permesinan yang dioperasikannya, dan pasar ekspor mana yang telah dilayaninya. Pabrikan yang telah memasok pembuat mesin plastik di Amerika Utara, Eropa, dan Asia Tenggara selama beberapa dekade telah melalui audit pemasok yang akan dijalankan oleh tim kualitas Anda.
Mesin Sekrup Microwave Zhoushan telah memproduksi sekrup dan tong untuk mesin plastik sejak tahun 1990, beroperasi dari bengkel seluas lebih dari 10.000 meter persegi dan mengekspor ke pasar termasuk Amerika Serikat, Jerman, Dubai, Vietnam, dan Thailand. Jajaran produk ini meliputi sekrup tunggal, barel sekrup kembar berbentuk kerucut dan paralel, barel sekrup planetary, barel sekrup bimetalik, sekrup ekstrusi karet, serta barel sekrup dan aksesori mesin cetak injeksi. Artinya, pembeli yang merakit unit injeksi untuk mesin dua pelat berukuran besar dapat memperoleh paket keausan lengkap dari satu kontak teknis alih-alih mengoordinasikan beberapa bengkel.
Perlakukan pesanan sekrup dan laras sebagai item jadwal dengan waktu tunggunya sendiri, dan pilih pemasok berdasarkan kemampuan produksi yang terdokumentasi, bukan harga saja.
FAQ: Pertanyaan Mesin Cetak Injeksi Dua Pelat
Apakah mesin cetak injeksi dua pelat lebih baik daripada mesin pengalih?
Lebih baik bila di atas sekitar 800 ton, dengan unit penjepit yang lebih pendek, rentang tinggi cetakan yang lebih lebar, dan pengurangan suku cadang yang aus, melebihi biaya modal yang lebih tinggi. Di bawah sekitar 400 ton, mesin pengalih biasanya lebih murah dan sedikit lebih cepat dalam siklus kering, sehingga keunggulan dua pelat sangat berkurang.
Bagaimana cara menghitung gaya penjepit yang saya perlukan?
Kalikan luas proyeksi bagian dan pelari dalam sentimeter persegi dengan tekanan rongga dalam batang, lalu bagi dengan 1.000 untuk mendapatkan ton. Tambahkan margin 10 hingga 20 persen untuk pengepakan dan cetakan selanjutnya, dan konfirmasikan angka tersebut dengan analisis pengisian pembuat cetakan sebelum menentukan ukuran mesin.
Apakah unit injeksi berbeda pada mesin dua pelat?
Bukan secara prinsip, tapi dalam skala. Unit penjepit besar dipasangkan dengan sekrup dalam kisaran 90 hingga 130 mm dan menembakkan bobot sekitar 1,8 hingga 5,5 kilogram untuk polistiren, sehingga kapasitas plastisisasi, zona pemanasan barel, dan pemulihan sekrup menjadi lebih penting untuk waktu siklus dibandingkan pada mesin kecil.
Seberapa sering sekrup dan laras perlu diganti?
Untuk resin komoditas bersih pada mesin yang dijalankan dengan baik, sekrup dan laras nitridasi dapat bertahan bertahun-tahun. Dengan senyawa berisi kaca, cincin penahan mungkin perlu diganti dalam waktu satu tahun dan larasnya sendiri harus diganti lebih cepat, itulah sebabnya aplikasi abrasif biasanya membenarkan lapisan bimetalik sejak awal.
Bisakah saya memasang sekrup dan laras baru ke mesin lama?
Biasanya ya, asalkan dimensi flensa, tenggorokan pengumpan, panjang sekrup, dan sambungan penggerak diukur secara akurat. Banyak mesin tua memiliki flensa non-standar, sehingga gambar dimensi atau pengukuran lokasi sangat penting sebelum penggantian dilakukan.
Apa yang harus saya periksa saat pengiriman?
Konfirmasikan laporan dimensi terhadap gambar, periksa pembacaan kekerasan, periksa lubang dan permukaan penerbangan untuk mengetahui skornya, dan verifikasi bahwa lubang termokopel dan posisi pita pemanas cocok dengan mesin. Jalankan unit melalui pemanasan suhu rendah sebelum produksi untuk memastikan cakupan pemanas dan respons sensor.
Sebagian besar pertanyaan pembelian dua pelat mengacu pada tiga angka: gaya penjepit yang diperlukan, berat peluru, dan konfirmasi bahwa cetakan pas di antara batang pengikat.
Bacaan Terkait dan Langkah Selanjutnya
Desain penjepit dan unit injeksi ditentukan dalam rapat proyek yang sama namun dikelola oleh orang yang berbeda, dan keduanya memerlukan keputusan yang terdokumentasi. Sebelum pesanan pembelian keluar, masukkan perhitungan gaya penjepit, gambar amplop cetakan, dan spesifikasi sekrup dan laras ke dalam satu file, dan kirimkan file tersebut ke setiap pemasok yang terlibat.
Halaman berguna di situs ini
Jika mesin masih dipilih, tanyakan terlebih dahulu kepada pembuat mesin tentang gambar unit injeksi. Dokumen tunggal tersebut memberi tahu produsen sekrup dan laras mengenai ukuran flensa, panjang sekrup, tata letak zona pemanasan, dan antarmuka nosel, dan memungkinkan pesanan suku cadang berjalan secara paralel dengan pemasangan mesin, bukan setelahnya.
Bagi pembeli yang menjalankan portofolio campuran mesin dua pelat besar dan pengepres sakelar yang lebih kecil, hal ini juga membantu untuk menstandarkan diameter sekrup jika rentang suku cadang memungkinkan. Ukuran yang lebih sedikit berarti lebih sedikit cincin cadangan, lebih sedikit varian pita pemanas, dan waktu respons yang lebih singkat ketika saluran berhenti.
Pesan paket sekrup dan laras di samping mesin, menggunakan satu dokumen yang menggabungkan data penjepit, amplop cetakan, dan dimensi unit injeksi.
Tampilan bantalan yang dipilih


 浙公网安备 33090202000520 号
