


Pengarang: Weibo
Tanggal: Nov 17, 2026
Suku Cadang Mesin Injeksi Plastik: Panduan Membeli Suku Cadang Sekrup, Barel, dan Aus
Sebuah alat berat seberat 250 ton berhenti di tengah giliran kerja. Berat tembakan telah menyimpang selama tiga minggu, waktu leleh berjalan hampir 20 persen di atas setpoint, dan garis-garis hitam terlihat pada bagian-bagian yang bersih bulan lalu. Bagian pemeliharaan memeriksa cetakan terlebih dahulu, lalu resin, lalu akhirnya menarik unit plastisisasi — dan menemukan bahwa bagian pengukur sekrup sudah sangat aus sehingga material tergelincir kembali melewati cincin periksa.
Itu adalah mode kegagalan yang sebenarnya membebani output pada mesin cetak injeksi. Bukan pompa, bukan katup — sekrup, laras, cincin periksa, dan nosel. Keempatnya dipakai bersama-sama, namun hampir selalu dibeli sebagai empat item baris terpisah, dipesan satu per satu, dengan yang termurah dan yang pertama gagal mendapat perhatian terlebih dahulu.
Hasil yang biasa terjadi: seseorang menaikkan pesanan pembelian untuk satu barel, mengikutinya dengan sekrup, dan mendorong cincin periksa ke penutupan berikutnya. Mesin kembali menyatu, masih bocor, masih melayang, dan sekrup baru yang disalahkan.
Jika Anda pernah menelusuri topik ini sebelumnya, Anda mungkin pernah menemukan halaman yang menjelaskan komponen cetakan injeksi — rongga, inti, pin ejektor, runner, sirkuit pendingin. Itu adalah bagian cetakan, bukan bagian mesin. Mereka berada di rantai pasokan yang berbeda, gagal dengan cara yang berbeda, dan dibeli oleh orang yang berbeda. Artikel ini tetap membahas bagian mesin: komponen mesin injeksi plastik mana yang dipakai, cara spesifikasinya, apa yang harus diperiksa sebelum memesan, dan cara menghentikan perbaikan agar tidak terjadi pembelian berulang tiga bulan kemudian.
Suku cadang mesin injeksi plastik yang paling banyak mengeluarkan biaya – sekrup, laras, dan cincin periksa – jarang muncul dalam daftar suku cadang, karena suku cadang tersebut rusak karena penurunan kinerja yang lambat, bukan karena kerusakan yang tiba-tiba.
Suku Cadang Mesin Injeksi Plastik Mana yang Sebenarnya Menentukan Hasil Anda
Hapus bahasa pemasaran dan bagian-bagian pada mesin cetak injeksi terbagi dalam tiga kelompok. Setiap kelompok memiliki logika pembeliannya sendiri, dan mencampurkannya adalah awal mula sebagian besar kesalahan pemesanan.
- Unit plastisisasi dan injeksi: sekrup, laras, cincin periksa (katup satu arah), ujung sekrup, nosel, badan nosel, tenggorokan pengumpan, pita pemanas, dan kantong termokopel. Bagian-bagian ini melihat polimer cair di bawah tekanan, setiap siklus, selama bertahun-tahun.
- Sistem penjepit dan pengunci: tie bar, mur tie bar, pelat tetap dan bergerak, pin pengalih, ring, silinder hidrolik, dan piston penjepit. Bagian-bagian ini melihat beban mekanis dan kelelahan, bukan polimer.
- Penggerak, hidrolika, dan kontrol: pompa, katup proporsional, motor servo, sensor tekanan, transduser posisi dan modul kontrol. Ini gagal karena kontaminasi, panas atau elektronik, bukan karena abrasi.
Kelompok plastisisasi dan injeksi adalah tempat pengambilan keputusan. Pompa yang aus akan menimbulkan alarm dan menghentikan mesin. Cincin pengecekan yang sudah aus akan menjaga mesin tetap berjalan dan secara diam-diam menghabiskan waktu siklus, tingkat kerusakan, dan konsistensi dimensi, dan tidak ada yang mengajukan permintaan pemeliharaan karena tidak ada yang rusak secara teknis.
Itulah perbedaan inti bagaimana bagian-bagian ini gagal. Setengah dari kegagalan unit penjepit muncul dengan sendirinya — mur batang pengikat retak, silinder bocor, pin pengalih yang mulai berdecit. Kegagalan plastisisasi muncul dengan sendirinya dengan data yang harus Anda cari: penyebaran bobot tembakan melebar, posisi bantalan menyusut, suhu leleh meningkat, bintik hitam muncul pada bagian yang baik-baik saja pada kuartal terakhir.
Sebaiknya pisahkan bagian mesin dari bagian cetakan dengan benar juga, karena hasil pencarian jarang berhasil. Sisipan rongga, manifold hot runner, selongsong sariawan, dan selongsong ejektor merupakan perkakas. Sekrup, laras, dan cincin periksa adalah mesin. Perkakas tersebut dibeli oleh insinyur cetakan berdasarkan gambar bagian; suku cadang mesin dibeli oleh tim pemeliharaan atau pengadaan berdasarkan lembar pembuatan mesin dan spesifikasi resin. Kedua spesifikasi tersebut tidak dapat dipertukarkan, begitu pula pemasoknya.
Urutkan daftar suku cadang Anda berdasarkan mode kegagalan, bukan berdasarkan harga: suku cadang plastisisasi gagal secara perlahan dan biaya keluaran, suku cadang penjepit tiba-tiba rusak, dan biaya hari produksi.
Pasangan Sekrup dan Barel Berada di Pusat Setiap Pembelian
Hampir setiap percakapan spesifikasi dimulai di sini, dan memang seharusnya begitu. Sekrup dan laras adalah satu-satunya bagian dalam mesin yang terus-menerus menyentuh polimer, dan kondisinya menentukan batasan toleransi mesin.
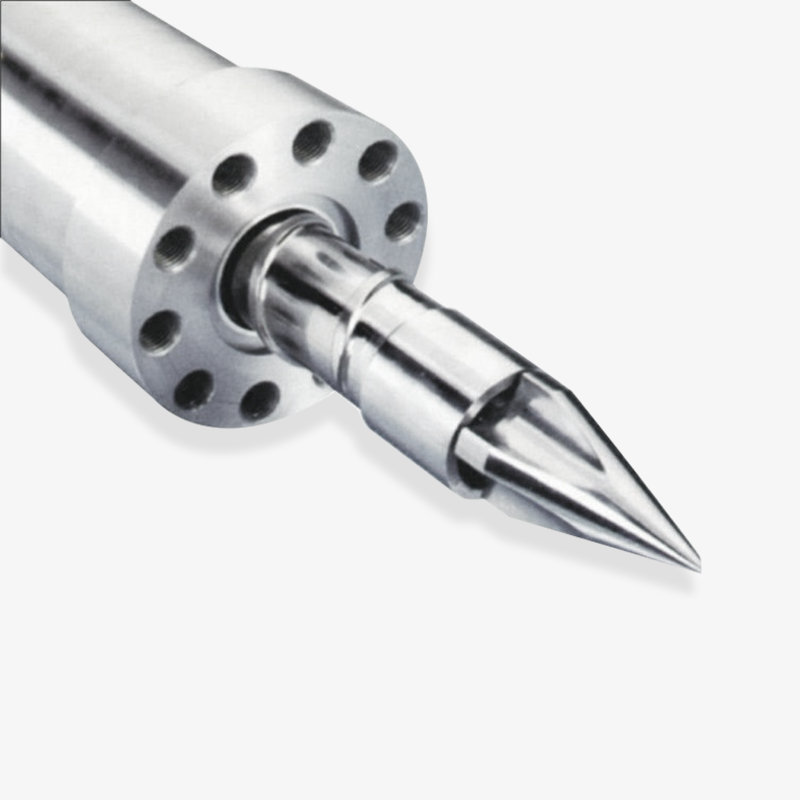 Sekrup dan Barel Cetakan Injeksi Khusus Sekrup dan laras adalah satu-satunya bagian yang terus-menerus bersentuhan dengan polimer, sehingga desain dan kondisinya yang sesuai menentukan batas toleransi mesin. Lihat Produk →
Hubungan kerja antara keduanya adalah izin yang terkendali. Pada sekrup injeksi serba guna, jarak radial antara penerbangan sekrup dan lubang laras biasanya berkisar antara 0,1 hingga 0,2 persen diameter sekrup per sisi, cukup rapat untuk berfungsi sebagai segel dan cukup longgar untuk tidak menimbulkan empedu. Jarak bebas tersebut hanya bergerak ke satu arah setelah alat berat mulai diproduksi. Saat terbuka, polimer mengalir mundur melintasi penerbangan, bukan maju ke dalam tembakan, dan mesin mengimbanginya dengan mendorong sekrup lebih jauh dan lebih lama.
Anda dapat melihat masalah izin di data proses sebelum Anda melihatnya di bagian-bagiannya. Perhatikan penyebaran bobot tembakan yang semakin melebar selama satu shift, posisi bantalan yang cenderung menuju nol, dan waktu leleh yang terus meningkat sementara suhu barel tetap datar. Ketiga sinyal tersebut bersama-sama merupakan tanda klasik dari celah sekrup-ke-laras yang terbuka atau cincin periksa yang bocor.
Geometri sama pentingnya dengan keausan. Parameter utama yang akan diminta untuk Anda konfirmasi adalah:
- Diameter sekrup dan rasio panjang terhadap diameter: sekrup injeksi serba guna biasanya dijalankan antara 18:1 dan 24:1. Rasio pendek cocok untuk resin yang peka terhadap panas; rasio yang lebih panjang memberikan pencampuran yang lebih baik dan keseragaman leleh untuk polimer rekayasa.
- Rasio kompresi: rendah untuk polimer amorf seperti ABS dan PS, lebih tinggi untuk bahan semikristalin seperti PP dan PE, dimana densifikasi selama peleburan memerlukan kompresi yang lebih besar.
- Panjang umpan, kompresi dan pengukuran: proporsi antara ketiga zona mengontrol seberapa lembut material disalurkan dan seberapa stabil lelehan pada akhir goresan.
- Zona pemanasan barel dan posisi termokopel: ini harus sesuai dengan konfigurasi kontrol alat berat, bukan hanya dimensi fisiknya. Laras yang dibaut dengan sempurna tetapi menempatkan lubang termokopel di tempat yang salah tidak akan pernah memiliki profil yang stabil.
Kesalahan yang paling memakan biaya adalah mengukur sekrup pengganti semata-mata dengan menyalin gambar aslinya. Jika mesin telah mengubah cara kerjanya — kualitas yang terisi, kandungan kaca yang lebih tinggi, siklus yang lebih cepat — geometri asli mungkin menjadi alasan mengapa suku cadang tersebut gagal lebih awal. Penggantian adalah momen ketika geometri dapat diperbaiki tanpa biaya tambahan.
Ganti sekrup dan laras pada jarak bebas dan penyimpangan terukur dalam data proses, bukan pada kalender tetap, dan gunakan urutan penggantian untuk memperbaiki geometri yang tidak lagi sesuai dengan resin yang Anda jalankan.
Suku Cadang Keausan Yang Harus Diganti Satu Set
Cincin pengecekan adalah bagian termurah dalam unit plastisisasi dan paling sering dibiarkan di tempatnya selama pembangunan kembali. Keputusan tunggal tersebut membatalkan sebagian besar manfaat sekrup dan laras baru.
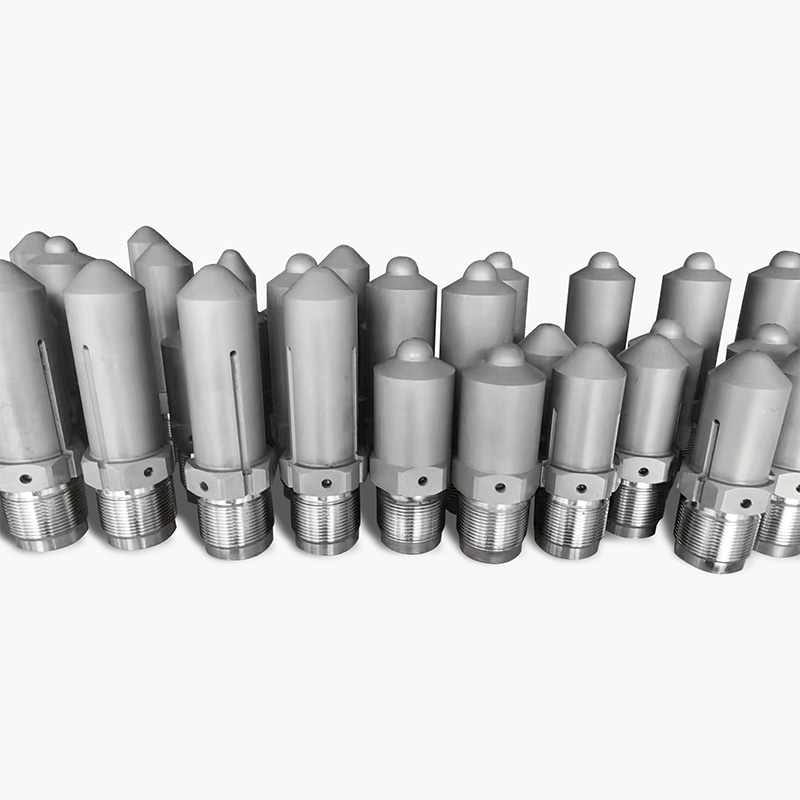 Aksesori Mesin Cetak Injeksi Kustom dan Periksa Komponen Cincin Cincin periksa tidak mahal namun penting, dan set aksesori SKD61 ini mencakup bodi depan, bagian sekrup, dan nosel untuk pembuatan ulang yang sesuai. Lihat Produk →
Cincin periksa bekerja dengan menggeser kepala sekrup dan menempel pada dudukan selama injeksi. Baik ring maupun joknya sudah aus. Cincin baru pada dudukan yang sudah aus meninggalkan celah yang terbuka di bawah tekanan injeksi, dan celah tersebut berperilaku persis seperti sekrup yang aus — ketidakkonsistenan ukuran bidikan, waktu tahan yang lebih lama, kilatan pada satu bidikan, dan bidikan pendek pada bidikan berikutnya. Bagian-bagian yang termasuk dalam kelompok ini adalah:
- Check ring dan check ring seat (katup satu arah): segel utama terhadap aliran balik selama injeksi.
- Ujung sekrup dan kepala nosel: jalur cairan antara zona pengukuran dan sariawan cetakan.
- Badan nosel dan ujung nosel: bagian kontak yang melihat siklus termal dan gaya kontak mekanis terhadap cetakan.
- Tenggorokan pakan dan selongsong pakan: antarmuka antara hopper dan laras, tempat masuknya butiran dan tempat keausan terlihat sebagai pengumpanan yang tidak stabil.
- Pita pemanas dan termokopel: bukan bagian-bagian yang aus dalam artian abrasif, tetapi bagian-bagian yang menentukan apakah sekrup dan laras baru benar-benar dapat menahan profil suhunya.
Ilmu ekonomi sangatlah mudah. Cincin pengecekan berharga hanya sebagian kecil dari satu set sekrup dan laras, namun cincin yang bocor dapat menambah beberapa detik pada setiap siklus melalui perpanjangan waktu penahanan dan pemulihan. Pada mesin yang menjalankan siklus 20 detik dalam tiga shift, penalti dua detik kira-kira berarti hilangnya output sebesar 10 persen. Kerugian itu terjadi secara diam-diam selama berbulan-bulan karena tidak ada alarm yang berbunyi.
Gaya kontak nosel merupakan titik keausan yang tenang lainnya. Jika nosel dipasang terlalu jauh ke belakang dan media mendorongnya ke selongsong sariawan dengan kekuatan penuh setiap siklus, ujung nosel akan berjamur dan radius penyegelan akan menurun. Radius yang terdegradasi mengalami kebocoran, dan nosel yang bocor sering kali salah didiagnosis sebagai check ring yang aus karena gejalanya — mengeluarkan air liur, merangkai, bobot tembakan yang tidak konsisten — terlihat serupa.
Selalu ganti cincin periksa, dudukan, ujung sekrup, dan nosel sebagai satu set dengan sekrup dan laras — sekrup baru yang dipasangkan dengan cincin periksa lama akan mengulangi masalah aslinya dalam beberapa minggu.
Unit Injeksi versus Unit Penjepit: Dua Percakapan Pembelian yang Berbeda
Membeli suku cadang sisi injeksi dan membeli suku cadang sisi penjepit memerlukan pertanyaan berbeda, dokumen berbeda, dan kriteria penerimaan berbeda. Memperlakukannya sebagai satu pesanan pembelian umum adalah penyebab ketidaksesuaian dimensi.
Pembelian sisi injeksi
Ini adalah pembelian kinerja. Anda menentukan kualitas lelehan, kemampuan pengulangan tembakan, dan masa pakai terhadap resin bernama. Itu berarti pemasok memerlukan kadar resin, kandungan dan persentase pengisi, berat suntikan, waktu siklus, dan konfigurasi pemanasan barel Anda. Pemasok yang mengutip sekrup tanpa menanyakan persentase pengisi berarti mengutip suku cadang generik, dan suku cadang generik biasanya menjadi alasan mengapa suku cadang terakhir gagal lebih awal.
Pembelian sisi penjepit
Ini adalah pembelian dimensional dan metalurgi. Tie bar, mur tie bar, dan pin pengalih adalah bagian penahan beban yang dibuat dengan toleransi ketat, dan kriteria penerimaannya bersifat mekanis: bentuk ulir, kekerasan, konsentrisitas, kelurusan, dan sertifikasi material. Mur tie bar dengan ulir yang benar tetapi kelas kekerasan yang salah merupakan kegagalan kelelahan yang menunggu proses produksi berlangsung.
Daftar periksa praktis untuk bagian sisi penjepit pendek namun tidak dapat dinegosiasikan:
- Konfirmasikan jarak ulir, bentuk ulir, dan kelas kekerasan sesuai dengan gambar pembuat mesin, bukan berdasarkan bagian sampel.
- Meminta sertifikasi material dengan kemampuan penelusuran nomor panas pada item yang menahan beban.
- Periksa batas kelurusan dan konsentrisitas secara tertulis, dan konfirmasikan bagaimana batas tersebut akan diukur pada saat kedatangan.
- Konfirmasikan apakah suku cadang dipasok dengan mesin akhir atau sebagai blanko setengah jadi yang memerlukan pemasangan akhir di lokasi.
Satu hal lagi yang berlaku untuk kedua sisi: catat dimensi apa yang keluar dari mesin. Diameter sekrup di bagian pengukuran, lubang barel di tiga posisi, periksa diameter luar cincin, radius nosel. Ketika angka-angka tersebut dituliskan pada saat pelepasan, pembelian berikutnya menjadi sebuah spesifikasi dan bukan sekedar tebakan, dan tingkat keausan menjadi nilai yang dapat diukur dan bukan sekedar memori.
Suku cadang sisi injeksi dibeli berdasarkan data resin, suku cadang sisi penjepit dibeli berdasarkan gambar dan sertifikat kekerasan — jangan pernah mengirimkan pertanyaan yang sama ke keduanya.
Bagaimana Resin Abrasive dan Korosif Membentuk Kembali Spesifikasi Suku Cadang
Dua mesin dengan data pelat nama yang sama mungkin memerlukan sekrup yang sangat berbeda tergantung pada apa yang melewatinya. Jenis pengisi dan persentase pemuatan mengubah mekanisme keausan jauh lebih besar dibandingkan tonase alat berat, dan perbedaan tersebut akan mendorong pemilihan material dan interval inspeksi.
Bagan di bawah ini membandingkan beban keausan relatif pada kelompok material umum. Ini adalah perkiraan teknik untuk sekrup serba guna, bukan spesifikasi, dan umur sebenarnya akan berubah seiring dengan kecepatan sekrup, tekanan balik, suhu leleh, dan apakah pengisi sudah tercampur sepenuhnya.
PP/HDPE tidak terisi
1.0
ABS/PS tidak terisi
1.3
30% PP berisi bedak
2.4
30% PA66 berisi gelas
6.5
50% PBT berisi gelas
7.2
Baca grafik sebagai indikator tekanan, bukan tabel umur. Peralihan dari PP tanpa isi ke PA66 dengan isi kaca 30 persen meningkatkan beban keausan relatif sekitar enam kali lipat, itulah sebabnya profil sekrup yang sama yang memberikan masa pakai bertahun-tahun pada lini barang-barang rumah tangga dapat diselesaikan dalam hitungan bulan pada bagian bawah kap otomotif. Hal ini juga menjelaskan mengapa pabrik yang menjalankan keduanya di lantai yang sama tidak boleh melakukan standarisasi pada satu spesifikasi sekrup.
Bagi pembeli yang bekerja dengan produsen sekrup dan laras, kesimpulan praktisnya adalah data pengisi harus menjadi bagian dari penyelidikan. Kandungan kaca di atas sekitar 20 persen biasanya mendorong pembicaraan ke arah barel bimetalik dan sekrup yang diperkeras atau diolah permukaannya, dan hal ini mengubah jarak bebas yang direkomendasikan, karena jarak bebas yang lebih lebar yang sesuai dengan kadar yang diisi akan bocor parah pada yang tidak diisi.
Korosi adalah poros tersendiri dan memerlukan penanganan tersendiri. PVC, kualitas tahan api yang mengandung aditif terhalogenasi, dan beberapa formulasi asetal menyerang lubang laras secara kimiawi, bukan mekanis. Kasus-kasus tersebut membutuhkan paduan yang tahan korosi atau pelapisan yang sesuai, dan hal ini juga mengubah rutinitas pematian, karena membiarkan PVC tetap panas di dalam tong jauh lebih merusak daripada membiarkan PP.
Kirimkan jenis dan persentase pengisi pada setiap pertanyaan sekrup — resin abrasif dan korosif memerlukan bahan laras yang berbeda, jarak bebas yang berbeda, dan interval pemeriksaan yang lebih pendek.
Mencocokkan Geometri Sekrup dengan Polimer yang Sebenarnya Anda Jalankan
Pemilihan geometri adalah tempat pemasok yang baik mendapatkan harganya. Sekrup yang dimensinya benar tetapi salah secara geometriknya akan bekerja, akan menghasilkan komponen, dan tidak akan pernah menghasilkan proses yang stabil.
Untuk sekrup serba guna, titik awal praktisnya berkisar pada beberapa kombinasi yang sudah dikenal:
- PP, PE dan poliolefin lainnya: sekrup penghalang atau sekrup serbaguna dengan kompresi sedang hingga tinggi, panjang bagian umpan yang baik, dan bagian pengukur yang cukup dalam untuk menghindari geser berlebih. Resin ini bersifat pemaaf terhadap panas namun sensitif terhadap geser pada tingkat yang tinggi.
- ABS, PS dan resin amorf lainnya: kompresi yang lebih rendah, transisi yang lebih lembut, dan perhatian pada stabilitas suhu leleh daripada intensitas pencampuran.
- Campuran PC dan PC: viskositas tinggi dan jendela pemrosesan yang sempit, yang memerlukan zona transisi yang lebih panjang dan kedalaman pengukuran yang besar untuk menghindari pemanasan geser yang berlebihan.
- PA, PBT dan POM berisi gelas: konstruksi tahan abrasi terlebih dahulu, geometri kedua. Pencampuran bagian dengan tepi tajam dan jarak bebas sempit menjadi akselerator keausan, bukan fitur performa.
- PVC kaku: zona kompresi pendek, rasio kompresi rendah dan metalurgi tahan korosi, karena PVC terdegradasi pada waktu tinggal dan menyerang baja yang tidak dilindungi.
Pilihan diameter berinteraksi dengan semua ini. Sekrup yang lebih besar memberikan kapasitas tembakan per langkah yang lebih besar dan kecepatan sekrup yang lebih rendah untuk keluaran yang sama, sehingga mengurangi geser. Sekrup yang lebih kecil memberikan kontrol tembakan yang lebih baik dan perilaku waktu tinggal yang lebih baik untuk komponen-komponen kecil. Pabrik yang menjalankan berbagai macam beban tembakan pada satu mesin sering kali berakhir dengan sekrup kompromi yang biasa-biasa saja di mana pun — yang merupakan keputusan pembelian, bukan batasan mesin.
Salah satu parameter yang paling sering diabaikan adalah kedalaman pengukuran bagian. Bagian pengukuran yang dangkal memberikan peningkatan tekanan yang lebih baik dan lelehan yang lebih konsisten, namun meningkatkan suhu geser dan leleh. Bagian pengukuran yang dalam lebih lembut tetapi memberikan stabilitas tekanan. Ketika mesin mulai menunjukkan bobot pukulan yang tidak konsisten pada tingkat pemulihan yang tinggi, kedalaman pengukuran biasanya menjadi bagian dari pembahasan.
Tentukan geometri sekrup berdasarkan kelompok resin yang paling sering Anda gunakan, bukan berdasarkan gambar aslinya — rasio kompresi dan stabilitas penggerak kedalaman pengukuran lebih besar daripada diameter.
Bahan dan Perawatan Permukaan yang Mengatur Masa Pakai
Dua sekrup dengan geometri identik dapat berbeda tiga kali lipat dalam masa pakainya, bergantung pada baja dasar dan perlakuan permukaan. Di sinilah pembeli paling sering menerima deskripsi yang tidak jelas dan menyesalinya di kemudian hari.
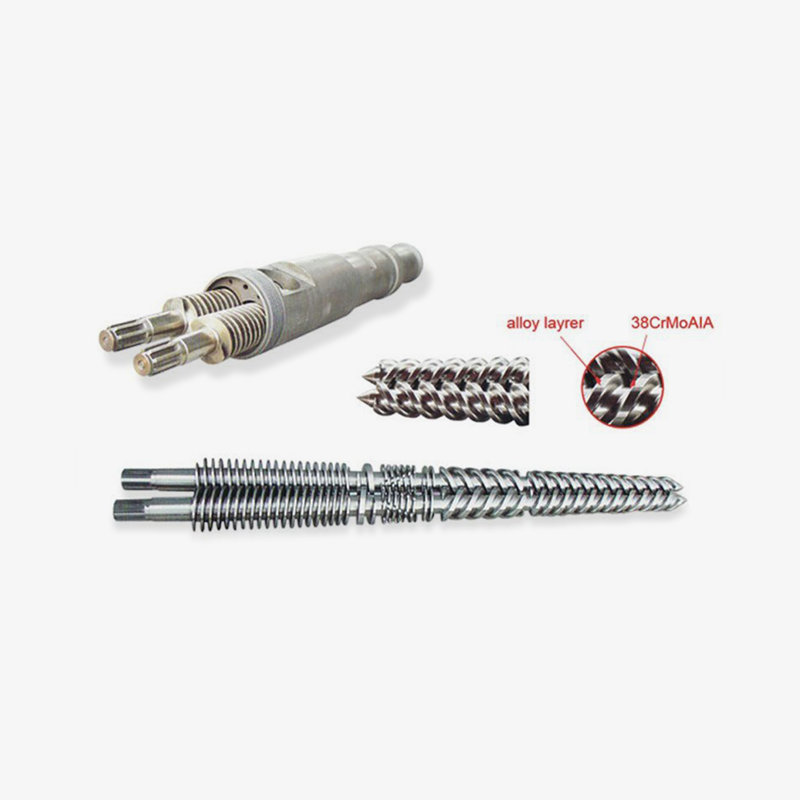 Sekrup Bimetalik Khusus untuk Plastik Berisi dan Bertulang Konstruksi bimetalik menggunakan permukaan paduan khusus untuk ketahanan aus, korosi, dan suhu tinggi, sehingga cocok untuk plastik yang diperkuat serat kaca dan plastik rekayasa lainnya. Lihat Produk →
Nitrling merupakan standar untuk pekerjaan umum dan tetap menjadi pilihan paling hemat biaya untuk resin komoditas tanpa isi. Ini tidak cocok untuk pengisi abrasif, karena wadah nitridasi keras namun tipis, dan setelah dipakai melalui baja di bawahnya akan cepat aus. Konstruksi bimetalik adalah jawaban standar untuk material pengisi dan perkuatan: lapisan paduan tinggi yang dimasukkan ke dalam badan laras, biasanya mencapai kekerasan dalam kisaran HRC 58 hingga 62 dengan ketahanan abrasi yang lebih baik daripada wadah nitridasi.
| Konstruksi | Bahan dasar | Perawatan khas | Paling cocok untuk | Biaya relatif | Apa yang harus diverifikasi |
|---|---|---|---|---|---|
| Sekrup dan laras nitridasi | 42CrMo atau baja paduan serupa | Nitridasi gas, kedalaman kotak biasanya 0,3 hingga 0,6 mm | PP, PE, PS, ABS tidak terisi | Dasar 1.0 | Laporan kedalaman kasus dan kekerasan permukaan |
| Laras bimetal dengan sekrup bimetal | Bodi baja dengan lapisan paduan cor sentrifugal | Lapisan paduan, kekerasan sekitar HRC 58 hingga 62 | PA berisi kaca, PBT, pemuatan mineral tinggi | 1,6 hingga 2,2 | Ketebalan lapisan, integritas ikatan, tingkat paduan |
| Sekrup baja perkakas yang diperkeras | Baja tipe H13 | Pengerasan dan temper, lapisan PVD opsional | Gabungan tugas abrasif dan korosif | 2,0 hingga 2,8 | Keseragaman kekerasan dan ketebalan lapisan |
| Sekrup berlapis krom keras | Baja nitridasi dengan lapisan kromium | Pelapisan krom keras, kira-kira 20 hingga 40 mikron | Pengendalian korosi dalam tugas tujuan umum | 1.1 hingga 1.3 | Melapisi daya rekat dan cakupan pada akar terbang |
Kolom verifikasi lebih penting daripada kolom seleksi. Laras bimetalik hanya akan sebagus ikatan lapisannya, dan ketebalan lapisan inilah yang menentukan berapa tahun layanan yang Anda dapatkan sebelum dibangun kembali. Mintalah catatan pemeriksaannya, bukan hanya nama paduannya.
Permukaan akhir adalah separuh cerita lainnya. Permukaan aliran yang dipoles mengurangi daya rekat material dan membantu perubahan warna dan pembersihan. Permukaan kasar di zona pengukuran menahan material yang terdegradasi dan menjadi sumber bintik hitam yang tidak dapat dihilangkan dengan pembersihan sebanyak apa pun.
Cocokkan konstruksi dengan pengisi, lalu minta catatan inspeksi — ketebalan lapisan dan kedalaman kotak adalah harga yang sebenarnya Anda bayar.
Daftar Periksa Ukuran dan Kompatibilitas Sebelum Anda Memesan
Kebanyakan kesalahan pemesanan bersifat dimensional, dan sebagian besar kesalahan dimensional dapat dihindari dengan foto dan jangka sorong. Pelajari daftar ini sebelum mengonfirmasi pesanan pembelian.
- Diameter sekrup dan panjang keseluruhan , diukur pada ujung penggerak dan bagian pengukuran, tidak hanya diasumsikan dari papan nama mesin.
- Dimensi flensa barel: jumlah lubang baut, diameter lingkaran pitch dan ukuran lubang. Ini bervariasi antar pembuat mesin bahkan pada tonase yang sama.
- Pola pembukaan tenggorokan pakan dan pemasangan hopper. Sebuah tong yang cocok di semua tempat kecuali bukaan umpan adalah barang bekas.
- Jumlah zona pemanasan, lebar pita, dan voltase. Konfirmasikan apakah mesin menggunakan pita 220 V atau 380 V dan berapa banyak zona yang diharapkan oleh pengontrol.
- Posisi dan kedalaman kantong termokopel , termasuk apakah mesin menggunakan tipe J atau K dan seberapa dalam probe berada.
- Jari-jari nosel dan diameter lubang , disesuaikan dengan radius bushing sariawan pada cetakan. Ketidakcocokan di sini menghasilkan kilatan cahaya pada sariawan dan keausan nosel dini.
- Periksa jenis cincin: cincin geser, desain bola atau tiga bagian, dan sudut dudukan yang sesuai dengan kepala sekrup.
- Koneksi penggerak sekrup: spline, alur pasak atau penggerak persegi, dengan dimensi kopling dikonfirmasi terhadap keluaran kotak roda gigi.
Dua item tambahan termasuk dalam daftar meskipun bukan merupakan bagian. Yang pertama adalah catatan dimensi mesin saat berdiri, termasuk pengukuran lubang barel yang dilakukan pada posisi umpan, tengah, dan pengukuran. Yang kedua adalah catatan tentang nilai resin mana yang akan digunakan mesin tersebut selama dua tahun ke depan. Keduanya mengurangi kemungkinan memesan suku cadang yang benar untuk sejarah mesin dan salah untuk masa depannya.
Untuk mesin yang diimpor, tambahkan langkah untuk dokumentasi. Pembuat mesin mengganti subkontraktor, dan lembar pembuatan tahun 2019 mungkin tidak menjelaskan mesin tahun 2021 dengan model yang sama. Foto flensa barel yang sebenarnya, diambil dengan penggaris dalam bingkai, menyelesaikan sebagian besar pertanyaan ini dalam satu pertukaran email.
Ukur flensa, saluran masuk, kantong termokopel, dan sambungan penggerak pada mesin sebenarnya — tonase pelat nama saja tidak akan membuat Anda mendapatkan suku cadang yang pas.
Apa yang Harus Ditanyakan kepada Produsen atau Pedagang Besar Sebelum Anda Berkomitmen
Ada perbedaan nyata antara produsen dan pemasok dagang, dan hal ini muncul pada urutan kedua, bukan pada urutan pertama. Pabrikan dapat menyesuaikan geometri, mengadakan toleransi, dan memberikan catatan material. Pedagang grosir yang hanya memindahkan kotak biasanya tidak bisa, dan kesenjangan menjadi terlihat ketika suatu bagian memerlukan modifikasi atau ketika klaim keausan harus diselesaikan.
Pertanyaan yang patut ditanyakan di awal percakapan:
- Bisakah Anda memastikan kualitas baja dasar dan ketebalan perawatan permukaan secara tertulis?
- Apakah Anda mengerjakan geometri sekrup sesuai spesifikasi resin saya, atau apakah Anda hanya menyediakan profil standar?
- Pemeriksaan dimensi apa yang dilakukan sebelum pengiriman, dan laporan apa yang disertakan dengan bagian tersebut?
- Dapatkah Anda menyediakan set yang cocok — sekrup, laras, cincin periksa, dudukan, dan nosel — sebagai satu rakitan terverifikasi?
- Bagaimana Anda menangani klaim keausan: penggantian, pengerjaan ulang, atau analisis dimensi komponen yang dikembalikan?
- Apa pengalaman Anda dengan persentase pengisi dan kelompok resin yang saya jalankan?
Jawabannya memberi tahu Anda lebih dari sekedar harganya. Pemasok yang menanyakan bobot tembakan, pemuatan pengisi, dan konfigurasi pemanasan barel sebelum mengajukan penawaran sedang melakukan pekerjaan spesifikasi. Pemasok yang mengutip diameter dan panjang menjual suku cadang komoditas, dan suku cadang komoditaslah yang gagal sejak awal dalam tugas abrasif.
Pengalaman pengiriman dan ekspor juga penting saat Anda membeli lintas negara. Suku cadang yang dikirimkan tanpa kemasan pelindung pada penerbangan dan dudukan nosel tiba dengan penanganan kerusakan yang sulit dibuktikan setelah kejadian tersebut. Tanyakan bagaimana komponen tersebut dikemas, apakah nosel dan cincin pemeriksa dilindungi satu per satu, dan dokumentasi apa yang disertakan bersama kiriman untuk tujuan bea cukai dan garansi.
Pemasok yang menanyakan konfigurasi pemuatan dan pemanasan pengisi Anda sebelum mengutip sedang melakukan pekerjaan spesifikasi; orang yang mengutip dari diameter saja sedang menjual bagian komoditas.
Pola Kegagalan dan Apa yang Diberitahukannya kepada Anda
Setiap kegagalan plastisisasi meninggalkan tanda pada data proses atau pada permukaan komponen. Membaca tanda tangan tersebut dengan benar akan menyelamatkan Anda dari penggantian komponen yang salah.
- Bintik hitam atau guratan coklat pada bagian : material terdegradasi ditahan di area kasar, biasanya di zona pengukuran, dudukan cincin periksa, atau di belakang ujung sekrup. Pembersihan membersihkannya sebentar, lalu kembali lagi.
- Penyebaran beban tembakan melebar selama satu shift: arus balik melintasi penerbangan atau melewati check ring. Konfirmasikan dengan mengukur posisi bantalan pada siklus berturut-turut.
- Waktu leleh pendakian dengan suhu stabil: berkurangnya efisiensi pengangkutan, biasanya keausan pada bagian umpan atau jarak bebas sekrup-ke-laras.
- Gambar pendek yang muncul secara acak pada proses stabil: periksa kebocoran cincin atau pembatasan nosel, biasanya bukan sekrupnya.
- Flash pada satu bidikan dan bidikan pendek pada bidikan berikutnya: ukuran tembakan yang tidak konsisten akibat katup satu arah yang bocor, terkadang disertai dengan dudukan yang aus.
- Mengiler atau merangkai nosel: radius ujung nosel rusak, kontak dudukan aus, atau pengaturan dekompresi salah.
- Suhu barel yang tidak dapat ditahan pada satu zona: pita pemanas rusak, kontak termokopel salah, atau kantong termokopel tidak lagi dapat memasang probe dengan benar.
Urutan diagnostik metodis menghemat uang di sini. Mulailah dengan suku cadang termurah: pita pemanas dan termokopel, lalu nosel dan cincin periksa, lalu pengukuran jarak bebas sekrup dan laras. Membalikkan urutan itu berarti membayar penggantian sekrup untuk memperbaiki masalah yang bisa diselesaikan oleh ujung nosel.
Jika gejalanya mengarah ke sekrup dan laras, ulasan lebih detail masalah umum mesin cetak injeksi sekrup barel dapat membantu Anda memisahkan keausan dari masalah pengaturan sebelum melakukan pesanan pengganti. Banyak kegagalan keausan yang tampak merupakan kombinasi dari kebocoran check ring dan pengaturan tekanan balik yang telah dinaikkan selama bertahun-tahun untuk mengimbanginya.
Diagnosis dari yang termurah hingga termahal: pita pemanas, nosel, cincin periksa, lalu pengukuran sekrup dan laras — jangan pernah memulai dari sekrup.
Pertanyaan yang Sering Diajukan
Apa saja bagian utama mesin injeksi plastik yang aus?
Kelompok dengan tingkat keausan tertinggi adalah unit plastisisasi: sekrup, laras, cincin periksa, dudukan cincin periksa, ujung sekrup, dan nosel. Di sisi penjepit, mur tie bar, pin pengalih, dan bushing mengalami keausan dalam jangka waktu yang lebih lama. Pita pemanas dan termokopel rusak karena siklus termal dan bukan karena abrasi, tetapi pita pemanas dan termokopel lebih sering diganti dibandingkan komponen mekanis apa pun.
Bagaimana saya tahu kapan sekrup dan laras perlu diganti?
Ukur daripada menebak. Jika jarak radial antara penerbangan sekrup dan lubang laras telah bertambah kira-kira tiga kali lipat dari spesifikasi aslinya, penggantian biasanya dapat dibenarkan. Bukti pendukungnya adalah data proses: pelebaran penyebaran bobot tembakan, penyusutan bantalan, peningkatan waktu leleh, dan peningkatan tekanan balik yang diperlukan untuk menahan tembakan yang sama.
Apakah sekrup dan laras harus selalu diganti bersamaan?
Dalam kebanyakan kasus, ya. Sekrup baru yang dipasang pada tong yang sudah aus tidak akan tersegel dengan benar, dan akibatnya suku cadang baru tersebut lebih cepat aus. Logika yang sama berlaku untuk check ring dan seat. Mengganti satu elemen dari set yang cocok biasanya menghasilkan mesin yang bekerja lebih baik selama beberapa minggu dan kemudian kembali ke titik awal.
Apa perbedaan antara tong nitridasi dan tong bimetalik?
Laras nitridasi memiliki wadah yang mengeras dan menyebar ke permukaan baja, biasanya memiliki kedalaman 0,3 hingga 0,6 mm. Laras bimetal memiliki lapisan paduan tinggi yang dimasukkan ke dalam lubang, dengan kekerasan sekitar HRC 58 hingga 62 dan ketahanan yang jauh lebih baik terhadap bahan pengisi abrasif. Nitridasi cocok untuk resin komoditas yang tidak terisi; konstruksi bimetalik sesuai dengan resin rekayasa berisi kaca dan mineral.
Bisakah saya mengganti sekrup tanpa mengganti larasnya?
Anda bisa, dan terkadang ini adalah keputusan yang tepat jika lubang laras masih dalam toleransi dan jarak bebas dapat dipulihkan dengan sekrup yang agak besar. Untuk itu diperlukan pengukuran lubang yang akurat terlebih dahulu. Tanpanya, sekrup berukuran besar pada lubang yang sudah aus merupakan pertaruhan yang biasanya berakhir dengan kerusakan atau keausan dini.
Berapa lama sekrup mesin cetak injeksi bisa bertahan?
Tidak ada jawaban tunggal, karena konten filler mendominasi. Resin komoditas yang tidak diisi dapat memberikan layanan bertahun-tahun pada mesin yang dirawat dengan baik, sementara resin rekayasa yang diisi banyak kaca dapat membuat sekrup serba guna menjadi lebih cepat aus. Pendekatan praktisnya adalah mengukur jarak bebas pada interval yang dijadwalkan dan membiarkan tingkat keausan, bukan kalender, yang menentukan titik penggantian.
Haruskah saya membeli dari produsen atau grosir?
Beli dari produsen ketika geometri harus sesuai dengan resin tertentu, ketika toleransi ketat, atau ketika Anda memerlukan dokumentasi material dan inspeksi. Pedagang grosir dapat bekerja untuk suku cadang standar pada tugas non-kritis, namun kemampuan untuk menyesuaikan profil atau menyelidiki klaim keausan biasanya berada di tangan pabrikan.
Tampilan bantalan yang dipilih


 浙公网安备 33090202000520 号
