


Pengarang: Weibo
Tanggal: Sep 15, 2026
Pengertian Extruder: Jenis, Prinsip Kerja, dan Panduan Pembelian Lengkap
Seorang insinyur pemeliharaan di sebuah pabrik pipa berukuran sedang suatu kali berhenti di depan jalur ekstrusi dan mengajukan pertanyaan yang terdengar lebih sederhana kepada kami. Dia menunjuk ke laras panjang dan berpemanas yang dipasang di antara kotak roda gigi dan kepala cetakan dan berkata: "Operator menyebutnya ekstruder, namun ketika dia bertanya kepada saya apa sebenarnya fungsi mesin tersebut, saya memerlukan jawaban yang lebih baik daripada 'mesin ini membuat pipa.'" Jawaban yang paling berguna adalah bahwa ekstruder adalah mesin pembentuk kontinu. Dibutuhkan butiran plastik lepas, melelehkannya di dalam tong yang dipanaskan dengan bantuan sekrup yang berputar, dan kemudian memaksa bahan cair melewati cetakan untuk menghasilkan produk dengan penampang tetap.
Selama beberapa dekade terakhir, ekstruder sekrup telah menjadi peralatan produksi yang paling banyak digunakan dalam industri pengolahan plastik. Pipa air, bingkai jendela, insulasi kabel, tas belanja, film kemasan, lembaran busa, dan bahkan pelet yang digunakan untuk mesin cetak injeksi semuanya melewati ekstruder pada suatu saat dalam masa pakainya. Tujuan artikel ini adalah untuk menjelaskan pengertian ekstruder secara praktis: pertama definisi, kemudian urutan kerja, kemudian jenis mesin utama, terminologi sekrup dan laras standar yang akan Anda temui di lembar data, dan terakhir pemilihan dan titik pemeliharaan yang menentukan apakah jalur ekstrusi berjalan lancar atau menghabiskan terlalu banyak waktu di bengkel.
Ekstruder adalah mesin pembentuk kontinu: mesin ini melelehkan butiran plastik dalam tong yang dipanaskan dengan sekrup yang berputar dan memaksa lelehan tersebut melewati cetakan untuk menghasilkan bagian yang panjang dengan penampang melintang yang konstan.
Apa Arti Ekstruder? Definisi Praktis
Dalam kamus, kata extruder mempunyai arti yang sangat luas. Ini menggambarkan seseorang atau mesin yang mengekstrusi sesuatu, dan dalam istilah manufaktur, definisi ekstruder biasanya mengacu pada mesin yang membentuk suatu material dengan memaksanya melewati cetakan. Pengekstrusi logam mendorong billet aluminium yang dipanaskan melalui cetakan untuk membentuk profil; pengekstrusi tanah liat membentuk batu bata dan ubin; pengekstrusi makanan memasak dan membentuk makanan ringan dan pasta. Namun, dalam industri plastik, arti ekstruder telah melekat erat pada satu jenis mesin tertentu: ekstruder sekrup, kadang-kadang disebut ekstruder tipe sekrup atau ekstruder sekrup.
Perbedaannya penting karena ekstruder plastik tidak hanya sekedar mendorong material melalui cetakan. Ini juga melelehkan polimer, mencampurkan aditif ke dalamnya, menghilangkan gasnya, dan meningkatkan tekanan. Mesin melakukan tugas-tugas ini dalam satu operasi berkelanjutan. Inilah yang membedakan ekstruder sejati dengan pompa sederhana atau pengaduk batch. Ketika seorang insinyur mengatakan "kami mengalami masalah dengan ekstruder", yang dia maksud biasanya adalah seluruh rakitan sekrup dan laras, beserta penggerak, pemanas, dan sistem kontrolnya.
Hal ini juga berguna untuk memisahkan mesin dari proses. Ekstrusi adalah proses pembentukan terus menerus; ekstruder adalah peralatan yang melakukannya. Banyak jalur ekstrusi sebenarnya dibangun di sekitar satu ekstruder ditambah sejumlah unit hilir: cetakan, kalibrator, bak pendingin, pengangkutan, dan pemotong. Inilah sebabnya mengapa dua pabrik dapat memproduksi diameter pipa yang sama namun tetap memiliki jalur yang sangat berbeda, bergantung pada desain sekrup, lapisan barel, dan peralatan bantu.
Terakhir, arti ekstruder tidak sama dengan mesin cetak injeksi. Keduanya menggunakan sekrup dalam tong yang dipanaskan dan keduanya memproses bahan termoplastik, tetapi mesin cetak injeksi bekerja sebentar-sebentar: mesin tersebut membalas sekrup, mengisi cetakan yang tertutup, membuka cetakan, mengeluarkan bagian, dan mengulangi siklusnya. Ekstruder menghasilkan aliran lelehan yang terus menerus dan hanya mencapai kondisi stabil ketika sekrup berputar terus-menerus pada kecepatan stabil dan aliran lelehan menjadi konsisten. Memahami persyaratan kondisi mapan ini adalah langkah pertama untuk memahami segala hal lain tentang ekstrusi.
Dalam plastik, ekstruder adalah mesin berpenggerak sekrup kontinu yang melelehkan, mencampur, dan melepaskan polimer di bawah tekanan; pasangan sekrup-dan-laras, bukan cetakannya saja, yang menentukan seberapa baik kinerja keseluruhan proses.
Bagaimana Cara Kerja Ekstruder? Prinsip Kerja
Setiap ekstruder sekrup, apa pun merek atau ukurannya, beroperasi dengan prinsip fisik yang sama: sekrup berputar di dalam tong yang dipasang rapat, menyeret polimer granular ke depan sementara panas dan gesekan melunakkannya. Jika larasnya transparan dan Anda dapat memperbesar saluran sekrupnya, Anda akan melihat plastik bergerak sebagai gelombang spiral yang terus menerus. Lima tahapan berbeda terjadi dalam perjalanan singkat dari hopper hingga kematian.
Lima Tahapan dari Butiran hingga Meleleh
- Memberi makan. Pelet atau bubuk dari hopper jatuh ke dalam saluran sekrup saat sekrup yang berputar menyeret material ke depan. Zona umpan, dengan penerbangannya yang dalam, menentukan berapa banyak material yang dapat masuk ke mesin.
- Meleleh. Gesekan antara sekrup yang berputar dan dinding laras, ditambah panas dari pemanas laras, mulai melelehkan polimer. Di zona kompresi, ketika volume saluran menjadi lebih kecil, butiran dikompresi terhadap permukaan tong panas dan lapisan lelehan terbentuk.
- Percampuran. Pencairan berlanjut ke depan, dan penerbangan sekrup menciptakan geser yang menyebarkan aditif, pigmen, bahan pengisi, dan fiberglass secara merata melalui lelehan.
- Pengukuran. Pada zona metering, saluran mempunyai kedalaman dangkal yang konstan. Di sini sekrup bekerja sebagai pompa perpindahan positif, mengalirkan aliran lelehan yang stabil dan terkontrol tekanan ke cetakan.
- Pembentukan cetakan. Di ujung laras, lelehan dipaksa melalui lubang cetakan, yang memberikan bentuk pada produk. Peralatan hilir menarik, mendinginkan, dan memotong profil yang muncul.
Komponen yang Membuat Urutan Menjadi Mungkin
Setiap tahap bergantung pada komponen mekanis tertentu. Larasnya adalah tabung baja tebal dan mengeras yang menampung bahan dan menyerap panas. Sekrup adalah elemen bergerak yang membawa dan menguleni plastik; rasio diameter dan panjang terhadap diameternya sebagian besar mengontrol keluaran dan kualitas lelehan. Sistem penggerak, biasanya motor AC dengan gearbox, menentukan torsi dan kecepatan sekrup. Pita pemanas di sekeliling laras menyuplai panas tambahan saat penyalaan dan mengatur suhu barel, sementara kipas pendingin atau saluran air membuang panas berlebih saat geseran leleh tinggi. Cetakan adalah lubang pembentuk akhir, dan pengubah layar atau pelat pemutus di depan cetakan menyaring kontaminasi. Semua komponen ini harus bekerja sama karena polimer tidak meleleh sebagai satu kesatuan; ia mencair secara progresif, dan setiap gangguan pada satu tahap akan mengubah kondisi pada setiap tahap selanjutnya.
Saat mesin berjalan normal, aliran lelehan pada cetakan seragam dan keluaran per putaran sekrup stabil. Ketika salah satu komponen mulai rusak, tanda-tanda pertama hampir selalu muncul berupa variasi keluaran, tekanan, atau suhu leleh. Inilah sebabnya mengapa tim pemeliharaan yang berpengalaman memperhatikan pengukur tekanan dan pembacaan arus listrik motor daripada menunggu cacat produk yang terlihat.
Geometri sekrup juga mengontrol waktu tinggal dan laju geser. Sekrup panjang dengan rasio kompresi yang lembut memberikan waktu tinggal yang lebih lama dan laju geser yang lebih rendah, sehingga ideal untuk material yang peka terhadap panas seperti PVC. Sekrup pendek dengan rasio kompresi yang curam menerapkan laju geser yang tinggi, sehingga meningkatkan pencampuran namun meningkatkan suhu leleh. Pertukaran ini berlaku pada setiap jenis sekrup yang dijelaskan pada bab berikutnya.
Semua ekstruder mengikuti urutan lima tahap yang sama: pengumpanan, peleburan, pencampuran, pengukuran, dan pembentukan cetakan; ketidakseimbangan dalam tahap apa pun segera muncul sebagai fluktuasi keluaran atau penyimpangan suhu leleh.
Jenis Utama Extruder dan Arti Setiap Nama
Dalam percakapan praktis, "jenis ekstruder apa yang Anda miliki?" hampir selalu mengacu pada susunan sekrup. Sekrup adalah bagian yang memberi nama pada mesin ini: ekstruder sekrup tunggal, ekstruder sekrup ganda, ekstruder rol planet, atau ekstruder ram. Setiap desain ada karena memecahkan masalah pemrosesan yang berbeda, dan memilih desain yang salah akan membatasi keluaran atau merusak material.
Ekstruder Sekrup Tunggal
Ekstruder sekrup tunggal adalah jenis yang paling umum di dunia dan mesin yang dimaksud kebanyakan orang ketika mereka mengatakan "ekstruder". Ini terdiri dari satu sekrup yang berputar dalam satu barel, biasanya dengan lubang halus atau bagian umpan beralur. Keunggulannya adalah konstruksi sederhana, biaya rendah, pengoperasian mudah, dan hasil yang dapat diandalkan untuk material yang terdefinisi dengan baik seperti polietilen, polipropilen, dan polistiren. Sebagian besar jalur pipa, profil, film, dan lembaran menggunakan ekstruder sekrup tunggal karena produk ini memerlukan penyaluran lelehan yang stabil daripada pencampuran intensif.
Desain sekrup untuk mesin sekrup tunggal mengikuti geometri tiga zona klasik: zona umpan, zona kompresi, dan zona pengukuran. Kedalaman dan panjang setiap zona menentukan rasio kompresi, yang biasanya antara 2:1 dan 3,5:1 untuk polimer keperluan umum. Dengan sekrup yang dipilih dengan benar, ekstruder sekrup tunggal dapat menghasilkan tekanan leleh yang sangat stabil, tetapi ini merupakan pengaduk yang moderat; bahan pengisi dan pigmen dapat tetap tersebar dengan buruk kecuali sekrup memiliki elemen pencampur tambahan. Bagi banyak prosesor, jawabannya adalah dengan membeli satu sekrup dan laras sebagai pasangan yang cocok dari produsen spesialis, bukan dari sumber terpisah.
 Set Sekrup dan Barel Tunggal yang Cocok untuk Ekstrusi Stabil Pemasok ini menawarkan pasangan sekrup dan barel tunggal yang dirancang untuk tekanan leleh yang stabil dalam aplikasi jangka panjang seperti pipa PE, film, dan lembaran. Konstruksi baja paduan dengan mesin presisi mendukung plastisisasi yang konsisten dan mengurangi keausan. Lihat Produk →
Aplikasi umum untuk mesin sekrup tunggal meliputi pipa air PE, pipa PPR, film polietilen, lembaran PP, profil PS, dan insulasi kabel. Dalam pekerjaan ini, mesin menjalankan satu material untuk jangka waktu lama, dan profil sekrup disetel hanya untuk material tersebut.
Ekstruder Sekrup Kembar: Paralel dan Kerucut
Ketika aplikasi memerlukan pencampuran yang lebih baik atau penanganan bubuk secara langsung, ekstruder sekrup ganda biasanya merupakan jawaban yang lebih baik. Seperti namanya, mesin ini memiliki dua sekrup yang berdampingan dalam satu barel; sekrup dapat intermeshing atau non-intermeshing, co-rotating atau counter-rotating. Untuk peracikan termoplastik, pengaturan yang paling umum adalah menyatukan sekrup kembar paralel yang berputar bersama. Lubang angka delapan dan profil sekrup penyeka otomatis memberikan pembaharuan permukaan yang baik dan efisiensi pencampuran yang tinggi dengan waktu tinggal yang jauh lebih singkat dibandingkan mesin sekrup tunggal. Artikel teknis kami sebelumnya menjelaskan bagaimana teknologi sekrup kembar paralel menghasilkan pencampuran, pengangkutan, dan pemrosesan material yang efisien secara detail langkah demi langkah.
Pengekstrusi sekrup kembar berbentuk kerucut bekerja secara berbeda. Sekrupnya lebih lebar di ujung umpan dan lebih sempit di ujung pelepasan, dan larasnya cocok dengan bentuk kerucut ini. Desain ini memampatkan material secara bertahap, sehingga menghasilkan peleburan yang lembut dan geser rendah. Mesin sekrup kembar berbentuk kerucut banyak digunakan untuk pipa dan profil PVC kaku, karena PVC sensitif terhadap panas dan geser; geometri kerucut menjaga suhu leleh tetap rendah namun tetap menghasilkan output tinggi pada kecepatan sekrup rendah.
 Sekrup dan Barel Kembar Kerucut untuk Pemrosesan PVC yang Lembut Rakitan sekrup dan laras kembar berbentuk kerucut menghasilkan peleburan geser rendah yang ideal untuk pipa dan profil PVC kaku. Baja paduan berkualitas tinggi dengan geometri yang dioptimalkan meningkatkan keseragaman pencampuran sekaligus mengurangi konsumsi energi dan biaya pemeliharaan. Lihat Produk →
Untuk prosesor, perbedaan praktisnya dapat diringkas sebagai berikut: sekrup kembar paralel merupakan campuran terbaik dan ideal untuk senyawa, masterbatch, dan pelet; sekrup kembar berbentuk kerucut meleleh dengan lembut dan ideal untuk bubuk dan profil PVC. Pasangan perkakas dan sekrup tidak dapat dipertukarkan antara kedua jenis tersebut, meskipun diameter luarnya sama, karena geometri lancip bersifat unik untuk setiap model mesin.
Ekstruder Rol Planet
Ekstruder roller planet adalah desain khusus yang menempati titik tengah antara sekrup tunggal dan sekrup kembar. Sekrup utama, disebut gulungan matahari atau poros tengah, dikelilingi oleh beberapa poros planet kecil yang berputar di dalam tong dengan dinding bagian dalam beralur. Hasilnya adalah permukaan pertukaran panas yang sangat besar dengan panjang yang kompak. Bahan tersebut dicukur dalam banyak celah kecil pada suhu yang sama, yang memberikan keseragaman termal yang sangat baik tanpa geser mekanis yang tinggi. Mesin ini sering berfungsi sebagai pompa leleh pada jalur film dan lembaran, atau sebagai tahap pencampuran akhir tepat sebelum pengubah layar, di mana mesin ini menghilangkan gumpalan dan perbedaan suhu yang ditinggalkan oleh sekrup tunggal di bagian hulu.
Ekstruder Khusus yang Digunakan dalam Pengolahan Karet dan Busa
Pengekstrusi karet, juga disebut sekrup karet umpan hangat atau umpan dingin, dirancang untuk kompon karet; mereka memiliki penerbangan yang lebih dalam dan kecepatan yang lebih rendah untuk menghindari panas berlebih pada elastomer. Untuk polietilen berbusa, pengolah menggunakan set barel sekrup ekstrusi busa EPE, yang dioptimalkan untuk menyuntikkan bahan peniup ke dalam lelehan pada tekanan stabil. Ada juga ekstruder ram, yang mendorong balok material padat, seperti PTFE atau UHMWPE, ke depan dengan piston, bukan sekrup yang berputar. Mesin ini tidak melelehkan polimer dengan cara yang sama seperti mesin sekrup; mereka mengandalkan tekanan tinggi dan cetakan yang dipanaskan.
| Tipe ekstruder | Susunan sekrup | Rasio L/D yang khas | Paling cocok untuk | Produk umum |
|---|---|---|---|---|
| Sekrup tunggal | Satu sekrup dalam satu tong | 20:1 hingga 34:1 | Pengiriman lelehan yang stabil untuk polimer standar | Pipa, profil, film, lembaran, pelapis kabel |
| Sekrup kembar paralel | Dua sekrup berputar bersama yang saling bertautan | 28:1 hingga 48:1 | Pencampuran dan peracikan yang intens | Masterbatch, senyawa, pelet daur ulang |
| Sekrup kembar berbentuk kerucut | Dua sekrup berputar berlawanan yang konvergen | 16:1 hingga 25:1 | Pelelehan lembut bubuk yang peka terhadap panas | Pipa PVC kaku, profil, komposit kayu-plastik |
| Rol planet | Spindel pusat dengan satelit planet | 5:1 hingga 15:1 | Perlakuan panas dan homogenisasi leleh | Garis film dan lembaran sebagai pompa leleh |
| Pakan dingin karet | Satu sekrup yang terbang dalam | 8:1 hingga 16:1 | Ekstrusi kompon karet yang tidak divulkanisasi | Segel karet, komponen ban, gasket |
| ekstruder ram | Penggerak piston, tidak ada sekrup yang berputar | Tidak berlaku | Polimer dengan viskositas tinggi yang hampir tidak meleleh | Batang, tabung, profil PTFE dan UHMWPE |
Nama ekstruder menunjukkan susunan sekrupnya, dan susunan tersebut menentukan material yang dapat diproses, energi pencampuran yang dapat dihasilkan, dan bentuk produk yang dapat dipertahankan secara ekonomis.
Screw and Barrel: Komponen Inti yang Mendefinisikan Extruder
Baik perancang mesin maupun petugas perawatan berpengalaman akan memberi tahu Anda bahwa ekstruder sebenarnya adalah sekrup dan laras. Motor, gearbox, dan sistem pemanas hanya ada untuk memutar sekrup dan menjaga laras pada suhu yang benar. Jika kinerja pasangan sekrup dan laras buruk, tidak ada alat hilir yang dapat memperbaikinya. Bab ini menjelaskan geometri, material, dan jendela pemrosesan yang menentukan cara memahami rangkaian barel sekrup.
Geometri Sekrup: Diameter, Rasio L/D, dan Rasio Kompresi
Angka pertama dalam lembar data ekstruder adalah diameter sekrup, biasanya dinyatakan dalam milimeter. Ekstruder sekrup tunggal 75 mm, misalnya, berarti diameter luar sekrup adalah 75 mm; kapasitas keluaran berskala kira-kira dengan kuadrat diameternya, sehingga sekrup 90 mm dapat menghasilkan keluaran yang jauh lebih besar pada kecepatan sekrup yang sama. Angka kedua adalah rasio L/D, yaitu perbandingan panjang laras dengan diameter sekrup. Sekrup 75 mm dengan rasio L/D 30 berarti panjang laras efektif adalah 2250 mm. Mesin yang lebih panjang menghasilkan waktu tinggal yang lebih lama dan waktu pencampuran yang lebih lama, yang berguna ketika bahan tambahan harus dimasukkan secara bertahap.
Rasio kompresi adalah perbandingan kedalaman saluran pada zona umpan dengan kedalaman saluran pada zona pengukuran. Ini mewakili seberapa kuat material tersebut terjepit saat bergerak di sepanjang sekrup. Sekrup serba guna pada umumnya memiliki rasio kompresi 2,5:1 hingga 3:1. Jika rasionya terlalu rendah, tekanan lelehan tidak cukup dan keluaran melonjak; jika terlalu tinggi, lelehan menjadi terlalu panas dan polimer terdegradasi.
Konstruksi Barel dan Lapisan Internal
Laras harus mengandung tekanan tinggi, menghantarkan panas secara merata, dan tahan terhadap keausan. Pengekstrusi kecil menggunakan tong satu bagian yang terbuat dari baja yang diperkeras dengan perlakuan nitridasi pada lubangnya. Mesin besar dan mesin yang menjalankan bahan abrasif atau korosif menggunakan laras bimetalik: cangkang baja kuat dengan lapisan dalam yang sangat keras yang diaplikasikan melalui pengecoran sentrifugal atau sintering. Bahan pelapis yang paling umum adalah besi kromium tinggi dan paduan tungsten karbida.
Keausan pada laras biasanya muncul pertama kali pada zona umpan karena material di sana masih padat dan menimbulkan gesekan yang tinggi pada pelet. Untuk material yang diperkuat serat kaca, zona keausan tinggi sering kali bergeser ke zona pengukuran, di mana kecepatan lelehnya tinggi dan ujung serat mengikis logam. Korosi, yang biasa terjadi saat memproses PVC atau bahan penghambat api tertentu yang melepaskan gas asam, menyerang seluruh panjang tong. Pilihan yang tepat antara baja nitridasi, kromium tinggi bimetal, dan karbida tungsten bimetal bergantung pada resep bahan, bukan hanya anggaran.
 Sekrup dan Barel Bimetal untuk Bahan Abrasif dan Korosif Opsi sekrup dan laras bimetalik dengan paduan tungsten karbida atau berbahan dasar nikel memberikan masa pakai yang lama untuk plastik yang diperkuat serat kaca dan bersifat korosif. Kekerasan hingga HRC60-70 mengurangi frekuensi penggantian dan mendukung pengoperasian suhu tinggi secara terus menerus. Lihat Produk →
Nilai baja sekrup mengikuti filosofi yang sama. Sekrup nitridasi dikeraskan dalam proses nitridasi gas dan memberikan solusi berbiaya rendah untuk polimer standar. Untuk senyawa abrasif, sekrup bimetalik dengan permukaan keras pada tepi terbangnya, atau lapisan pelindung penuh, akan memperpanjang masa pakai secara signifikan. Beberapa prosesor memilih desain sekrup yang dapat dipertukarkan, disebut juga sekrup modular, sehingga mesin yang sama dapat menjalankan beberapa resep produk hanya dengan mengganti sekrupnya, sebuah pendekatan yang juga menyederhanakan perawatan.
Memilih Jendela Pemrosesan: Mengapa Pengaturan Suhu Barel Mengikuti Materi
Penetapan suhu barel tidak pernah sembarangan; mereka mengikuti jendela pemrosesan polimer. Setiap termoplastik melunak dan meleleh dalam rentang yang relatif sempit, dan jika berada di luar rentang ini akan menimbulkan masalah kualitas yang nyata. Jika tong terlalu dingin, lelehan akan tetap kental dan tidak stabil, menyebabkan keluaran melonjak dan butiran tidak meleleh di dalam produk. Jika tong terlalu panas, polimer akan terdegradasi dan produk menjadi kuning, rapuh, atau abu-abu pudar. Oleh karena itu, definisi ekstruder yang berarti mencakup gagasan tentang jalur suhu yang terkendali dari hopper hingga mati.
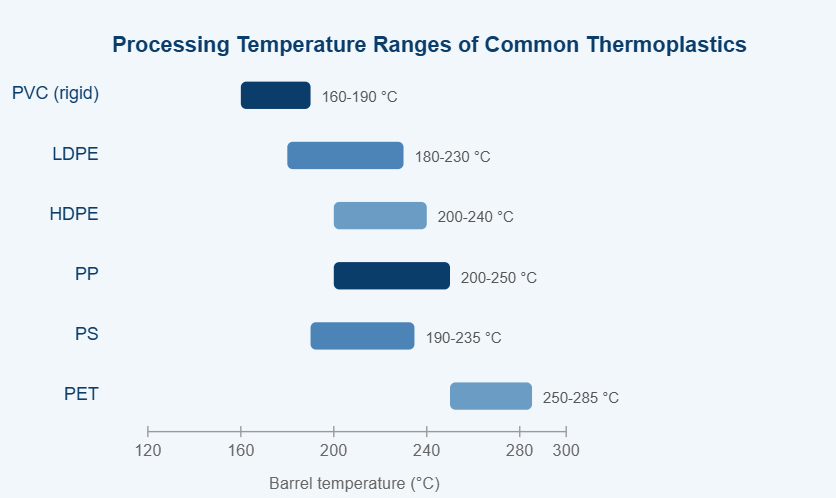
Jendela suhu barel tipikal untuk enam termoplastik umum yang diproses pada ekstruder sekrup. Tekanan yang dikehendaki sebenarnya bergantung pada waktu tinggal, desain sekrup, dan paket penstabil.
Bagan di atas membandingkan perkiraan jendela suhu barel untuk enam termoplastik yang diproses secara rutin pada ekstruder sekrup tunggal dan sekrup ganda. Pesan pertama dari bagan ini adalah bahwa komoditas plastik pada umumnya tidak dapat dipertukarkan; setiap resin menuntut wilayah suhunya sendiri. PVC berada di urutan paling bawah karena mulai terurai pada suhu 200°C, melepaskan asam klorida dan berubah warna dengan cepat. Polietilen menutupi jendela yang lebar dan mudah memaafkan, itulah sebabnya LDPE tetap menjadi bahan yang paling mudah diekstrusi oleh pemula. HDPE memerlukan setpoint barel yang sedikit lebih tinggi daripada LDPE untuk menghindari kristal yang tidak meleleh di dalam film. Polypropylene berperilaku serupa sebelum degradasi, namun titik lelehnya yang tajam berarti bahwa variasi hanya beberapa derajat dapat mengubah aliran lelehan dengan jelas. Polystyrene juga tahan suhu tetapi cenderung memerlukan ventilasi yang baik pada mesin yang lebih besar. PET memerlukan suhu tertinggi, dan memerlukan pengeringan hati-hati sebelum ekstrusi karena kelembapan menghidrolisis rantai polimer dan mengurangi viskositas. Jendela yang berbeda secara langsung mempengaruhi desain sekrup: material bersuhu rendah mentolerir geser tinggi, sedangkan material bersuhu tinggi memerlukan profil geser yang lebih rendah dan zona pengukuran yang lebih panjang. Oleh karena itu, ketika prosesor berubah dari PVC ke PP pada mesin yang sama, praktik yang disarankan adalah mengganti set laras sekrup dengan yang dirancang untuk polimer baru. Fluktuasi bahan mentah, seperti berat molekul yang berbeda, juga menggeser jendela ideal, sehingga operator berpengalaman selalu memperhatikan tren suhu leleh, tidak hanya pada setpoint barel. Singkatnya, bagan ini menjelaskan mengapa sekrup dan laras ekstruder tidak pernah cocok untuk semua.
Opsi Tahan Aus dan Perawatan Permukaan
Kasus nitridasi
Permukaan nitrogen yang mengeras; biaya rendah; cocok untuk pemrosesan PE dan PP yang bersih.
Lapisan bimetalik kromium tinggi
Ketahanan aus dan korosi yang seimbang; standar untuk senyawa yang mengandung bedak dan kalsium karbonat.
Lapisan tungsten-karbida bimetalik
Ketahanan aus terbaik untuk material abrasif berbahan serat kaca dan berisi mineral.
Sekrup modular dengan elemen aus yang dapat diganti
Untuk pengolah yang sering berpindah resep dan menginginkan biaya penggantian lebih rendah.
Pilihan di antara opsi-opsi ini mengubah total biaya kepemilikan mesin. Laras yang dinitridasi dapat diperbaiki dengan mengupas permukaan lama dan melakukan nitridasi ulang, tetapi lapisan tungsten-karbida yang aus biasanya memerlukan barel baru. Sebaliknya, mesin keluaran besar yang menjalankan senyawa serat kaca biasanya membayar kembali lapisan tungsten-karbida dalam satu musim produksi, karena waktu henti (downtime) berkurang.
Sekrup dan laras adalah satu pasangan yang berfungsi; geometri, tingkat baja, dan perlakuan permukaan semuanya harus disesuaikan dengan polimer dan bahan pengisinya, dan grafik suhu pemrosesan adalah peta untuk pilihan tersebut.
Aplikasi Industri Umum dari Extruder
Extruder muncul di hampir setiap sektor manufaktur plastik, namun tugas yang mereka lakukan dapat dikelompokkan menjadi dua kelompok: pembentukan langsung profil jadi dan pencampuran bahan yang kemudian dibentuk menjadi pelet, film, atau barang setengah jadi lainnya. Memahami kelompok aplikasi Anda sangat penting ketika membaca lembar data peralatan.
| Pembentukan Langsung dari Profil Jadi
| Peracikan dan Reklamasi
|
Aturan praktis yang berguna: jika produk harus mempertahankan penampang yang presisi, pilih jenis ekstruder yang dikenal memiliki keluaran stabil dan gunakan sekrup yang dirancang untuk produk tunggal tersebut; jika produk berupa pelet atau senyawa yang komposisi pastinya lebih penting daripada bentuknya, pilihlah mesin dengan pencampuran intensif dan berikan waktu perawatan lebih lama untuk penggantian sekrup.
Ekstrusi busa layak mendapat perhatian khusus karena menggabungkan kedua kelompok tersebut. Satu set laras sekrup busa EPE pertama-tama harus melelehkan polimer sepenuhnya, kemudian menyuntikkan bahan peniup fisik ke dalam lelehan, dan kemudian menjaga lelehan di bawah tekanan tinggi hingga cetakan keluar. Seluruh profil sekrup dioptimalkan untuk jalur tekanan ini, itulah sebabnya prosesor polietilen berbusa tidak menjalankan sekrup PE standar.
Aplikasi ekstrusi terbagi menjadi pembentukan langsung dan peracikan intensif pencampuran; memilih rangkaian mesin yang salah berarti memperebutkan produk, sekrup, dan jadwal perawatan sejak hari pertama.
Cara Memilih Extruder, Sekrup, dan Barel yang Tepat
Memilih ekstruder, atau mengganti sekrup dan larasnya, adalah keputusan yang harus dibuat berdasarkan nomor lembar data, bukan hanya tebakan. Lima faktor mempunyai beban paling besar.
- Resep bahan dan bentuk : jenis resin, aditif, bahan pengisi, konten daur ulang, dan apakah pakan tersebut berupa pelet murni atau bubuk.
- Sasaran keluaran: diperlukan kg/jam, yang menentukan diameter sekrup minimum dan daya penggerak. Menggandakan diameter sekrup kira-kira akan melipatgandakan kapasitas pemompaan pada kecepatan sekrup yang sama.
- Persyaratan kualitas leleh: toleransi ketebalan dinding, distribusi pengisi, dan warna; toleransi yang menuntut memerlukan rasio L/D yang lebih panjang dan kemungkinan adanya penghalang atau sekrup pencampur.
- Lingkungan keausan dan korosi: bahan pengisi abrasif seperti serat kaca, bedak, dan titanium dioksida, serta produk samping korosif seperti gas dekomposisi PVC, menentukan antara bahan nitridasi dan bimetalik.
- Antarmuka mesin yang ada: dimensi flensa, tinggi garis tengah, alur pasak penggerak, zona pemanasan, dan perangkat lunak kontrol harus sama persis.
| Faktor | Apa yang harus diverifikasi | Konsekuensi dari pilihan yang salah |
|---|---|---|
| resep polimer | Indeks aliran leleh, aditif, persentase bahan pengisi, kemampuan terurai | Terlalu panas, keausan sekrup, atau dispersi yang buruk |
| Keluaran | kg/jam pada kecepatan sekrup dan tekanan balik tertentu | Lini tidak dapat mencapai target produksi |
| Rasio L/D | Rasio panjang dan diameter diperlukan untuk resep tersebut | L/D pendek berarti pencairan tidak stabil; L/D yang panjang berisiko mengalami kerusakan akibat panas |
| Rasio kompresi | Cocokkan dengan jenis polimer dan kepadatan curah | Butiran yang melonjak, terbakar, atau tidak meleleh |
| Pakai pelindung | Jenis lapisan untuk laras dan menghadap sekrup | Keausan dini dan kontaminasi produk dengan partikel logam |
| Kesesuaian geometris | Diameter, panjang keseluruhan, alur pasak, zona pemanas, flensa | Mesin tidak dapat dipasang atau kebocorannya meleleh |
Bekerja dengan Produsen Sekrup dan Barel
Karena sekrup dan laras adalah suku cadang khusus, hasil terbaik diperoleh dari bekerja sama dengan pabrikan yang mengajukan pertanyaan yang tepat sebelum mengutip. Seorang yang kompeten produsen komponen mesin plastik akan menanyakan merek mesin, diameter sekrup, rasio L/D, target keluaran, polimer dan aditif yang Anda jalankan, dan mode kegagalan saat ini, apakah keausan, korosi, atau pencampuran yang buruk. Mereka juga harus menyepakati pengukuran gambar yang tepat, karena dimensi setengah milimeter dapat mengubah keluaran dan perilaku leleh. Di banyak pasar ekspor, pengolah membeli set laras sekrup langsung dari produsen untuk menghindari markup dari pedagang grosir perantara, dan pada saat yang sama mereka menerima dukungan aplikasi.
Di bengkel kami, yang didirikan pada tahun 1990 dan telah melayani pelanggan di Amerika Serikat, Jerman, Dubai, Vietnam, dan Thailand, kami sering melihat kesalahan yang sama: prosesor membeli mesin ekstruder lengkap dari satu pemasok dan kemudian membeli set sekrup-barel dari sumber yang berbeda, dengan harapan mesin tersebut dapat dipertukarkan. Dalam praktiknya, set sekrup dan laras harus diproduksi sebagai pasangan yang cocok, dengan jarak bebas radial dan toleransi terbang yang benar. Jika keduanya dicocokkan, output per putaran tetap stabil dan mesin bekerja dengan tenang; jika tidak, Anda akan melihat lonjakan, fluktuasi suhu, dan keausan yang cepat.
Memilih set laras sekrup dimulai dengan lima angka: material, keluaran, kualitas lelehan, lingkungan keausan, dan antarmuka mesin; itu diakhiri dengan sepasang komponen yang cocok secara khusus.
Perawatan, Keausan, dan Masa Pakai
Bahkan ekstruder yang dipilih dengan benar pun akan aus. Sekrup dan laras adalah bagian mesin kontak, dan setiap putaran sekrup menghasilkan sedikit gesekan terhadap dinding laras dan material. Pertanyaan sebenarnya bukanlah apakah keausan akan terjadi tetapi seberapa cepat dan di zona mana.
Mekanisme Keausan yang Paling Umum
- Keausan abrasif dari bahan pengisi: serat kaca, kalsium karbonat, bedak, dan titanium dioksida bertindak seperti amplas di dalam tong.
- Keausan korosif dari produk sampingan yang bersifat asam: Dekomposisi PVC melepaskan asam klorida; tahan api dan beberapa polimer berbasis bio melepaskan senyawa agresif lainnya.
- Kontak logam-ke-logam yang disebabkan oleh ketidaksejajaran, sekrup bengkok, atau beban samping yang berlebihan; ini adalah cara tercepat untuk menghancurkan kedua bagian.
- Erosi pada zona pengukuran dan tepi terbang akibat kecepatan leleh yang tinggi, paling terlihat pada senyawa yang diperkuat atau resin bersuhu tinggi.
Gejala Yang Mengindikasikan Keausan
- Output turun 10% atau lebih pada kecepatan sekrup dan tekanan balik yang sama.
- Suhu lelehan mulai berfluktuasi tanpa perubahan tekanan yang dikehendaki.
- Variasi ketebalan produk muncul, terutama di sepanjang satu sisi cetakan.
- Bintik hitam atau garis gelap muncul di lelehan; bahan yang terperangkap di saku yang aus akan rusak seiring waktu.
- Sekrup macet, suara bising yang tidak biasa, atau arus listrik motor yang tinggi menunjukkan adanya gangguan mekanis.
Rutinitas Perawatan Pencegahan Dasar
- Ukur diameter luar sekrup dan diameter lubang barel di zona pengumpanan, kompresi, dan pengukuran setiap 6 hingga 12 bulan, tergantung pada materialnya.
- Menyimpan catatan keluaran per putaran sekrup; tren penurunan yang lambat lebih dapat diandalkan dibandingkan pengukuran tunggal.
- Bersihkan mesin secara menyeluruh sebelum dimatikan, terutama saat menggunakan PVC atau bahan korosif lainnya.
- Periksa pinggiran sekrup apakah ada yang membulat atau retak dan lubang laras apakah ada yang tergores atau permukaannya kasar.
- Periksa keselarasan antara gearbox dan laras, dan pastikan sekrupnya lurus.
- Bekerja samalah dengan pemasok suku cadang pengganti yang andal dan siapkan set laras sekrup cadangan untuk jalur kritis.
Perawatan rutin memperpanjang masa pakai, namun pada akhirnya setiap set sekrup dan laras mencapai batasnya. Aturan umum dalam industri ini adalah sekrup nitridasi dapat bertahan satu hingga dua tahun dalam kondisi baik; sekrup bimetal dapat bertahan tiga hingga lima tahun atau lebih dalam penggunaan abrasif. Ketika lubang laras diperbesar lebih dari 0,3 hingga 0,5 mm melebihi dimensi aslinya, set baru yang cocok biasanya lebih ekonomis daripada rekondisi.
Keausan pada ekstruder bukanlah keadaan darurat; ini adalah kondisi normal yang dapat dilacak, direncanakan, dan diperlambat dengan pemilihan material yang benar dan rutinitas pengukuran sederhana.
Pertanyaan Yang Sering Diajukan Tentang Extruder
Ini adalah pertanyaan yang paling sering ditanyakan oleh operator dan tim pembelian ketika mereka memulai ekstrusi.
Apa definisi sederhana dari ekstruder?
Sederhananya, arti ekstruder dalam produksi plastik adalah mesin yang terus menerus melebur dan memompa bahan plastik melalui cetakan untuk menghasilkan produk panjang dengan penampang konstan. Dalam satu kalimat: bahan mentah masuk ke satu sisi, bahan cair dan bertekanan keluar di sisi lain, dan sekrup di dalam tong yang dipanaskan melakukan dorongan dan pencampuran. Istilah yang sama digunakan dalam ekstrusi logam, tetapi dalam plastik, "ekstruder" hampir selalu berarti ekstruder sekrup dengan laras dan sekrup yang berputar.
Apa perbedaan antara ekstruder dan mesin cetak injeksi?
Ekstruder bekerja terus menerus dan menghasilkan profil, film, lembaran, atau pelet tanpa akhir. Mesin cetak injeksi bekerja sebentar-sebentar: ia melelehkan polimer dengan sekrup, menyuntikkan lelehan ke dalam cetakan tertutup, menahan tekanan, kemudian membuka cetakan dan mengeluarkan bagiannya. Banyak prosesor yang memiliki kedua jenis tersebut. Set sekrup-barel pada mesin cetak injeksi serupa tetapi biasanya lebih pendek dan dirancang untuk gerakan bolak-balik, sehingga tidak dapat diganti begitu saja dengan sekrup ekstruder.
Apa sebenarnya fungsi sekrup di dalam ekstruder?
Sekrup memiliki tiga tugas: membawa material padat ke depan, melelehkannya, dan meningkatkan tekanan. Kelihatannya seperti spiral sederhana, namun kedalaman saluran, jarak terbang, dan panjangnya menentukan berapa banyak panas yang dihasilkan oleh gesekan, seberapa baik aditif tercampur, dan seberapa stabil keluarannya. Perubahan kecil pada rasio kompresi dapat mengubah suhu leleh beberapa derajat, itulah sebabnya sekrup dianggap sebagai jantung mesin.
Bahan apa saja yang bisa diproses dengan ekstruder?
Kebanyakan termoplastik: PE, PP, PVC, PS, ABS, PA, PET, dan banyak kopolimer, serta kompon karet dan produk pasta makanan tertentu di industri makanan. Faktor pembatasnya adalah aliran lelehan, stabilitas termal, dan korosi pada laras. Bahan yang terurai di dekat titik lelehnya, seperti PVC, memerlukan desain sekrup geser rendah; bahan dengan viskositas leleh yang sangat tinggi, seperti PTFE, memerlukan peralatan tipe ram khusus daripada sekrup biasa.
Sekrup tunggal atau sekrup kembar: mana yang lebih baik?
Tidak ada yang lebih baik secara universal; kedua tipe menjawab pertanyaan yang berbeda. Jika pekerjaan Anda adalah produksi pipa atau film sederhana, ekstruder sekrup tunggal berbiaya rendah dan mudah dioperasikan. Jika Anda perlu mencampurkan pigmen, bahan pengisi, atau konten daur ulang ke dalam polimer, atau Anda memasukkan bubuk sebagai pengganti pelet, ekstruder sekrup ganda lebih efektif. Untuk bubuk PVC, banyak pengolah di seluruh dunia memilih sekrup kembar berbentuk kerucut karena memberikan peleburan lembut pada output tinggi. Istilah "lebih baik" bergantung pada resep Anda, target keluaran, dan toleransi produk.
Berapa lama sekrup dan barel ekstruder bertahan?
Masa pakai bervariasi dari kurang dari satu tahun hingga lebih dari lima tahun, tergantung pada kandungan material yang abrasif dan korosif, suhu barel, kecepatan sekrup, dan seberapa hati-hati mesin dirawat. Senyawa yang diperkuat serat kaca dengan laras nitridasi sering kali menghasilkan keausan yang terlihat dalam satu musim; lapisan bimetalik tungsten-karbida dalam layanan yang sama dapat bertahan beberapa kali lebih lama. Metode cerdasnya adalah dengan mengukur diameter sekrup dan lubang barel secara berkala dan mengganti set ketika keluaran turun atau variasi ketebalan muncul.
Definisi praktis dari ekstruder adalah mesin peleburan dan pemompaan yang kontinyu, dan identitas sebenarnya ditentukan oleh pasangan sekrup-barel di dalamnya.
Memahami pengertian ekstruder tidak memerlukan gelar di bidang teknik polimer, tetapi memerlukan model mental yang tepat. Setelah Anda melihat alat berat ini sebagai saluran lima tahap yang berkesinambungan: pengumpanan, peleburan, pencampuran, pengukuran, dan pembentukan cetakan, setiap lembar data, setiap daftar suku cadang, dan setiap percakapan pemecahan masalah menjadi lebih transparan.
Dengan pengalaman lebih dari tiga dekade dalam produksi barel sekrup tunggal, kembar paralel, kembar kerucut, planetary, dan set barel sekrup bimetalik, perusahaan kami memasok komponen tunggal dan solusi barel sekrup lengkap untuk pembuat mesin plastik dan pengolah plastik. Jika saluran produksi Anda saat ini mengalami lonjakan keluaran, pencairan yang tidak merata, atau keausan sekrup yang cepat, kirimkan kepada kami merek mesin dan resep produknya, dan kami akan merekomendasikan set laras sekrup yang sesuai dengan mesin dan anggaran Anda.
Pasangan sekrup dan laras berkualitas tinggi adalah peningkatan kinerja paling ekonomis yang dapat dilakukan prosesor: pasangan ini meningkatkan stabilitas keluaran, toleransi produk, efisiensi energi, dan interval penggantian pada saat yang bersamaan.
Tampilan bantalan yang dipilih


 浙公网安备 33090202000520 号
