


Pengarang: Weibo
Tanggal: Sep 15, 2026
Arti Extruder : Jenis, Prinsip Kerja, Aplikasi & Panduan Seleksi
Arti ekstruder dimulai dengan satu ide sederhana: ekstruder adalah mesin yang mendorong material melalui cetakan untuk membentuknya secara terus menerus. Dalam pemrosesan plastik, hal ini biasanya berarti memasukkan pelet polimer ke dalam tong yang dipanaskan, meleburkannya dengan sekrup yang berputar, dan memaksa lelehan melalui lubang tetap untuk membentuk pipa, film, lembaran, profil, atau pelet. Definisinya terdengar singkat, namun frasa ini mencakup berbagai macam mesin, mulai dari ekstruder karet kompak di lantai pabrik hingga jalur pemadatan sekrup kembar paralel 40:1. Insinyur, tim pembelian, dan kru pemeliharaan masing-masing menafsirkan arti ekstruder melalui mesin yang mereka operasikan, jadi ada baiknya membagi istilah ini dari beberapa sudut pandang.
Panduan ini menjelaskan arti ekstruder secara praktis: asal kamus, prinsip kerja, konfigurasi sekrup dan laras utama, aplikasi yang mengandalkan peralatan ekstrusi, serta pertimbangan pemilihan dan pemeliharaan yang penting bagi pembeli. Kami juga memanfaatkan pengalaman Zhoushan Microwave Machinery, produsen sekrup dan laras Tiongkok yang didirikan pada tahun 1990, untuk menunjukkan bagaimana definisi tersebut diterjemahkan ke dalam keputusan pemasok di dunia nyata. Pada akhirnya, Anda seharusnya bisa menjelaskan apa itu ekstruder, menunjukkan bagian-bagian yang menentukan kinerjanya, dan mengajukan pertanyaan yang tepat saat Anda membandingkan mesin atau suku cadang.
Singkatnya, arti ekstruder dalam praktik industri adalah pembentukan bahan cair atau lunak secara terus-menerus dengan tekanan yang digerakkan oleh sekrup melalui cetakan, dan kombinasi sekrup dan barel di dalam mesin menentukan sebagian besar kemampuan dan biayanya.
Arti Extruder: Di Luar Definisi Kamus
Kamus mendefinisikan ekstruder sebagai "mesin yang membentuk material dengan memaksanya melewati cetakan". Frasa tersebut menangkap gerakan esensial, namun mengabaikan kondisi di dalam mesin. Alat ekstruder plastik pada umumnya tidak hanya mendorong pelet dingin melalui lubang. Bahan tersebut harus memberi makan bahan, memadatkannya, melelehkannya dengan gesekan dan panas eksternal, mencampur bahan tambahan atau pewarna apa pun, membangun tekanan, dan kemudian mendorong lelehan homogen melalui cetakan yang menciptakan penampang akhir. Singkatnya, arti ekstruder dalam desain peralatan dibentuk oleh sekrup, laras, sistem pemanas, kotak roda gigi, dan cetakan secara bersamaan, bukan hanya oleh cetakan saja.
Kata tersebut memiliki sejarah linguistik yang panjang. "Extruder" berasal dari bahasa Latin ekstruder , kombinasi dari mis (keluar) dan trudere (untuk mendorong). Asal usul tersebut menjelaskan mengapa kata yang sama muncul di bidang yang sangat berbeda. Dalam industri makanan, alat ekstruder memasak dan membentuk makanan ringan dan pakan ternak. Dalam pengolahan keramik dan logam, ekstruder memaksa tanah liat atau billet yang dipanaskan melewati cetakan. Dalam pencetakan 3D, ekstruder kecil memasukkan untaian tipis filamen ke dalam nosel panas. Masing-masing perangkat ini memiliki prinsip yang sama: memberikan tekanan pada material dan membiarkan bukaan berbentuk menentukan hasilnya.
Dalam pengolahan plastik, istilah ini mempunyai beberapa asumsi spesifik yang berguna untuk diketahui. Pertama, ekstruder adalah mesin kontinyu, sedangkan mesin cetak injeksi adalah mesin siklik. Kedua, ekstruder mengacu pada keseluruhan mesin, sedangkan istilah "sekrup ekstruder" dan "barel ekstruder" mengacu pada dua komponen paling penting di dalamnya. Ketiga, keluaran dari ekstruder, sering disebut ekstrudat, dapat berupa apa saja mulai dari pipa jadi hingga lembaran setengah jadi yang akan diproses lebih lanjut. Mengingat perbedaan ini akan mempermudah komunikasi dengan pemasok mesin, karena kata yang sama muncul dalam katalog produk, dokumentasi proses, dan manual pemeliharaan dengan nuansa makna yang sedikit berbeda.
Oleh karena itu, definisi praktis dari ekstruder bergantung pada konteksnya: bagi pembuat mesin, ekstruder adalah jalur pemrosesan yang lengkap, bagi pembuat komponen, ekstruder adalah rakitan sekrup dan laras, dan bagi operator pabrik, ekstruder adalah peralatan yang mengubah bahan mentah menjadi produk yang dapat dijual.
Cara Kerja Extruder: Prinsip Kerja dan Komponen Inti
Setelah Anda mengetahui apa itu ekstruder, arti ekstruder selanjutnya adalah bagaimana ia mengubah polimer padat menjadi lelehan terus menerus. Prosesnya mengikuti urutan logis yang sama di hampir setiap ekstruder yang digerakkan oleh sekrup. Sekrup berputar di dalam laras yang rapat, menciptakan gesekan mekanis saat dipanaskan secara eksternal. Polimer yang meleleh kemudian terakumulasi di kepala laras dan dipaksa melewati celah cetakan.
Proses Ekstrusi Langkah demi Langkah
- Memberi makan - Bahan memasuki laras melalui hopper, baik secara gravitasi atau dengan pengumpan gaya. Tenggorokan pakan biasanya didinginkan dengan air untuk mencegah pencairan dini dan bridging.
- Penyampaian dan kompresi - Saluran sekrup membawa material ke depan. Ketika kedalaman saluran berkurang, material terkompresi, mengeluarkan udara, dan mulai melunak.
- Mencair dan plastisisasi - Panas gesekan dari putaran sekrup ditambah pita pemanas barel melelehkan polimer. Penerbangan penghalang atau elemen pencampuran meningkatkan keseragaman lelehan.
- Pengukuran dan tekanan - Bagian sekrup terakhir mengontrol laju keluaran, menghaluskan fluktuasi tekanan, dan memberikan suhu leleh yang konsisten ke kepala.
- Pembentukan cetakan - Lelehan melewati paket saringan, pelat pemutus, dan kemudian cetakan, yang memberikan penampang dan ukuran akhir ekstrudat.
- Pendinginan dan penanganan hilir - Setelah cetakan, produk dikalibrasi, didinginkan, ditarik, dipotong, atau digulung, tergantung pada aplikasinya.
Komponen Inti dari Extruder
Setiap ekstruder, terlepas dari ukuran atau pabrikannya, berisi bagian utama berikut. Memahami peran mereka membantu staf pemeliharaan dan pembeli membandingkan alat berat dengan percaya diri.
| Komponen | Fungsi | Dampak terhadap Kualitas Produk |
|---|---|---|
| Sekrup | Menyampaikan, mengompres, melelehkan, dan mencampur material | Menentukan output, kualitas lelehan, dan konsumsi energi |
| barel | Mengelilingi sekrup dan mentransfer panas | Mempengaruhi kontrol suhu dan perlindungan keausan sekrup |
| Sistem pemanas dan pendingin | Mempertahankan profil suhu yang diperlukan | Mencegah degradasi dan memastikan konsistensi leleh |
| Gearbox dan motor penggerak | Memutar sekrup pada kecepatan dan torsi yang diperlukan | Mengatur throughput maksimum dan stabilitas torsi |
| Pelat pemutus dan paket layar | Menyaring kontaminasi dan meningkatkan tekanan | Meningkatkan kebersihan dan pencampuran lelehan |
| Mati | Membentuk ekstrudat menjadi bentuk yang diinginkan | Mendefinisikan akurasi dimensi dan penyelesaian permukaan |
Bagi pembeli dan insinyur, sekrup dan laras patut mendapat perhatian khusus. Kedua bagian ini saling aus pada suhu dan tekanan tinggi, dan paduannya, perlakuan panas, dan pengerasan permukaannya menentukan berapa lama ekstruder dapat bekerja sebelum diperlukan perawatan. Pabrikan seperti Microwave Machinery yang memproduksi sekrup dan laras dapat mengontrol kesesuaian, pemilihan material, dan perawatan permukaan sebagai sistem yang serasi, yang merupakan keuntungan praktis saat mengganti komponen pada jalur yang sudah ada.
Rasio Panjang Sekrup terhadap Diameter: Spesifikasi Utama
Di antara spesifikasi yang mendefinisikan arti ekstruder dalam istilah teknik, rasio panjang dan diameter sekrup patut mendapat perhatian khusus. Rasio L/D membandingkan panjang kerja sekrup dengan diameternya, dan secara langsung memengaruhi seberapa banyak peleburan, pencampuran, dan tekanan yang dapat dihasilkan sekrup. Nilai L/D yang lebih tinggi biasanya memberikan waktu tinggal yang lebih lama dan plastisisasi yang lebih baik, itulah sebabnya jalur produksi dan peracikan yang tinggi cenderung menggunakan sekrup yang lebih panjang. Konfigurasi sekrup yang berbeda telah berkembang pada rentang L/D yang berbeda, dan membacanya dengan benar membantu Anda membandingkan lembar data pemasok. Bagan batang di bawah ini merangkum rasio L/D tipikal untuk lima konfigurasi sekrup ekstruder yang umum.
Rasio L/D Khas berdasarkan Konfigurasi Sekrup
Sekrup planet 18:1
Sekrup kembar berbentuk kerucut 22:1
Sekrup tunggal umum 25:1
Pipa atau film sekrup tunggal 30:1
Peracikan kembar paralel 40:1
Membaca grafik dari bawah ke atas mengungkapkan logika yang jelas di balik makna ekstruder dalam desain mesin. Konfigurasi planet memiliki L/D terpendek karena spindel bergulirnya mendistribusikan tegangan pada permukaan yang luas, sehingga tidak memerlukan laras yang panjang untuk mencapai kualitas lelehan yang baik. Sekrup kembar berbentuk kerucut juga tetap kompak, sesuai dengan peran tipikalnya dalam membuat plastik PVC kaku pada suhu pemrosesan rendah. Sekrup tunggal serba guna beroperasi pada 25:1 karena geometri tersebut memberikan keseimbangan yang dapat diandalkan untuk sebagian besar pelet yang akan Anda berikan. Ketika aplikasi menuntut kualitas lelehan yang lebih tinggi, panjang sekrup tunggal diperpanjang hingga 30:1, seperti yang terlihat pada jalur pipa dan film. Sekrup kembar paralel pada 40:1 mewakili ekstrem lainnya: laras panjang menyediakan beberapa zona pencampuran dan memungkinkan port umpan diposisikan di sepanjang laras. Dalam praktiknya, rasio L/D juga mempengaruhi luas lantai pemasangan, biaya pemanasan barel, dan prosedur pelepasan sekrup. Sekrup yang lebih panjang berarti lebih banyak kontak permukaan, yang meningkatkan kebutuhan torsi dari gearbox. Hal ini juga berarti produsen barel harus mengontrol kelurusan pada panjang yang lebih panjang, itulah sebabnya kapasitas pemesinan yang presisi menjadi penting saat memesan barel panjang. Inilah salah satu alasan pembeli berpengalaman tidak sekadar meminta L/D terbesar yang tersedia. Mereka menentukan L/D yang cocok dengan material, profil sekrup, dan peralatan hilir. Pencocokan semacam itulah yang membuat produsen sekrup dan barel mendapatkan nilainya. Saat berikutnya pemasok mengutip ekstruder atau barel pengganti, Anda akan mengetahui bahwa nomor L/D lebih dari sekadar dimensi; ini adalah pernyataan tentang berapa banyak pekerjaan yang dirancang untuk dilakukan oleh mesin tersebut.
Prinsip kerja ekstruder dapat diringkas sebagai umpan, kompres, lelehan, meteran, dan bentuk; setiap komponen antara hopper dan die ada untuk membuat salah satu dari lima langkah tersebut lebih stabil.
Jenis Utama Extruder yang Digunakan di Industri
Keluarga ekstruder biasanya dikategorikan berdasarkan geometri sekrup, dan setiap jenis melayani ceruk operasi yang berbeda. Mengetahui kategori ini memperdalam pemahaman Anda tentang arti ekstruder dan membantu ketika Anda membaca daftar produk pabrikan.
Ekstruder Sekrup Tunggal
Ekstruder sekrup tunggal adalah konfigurasi paling umum dalam pemrosesan plastik. Satu sekrup berputar dalam laras halus, dan material bergerak maju melalui saluran spiral. Desain ini ekonomis, sederhana secara mekanis, dan dapat diandalkan untuk memproses pelet dengan komposisi yang baik. Ini mendominasi aplikasi seperti ekstrusi pipa, ekstrusi profil, peniupan film, dan pengecoran lembaran, di mana keluaran dan suhu yang konsisten lebih penting daripada pencampuran yang intens. Laras sekrup tunggal untuk aplikasi ekstruder biasanya disesuaikan dengan jenis polimer, laju keluaran, dan rasio L/D yang dipilih oleh insinyur proses.
 Barel Sekrup Tunggal untuk Extruder dengan Desain Modular Laras ini sesuai dengan proses ekstrusi standar seperti pipa, profil, dan film. Bentuknya yang modular menyederhanakan perawatan, sementara sekrup baja paduan dan kontrol suhu yang presisi mendukung peleburan yang konsisten dan hasil yang efisien. Lihat Produk →
Ekstruder Sekrup Kembar
Pengekstrusi sekrup kembar menggunakan dua sekrup paralel atau kerucut yang dipasang berdampingan. Mereka selanjutnya dibagi menjadi tipe co-rotating dan counter-rotating, dan menjadi pasangan intermeshing dan non-intermeshing. Sekrup kembar paralel yang berputar bersama adalah alat kerja peracikan, produksi masterbatch, dan devolatilisasi karena sekrup tersebut menghasilkan geser terkontrol dan aksi pembersihan mandiri. Sekrup kembar berbentuk kerucut memiliki akar yang lebih lebar di ujung umpan dan diameter yang lebih kecil di ujung pelepasan, yang memberikan rasio kompresi yang tinggi tanpa membuat material menjadi terlalu padat; ini adalah pilihan klasik untuk pipa PVC dan jalur profil. Rakitan sekrup dan laras kembar berbentuk kerucut dirancang untuk menangani sensitivitas geser rendah PVC sambil mempertahankan pengiriman lelehan yang stabil ke cetakan.
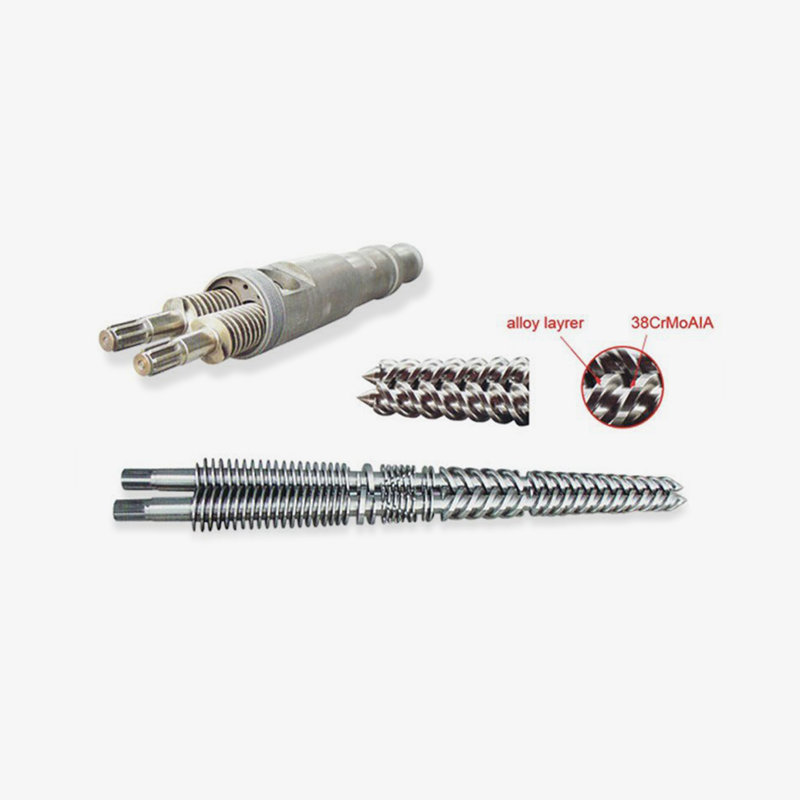
 Rakitan Sekrup dan Barel Kembar Kerucut untuk PVC Direkayasa untuk pemrosesan geser rendah, sekrup dan laras kembar berbentuk kerucut ini menghasilkan lelehan yang stabil pada cetakan. Ini menawarkan rasio kompresi tinggi dan pencampuran merata, menjadikannya pilihan yang dapat diandalkan untuk pipa PVC dan jalur profil. Lihat Produk →
Ekstruder Sekrup Planet
Pengekstrusi sekrup planet menggabungkan satu sekrup utama pusat dengan beberapa sekrup planet yang disusun mengelilingi kelilingnya. Spindel planet bergulung di antara sekrup utama dan laras beralur, menciptakan kontak permukaan yang besar dan geseran yang lembut. Susunan ini sangat baik untuk material yang peka terhadap panas, terutama PVC kaku dan senyawa lain yang terdegradasi akibat geseran tinggi. Karena aksi pencampuran terjadi di banyak titik kontak kecil, suhu lelehan tetap rendah, dan bahan aditif didistribusikan secara merata.
Ekstruder Ram dan Piston
Ekstruder ram dan ekstruder piston tidak menggunakan sekrup yang berputar. Mereka mendorong material dengan ram bolak-balik, yang berguna untuk polimer dengan berat molekul sangat tinggi, bentuk awal karet, dan pasta makanan tertentu yang tidak dapat mentolerir pencampuran sekrup. Keluarannya kurang seragam dibandingkan mesin sekrup, tetapi mesin ini menangani material sulit dengan andal dan sering ditemukan di jalur produksi khusus di mana tekanan, bukan pencampuran, adalah persyaratan utama.
Perbandingan Jenis Extruder
Tabel di bawah memberikan perkiraan rentang referensi untuk setiap konfigurasi. Nilai sebenarnya bergantung pada material, desain sekrup, dan pengaturan saluran, jadi gunakan ini sebagai titik awal dan bukan sebagai spesifikasi pembelian.
| Ketik | Kecepatan Sekrup Umum | L/D yang khas | Paling Cocok Untuk |
|---|---|---|---|
| Sekrup tunggal | 20-120 rpm | 25-30:1 | Pipa, profil, film, lembaran, pelet standar |
| Sekrup kembar paralel | 200-600 rpm | 32-48:1 | Peracikan, masterbatch, devolatilisasi |
| Sekrup kembar berbentuk kerucut | 10-60 rpm | 18-25:1 | Pipa PVC, profil, lembaran |
| Sekrup planet | 10-50 rpm | 16-20:1 | Bahan peka panas, senyawa PVC |
| ekstruder ram | Tidak digerakkan oleh sekrup | Tidak berlaku | UHMWPE, preform karet, pasta |
Jenis ekstruder yang Anda perlukan tidak ditentukan oleh merek, melainkan ditentukan oleh bahan, laju geser yang diperlukan, dan bentuk produk hilir; itulah sebabnya pemasok bertanya tentang resep Anda sebelum mereka mengutip sebuah mesin.
Aplikasi Extruder di Seluruh Industri
Arti ekstruder tetap abstrak sampai Anda menghubungkannya dengan produk sebenarnya. Mesin ini digunakan untuk memproduksi hampir semua barang plastik setengah jadi dalam bentuk kontinyu, dan juga melayani industri karet, logam, keramik, dan makanan dalam versi yang disesuaikan. Benang merahnya selalu sama: suatu material dipaksa melewati cetakan dan mengambil penampang tetap.
- Pipa dan profil - Pipa PVC, PE, dan PP untuk suplai air, drainase, dan distribusi gas, ditambah profil jendela, kusen pintu, dan trim dekoratif.
- Film dan lembaran - Film tiup untuk pengemasan, film cor, dan lembaran thermoforming untuk baki, cangkir, dan lepuh.
- Peracikan dan pelet - Garis sekrup kembar yang mencampur bahan tambahan, bahan pengisi, dan pewarna menjadi pelet homogen.
- Produk busa - Lembaran busa kapas mutiara EPE, papan insulasi XPS, dan busa yang ditiup secara kimia lainnya.
- Kawat dan kabel - Lapisan ekstrusi yang mengaplikasikan lapisan insulasi dan jaket ke inti konduktor.
- Produk karet - Pengekstrusi karet mengumpankan blanko berbentuk strip atau berprofil sebelum vulkanisasi.
- Makanan dan pakan - Memasak makanan ringan berbentuk ekstruder, sereal sarapan, dan makanan hewan.
- Pencetakan 3D - Pengekstrusi filamen kecil meleleh dan mengendapkan lapisan plastik.
Dalam ekstrusi busa, misalnya, sekrup dan laras ekstrusi busa EPE khusus dirancang dengan geometri pencampuran dan pendinginan lelehan khusus untuk mengontrol fase gas di dalam lelehan. Detail tersebut menunjukkan mengapa arti ekstruder generik tidak cukup ketika memilih suku cadang: geometri sekrup harus sesuai dengan proses kimia, bukan hanya model mesin.
Area Aplikasi dan Konfigurasi Sekrup Khas
Tabel berikut memberikan referensi singkat mengenai jenis ekstruder mana yang umumnya dipilih di berbagai segmen produk. Desain mesin sebenarnya berbeda-beda, jadi perlakukan nilai-nilai tersebut sebagai orientasi industri dan bukan perhitungan teknis akhir.
| Aplikasi | Keluaran Khas | Jenis Sekrup Umum | Persyaratan Proses Kritis |
|---|---|---|---|
| Pipa air | 200-1000kg/jam | Sekrup tunggal or conical twin | Ketebalan stabil, jumlah gel rendah |
| Profil jendela PVC | 100-500kg/jam | Sekrup kembar berbentuk kerucut | Bahkan fusi, degradasi rendah |
| Peracikan masterbatch | 500-3000kg/jam | Sekrup kembar paralel | Dispersi tinggi, membersihkan sendiri |
| Lembaran busa EPE | 80-300kg/jam | Sekrup tunggal khusus dengan pin pencampur | Struktur sel tertutup, pendinginan leleh |
| Selang karet terbentuk sebelumnya | 50-400kg/jam | Sekrup ekstruder karet | Kenaikan suhu rendah, bentuk seragam |
Setiap aplikasi ekstrusi diterjemahkan ke dalam desain sekrup dan laras tertentu; pipa, film, busa, dan senyawa terlihat serupa pada diagram umum tetapi memerlukan geometri sekrup yang sangat berbeda dalam praktiknya.
Cara Memilih Extruder: Kriteria Seleksi Pembeli
Memilih ekstruder adalah keputusan teknis dan ekonomi. Tim pembeli sering kali berfokus pada harga dan pengiriman, sementara teknisi produksi berfokus pada kualitas dan stabilitas lelehan. Proses seleksi yang lengkap harus memuaskan kedua belah pihak. Aturan di bawah ini berlaku baik Anda membeli mesin ekstrusi lengkap atau set sekrup dan barel pengganti.
Lima Faktor Yang Mendorong Seleksi
- Jenis bahan - Keluarga polimer, aditif, dan jendela pemrosesan yang diperlukan menentukan geometri sekrup dan material barel.
- Tingkat keluaran - Diukur dalam kilogram per jam, bukan tenaga motor, karena desain sekrup dan volume barel menetapkan batas sebenarnya.
- Geometri produk akhir - Pipa, film, profil, lembaran, dan pelet masing-masing menerapkan persyaratan cetakan, pendinginan, dan penarikan yang berbeda.
- Pakailah lingkungan - Pengisi abrasif, bahan daur ulang, dan suhu servis yang tinggi mempercepat keausan sekrup dan laras.
- Tenaga dan infrastruktur - Tegangan yang tersedia, air pendingin, udara bertekanan, dan luas lantai semuanya memengaruhi pilihan akhir alat berat.
Kerangka Referensi untuk Membandingkan Proposal Pemasok
Saat pemasok mengirimi Anda penawaran harga, lembar teknis biasanya menyertakan parameter berikut. Kartu di bawah ini menunjukkan lima angka yang harus Anda bandingkan di berbagai penawaran.
Material
PE, PP, PVC, PA, atau senyawa
PE, PP, PVC, PA, atau senyawa
Output
Target kg/jam dan kecepatan sekrup
Target kg/jam dan kecepatan sekrup
Rasio L/D
Dipilih berdasarkan jenis proses
Dipilih berdasarkan jenis proses
Rasio kompresi
Kisaran tipikal 2:1 hingga 4:1
Kisaran tipikal 2:1 hingga 4:1
Bahan sekrup
Nitridasi atau bimetalik
Nitridasi atau bimetalik
Kompatibilitas material adalah yang utama. Sekrup yang dirancang untuk PVC lunak tidak akan menghasilkan kualitas lelehan yang sama dengan polietilen densitas tinggi, dan sekrup yang dimaksudkan untuk pelet mungkin akan kesulitan dengan bubuk atau butiran ulang. Target keluaran kemudian mengesampingkan banyak mesin: ekstruder sekrup tunggal 60 mm tidak dapat bersaing dengan sekrup kembar paralel 75 mm untuk menggabungkan throughput, berapa pun daya motornya. Rasio L/D dan rasio kompresi harus diusulkan berdasarkan produk Anda, bukan berdasarkan katalog standar, karena pipa, film, dan profil semuanya memerlukan kurva leleh yang berbeda. Terakhir, bahan sekrup dan perawatan permukaan menunjukkan berapa banyak pemeliharaan yang harus Anda anggarkan untuk tahun-tahun mendatang.
Sekrup Tunggal atau Sekrup Kembar: Pemeriksaan Dua Kolom dengan Cepat
Jika Anda masih memilih antara dua konfigurasi yang paling umum, perbandingan sederhana ini dapat memandu percakapan dengan pemasok Anda.
| Pilih ekstruder sekrup tunggal ketika... Bahan Anda datang dalam bentuk pelet dengan komposisi yang baik, produksi di bawah 800 kg/jam dapat diterima, prioritas Anda adalah kesederhanaan pengoperasian dan investasi awal yang lebih rendah, dan produk akhirnya adalah pipa, profil, film, atau lembaran yang terbuat dari polimer standar. | Pilih ekstruder sekrup kembar ketika... Anda memasukkan bubuk atau resep dengan bahan tambahan, Anda memerlukan dispersi atau devolatilisasi yang tinggi, Anda memproses PVC kaku dengan geseran rendah, atau Anda membuat masterbatch dengan kecepatan beberapa ratus kilogram per jam. |
Pengalaman pemasok juga penting. Pabrikan yang memasok OEM dan pengguna purnajual di beberapa negara kemungkinan besar memiliki solusi terdokumentasi untuk masalah umum seperti penghubung, lonjakan, atau keausan sekrup dini. Misalnya, Mesin Microwave telah memasok komponen sekrup dan laras ke pasar termasuk Amerika Serikat, Jerman, Dubai, Vietnam, dan Thailand sejak tahun 1990, yang memberikan masukan luas kepada tim tekniknya dari jalur ekstrusi nyata yang beroperasi di bawah iklim, bahan mentah, dan tingkat keterampilan operator yang berbeda.
Jangan pernah memilih ekstruder berdasarkan harga per kilogram outputnya saja; spesifikasi sekrup dan laras, pengalaman proses pemasok, dan dukungan purna jual menentukan biaya kepemilikan sebenarnya selama lima tahun.
Perawatan Extruder: Melindungi Sekrup dan Barel
Mesin ekstruder yang bekerja terus menerus selama tiga shift menghadapi kondisi agresif: bahan pengisi abrasif, suhu barel yang tinggi, dan tekanan termal siklus. Oleh karena itu, sekrup dan laras diperlakukan sebagai komponen aus yang dapat diganti, bukan komponen permanen. Masa pakainya bergantung pada material yang diproses, desain sekrup, metalurgi, dan rutinitas perawatan.
Tanda-tanda umum bahwa sekrup atau laras memerlukan perhatian termasuk fluktuasi tekanan keluaran, peningkatan suhu leleh, kualitas permukaan yang buruk, bintik hitam, atau penurunan keluaran secara tiba-tiba. Aturan sederhananya adalah mengukur diameter sekrup dan lubang laras di setiap pemberhentian pemeliharaan yang direncanakan dan membandingkannya dengan tabel toleransi pabrikan. Perlu juga diingat bahwa desain modular dapat meningkatkan perawatan: bagian umpan, segmen barel, dan bahkan elemen sekrup dapat diganti satu per satu alih-alih mengganti seluruh komponen, sehingga mengurangi waktu henti dan biaya. Sebuah misplanation of how modular design improves the maintenance efficiency and production performance of the extruder single barrel system memberikan contoh praktis dari pendekatan ini.
Perlindungan keausan adalah keputusan pembelian lain yang termasuk dalam anggaran pemeliharaan. Sekrup nitridasi menangani material standar, sementara laras bimetalik dengan lapisan paduan tahan aus memperpanjang masa pakai saat lini memproses material yang diisi atau didaur ulang. Mengganti satu barel membutuhkan biaya yang jauh lebih besar dibandingkan memilih lapisan yang tepat di awal, itulah sebabnya OEM berpengalaman menanyakan resepnya sebelum mereka menyelesaikan spesifikasi komponen.
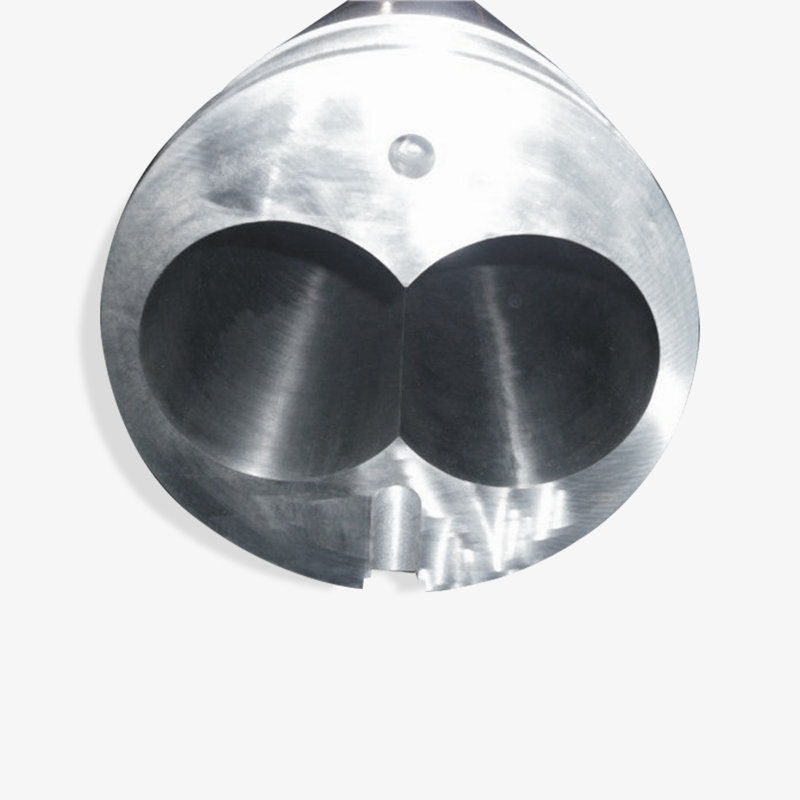
 Barel Bimetalik dengan Lapisan Paduan Tahan Aus Lapisan dalam bimetalik memperpanjang masa pakai saat menangani plastik yang diisi, didaur ulang, atau direkayasa. Pemesinan presisi mengurangi gesekan dan penggunaan energi, menjadikan barel ini sebagai peningkatan yang tahan lama untuk aplikasi ekstrusi yang menuntut. Lihat Produk →
Tindakan pemeliharaan yang paling menguntungkan dalam ekstrusi adalah pencegahan: pilih metalurgi yang tepat, pantau jarak bebas sekrup dan laras secara teratur, dan ganti suku cadang yang aus sebelum merusak kotak roda gigi atau peralatan hilir.
Produsen, Pemasok, dan Pedagang Besar Extruder: Apa yang Harus Diperhatikan
Karena ekstruder dibuat berdasarkan teknologi sekrup dan barel, kualitas pemasok Anda sama pentingnya dengan desain mesin. Istilah "produsen ekstruder" dapat merujuk pada perusahaan yang membuat mesin ekstrusi lengkap, sedangkan "pemasok sekrup dan barel" mengacu pada pembuat komponen yang memasok mesin tersebut. Banyak pembuat jalur ekstrusi membeli sekrup dan barel dari pemasok khusus, itulah sebabnya produsen sekrup dan barel khusus seperti Microwave Machinery dapat menjadi mitra strategis bagi pembuat mesin, integrator, dan distributor.
Dalam industri mesin plastik, perusahaan yang sama sering kali bekerja sebagai produsen, pemasok, dan pedagang grosir melalui saluran yang berbeda. Pabrik OEM membeli komponen dalam jumlah besar, agen regional membeli untuk dijual kembali, dan pabrik pengguna akhir membeli suku cadang dengan interval yang tidak teratur. Produsen komponen yang mumpuni harus mampu melayani ketiga mode tersebut: produksi volume dengan toleransi yang konsisten, rekayasa khusus untuk model OEM, dan layanan purna jual untuk pesanan penggantian. Microwave Machinery, misalnya, mengoperasikan bengkel dengan luas lebih dari 10.000 meter persegi, mempekerjakan lebih dari 60 staf, dan mengekspor ke pasar seperti Amerika Serikat, Jerman, Dubai, Vietnam, dan Thailand. Sinyal skala ini relevan karena menunjukkan bahwa perusahaan mengelola rantai pasokan yang panjang dan dokumentasi kualitas di luar tingkat pasar tunggal.
Saat mengevaluasi calon pemasok ekstruder, mintalah tiga dokumen: sertifikat material untuk sekrup dan laras, laporan inspeksi toleransi, dan daftar referensi dari pelanggan dalam aplikasi spesifik Anda. Pabrikan yang telah melayani jenis produksi Anda selama bertahun-tahun lebih mudah diajak bekerja sama daripada pabrikan yang hanya memahami mesin sekrup tunggal untuk keperluan umum. Anda dapat meninjau profil perusahaan dan kategori produk di situs resmi pabrikan untuk memahami berbagai solusi sekrup, laras, dan mesin yang tersedia.
Apakah Anda menyebut mereka produsen ekstruder, pemasok sekrup dan barel, atau grosir mesin, kriteria penentunya tetap sama: kapasitas produksi, kontrol kualitas, pengalaman aplikasi, dan kemauan untuk merekayasa komponen sesuai resep pelanggan.
Pertanyaan yang Sering Diajukan tentang Arti dan Pemilihan Extruder
Apa arti ekstruder dalam kalimat sederhana?Dalam satu kalimat, ekstruder adalah mesin yang terus menerus melelehkan dan mendorong plastik atau bahan lain yang bisa dikerjakan melalui cetakan untuk menciptakan bentuk yang konsisten. Dalam bahasa pabrik sehari-hari, itu adalah peralatan yang mengubah pelet atau bubuk menjadi pipa, film, lembaran, profil, atau pelet lagi. |
Apakah ekstruder sama dengan mesin cetak injeksi?Tidak. Mesin ekstruder bekerja terus menerus untuk membuat produk yang panjang dan berpenampang konstan, sedangkan mesin cetak injeksi melakukan siklus untuk mengisi cetakan tertutup dengan bagian yang terpisah. Kedua mesin ini memiliki teknologi sekrup dan laras yang serupa, namun output, logika kontrol, dan perkakasnya berbeda. |
Apa perbedaan antara ekstruder sekrup tunggal dan sekrup kembar?Ekstruder sekrup tunggal menggunakan satu sekrup untuk mengangkut, melelehkan, dan mengukur material, dan ini berfungsi paling baik dengan pelet yang sudah diracik sebelumnya. Ekstruder sekrup kembar menggunakan dua sekrup dengan roda gigi yang cocok untuk menghasilkan lebih banyak pencampuran, pembersihan mandiri, dan kontrol terhadap waktu tinggal, itulah sebabnya ekstruder ini lebih disukai untuk peracikan, pemrosesan bubuk PVC, dan ekstrusi reaktif. |
Bahan apa yang bisa diproses oleh ekstruder?Kebanyakan termoplastik dapat diekstrusi, termasuk PE, PP, PVC, PS, ABS, PA, dan PET. Extruder juga memproses kompon karet, adonan makanan, pasta keramik, dan logam tertentu dalam bentuk khusus. Faktor pembatasnya biasanya adalah desain sekrup dan laras, karena setiap material memiliki suhu pemrosesan dan toleransi geser tertentu. |
Berapa lama sekrup dan laras ekstruder bertahan?Masa pakai berkisar antara dua hingga delapan tahun tergantung pada material, kecepatan sekrup, lapisan laras, dan rutinitas perawatan. Senyawa yang sangat abrasif dengan serat kaca atau kalsium karbonat dapat merusak barel nitridasi dalam beberapa tahun, sedangkan barel bimetalik dapat bertahan lebih lama dalam kondisi yang sama. |
Apa yang dimaksud dengan rasio L/D pada ekstruder?Rasio L/D adalah panjang kerja sekrup dibagi diameter sekrup, dinyatakan dalam angka seperti 25:1 atau 40:1. Ini menunjukkan berapa banyak waktu yang dihabiskan material di dalam tong untuk peleburan, pencampuran, dan pembentukan tekanan. L/D yang lebih tinggi umumnya meningkatkan kualitas lelehan tetapi meningkatkan biaya, konsumsi daya, dan luas lantai. |
Memahami arti ekstruder pada tingkat komponen adalah perlindungan terbaik terhadap pembelian mesin yang salah: sekrup dan laras, bukan nama merek, yang menentukan apakah jalur ekstrusi Anda akan berjalan lancar dalam jangka panjang.
Arti ekstruder berkembang dari kalimat kamus menjadi gambaran teknis yang lengkap setelah Anda menghubungkan definisi mesin dengan sekrup, tong, zona suhu, dan aplikasinya. Sekrup dan laras tetap menjadi bagian yang menentukan produktivitas dan kualitas bagian, sehingga pembeli harus mengevaluasinya dengan hati-hati seperti saat mereka mengevaluasi gearbox atau motor. Baik Anda seorang OEM yang merencanakan lini baru, distributor yang membuat katalog suku cadang, atau manajer pemeliharaan yang mencari pengganti yang andal, amankan pengetahuan ekstruder Anda terlebih dahulu, lalu pilih mitra yang dapat menerjemahkan pengetahuan tersebut ke dalam komponen yang sesuai.
Cara paling jelas untuk menerapkan makna ekstruder adalah memulai dengan bahan dan produk yang ingin Anda buat, kemudian bekerja mundur ke geometri sekrup, spesifikasi barel, dan kemampuan pemasok yang akan menghasilkan keluaran tersebut dengan andal selama bertahun-tahun.
Tampilan bantalan yang dipilih


 浙公网安备 33090202000520 号
